Как сухая доска становится планкеном: строгание, профиль и точность размеров
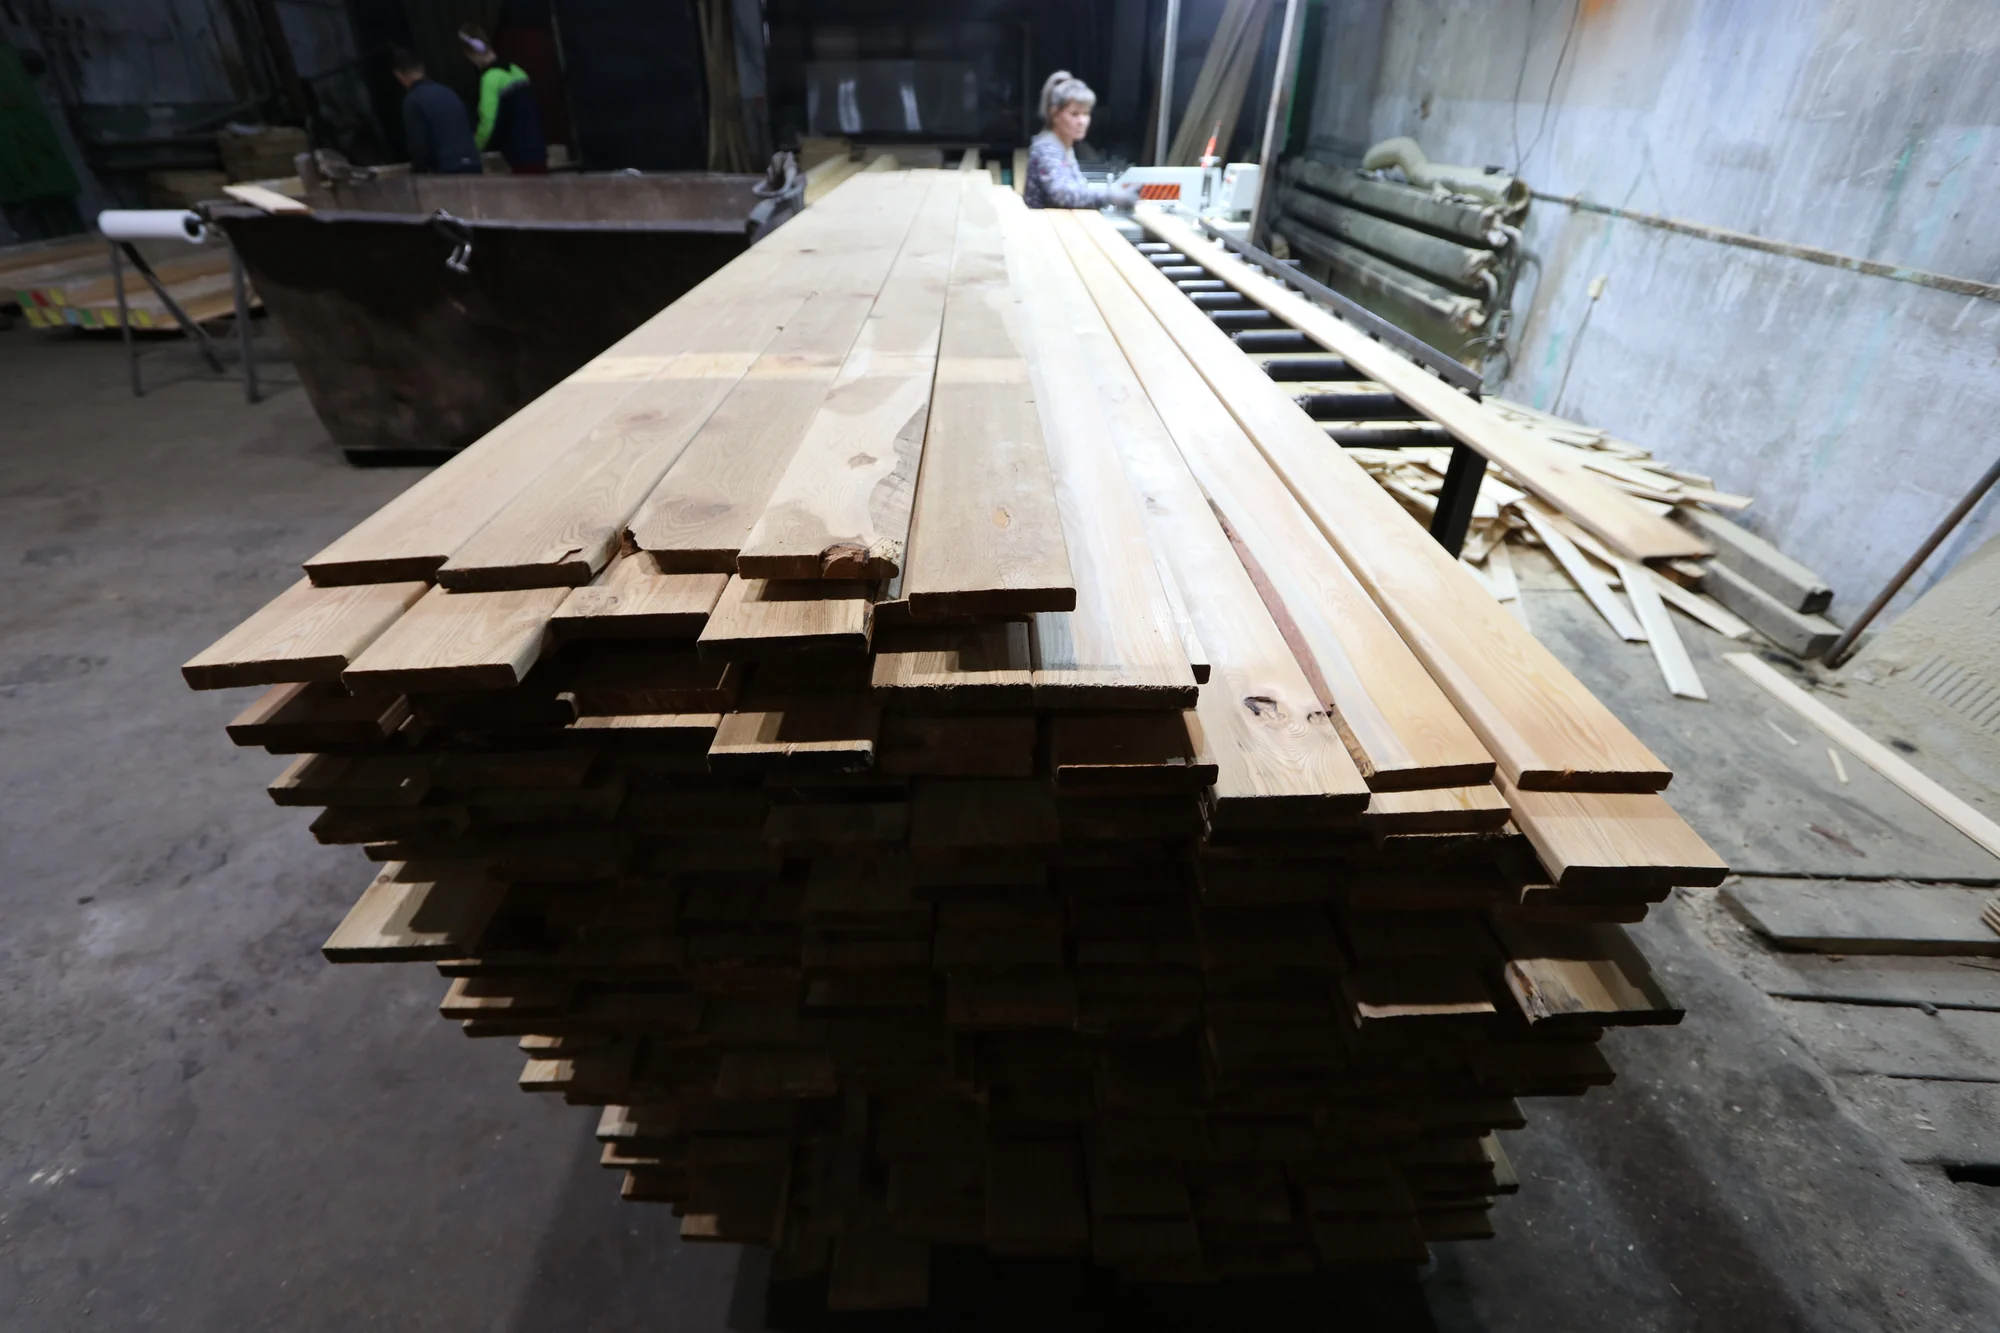
Из сушильной камеры выходит ещё не готовый планкен. У заготовки есть следы пиления, припуск на обработку и особенности формы, появившиеся при сушке. Чтобы получить отделочную доску, нужно создать опорные поверхности, выдержать ширину и толщину, сформировать профиль и проверить качество резания. Здесь результат зависит от всей системы: древесины, станка, инструмента, подачи, прижимов и удаления стружки.
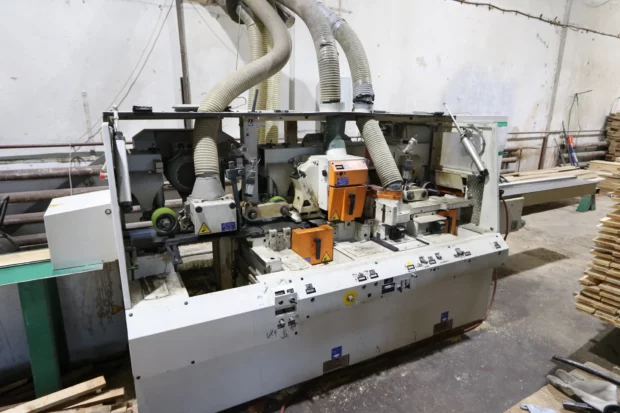
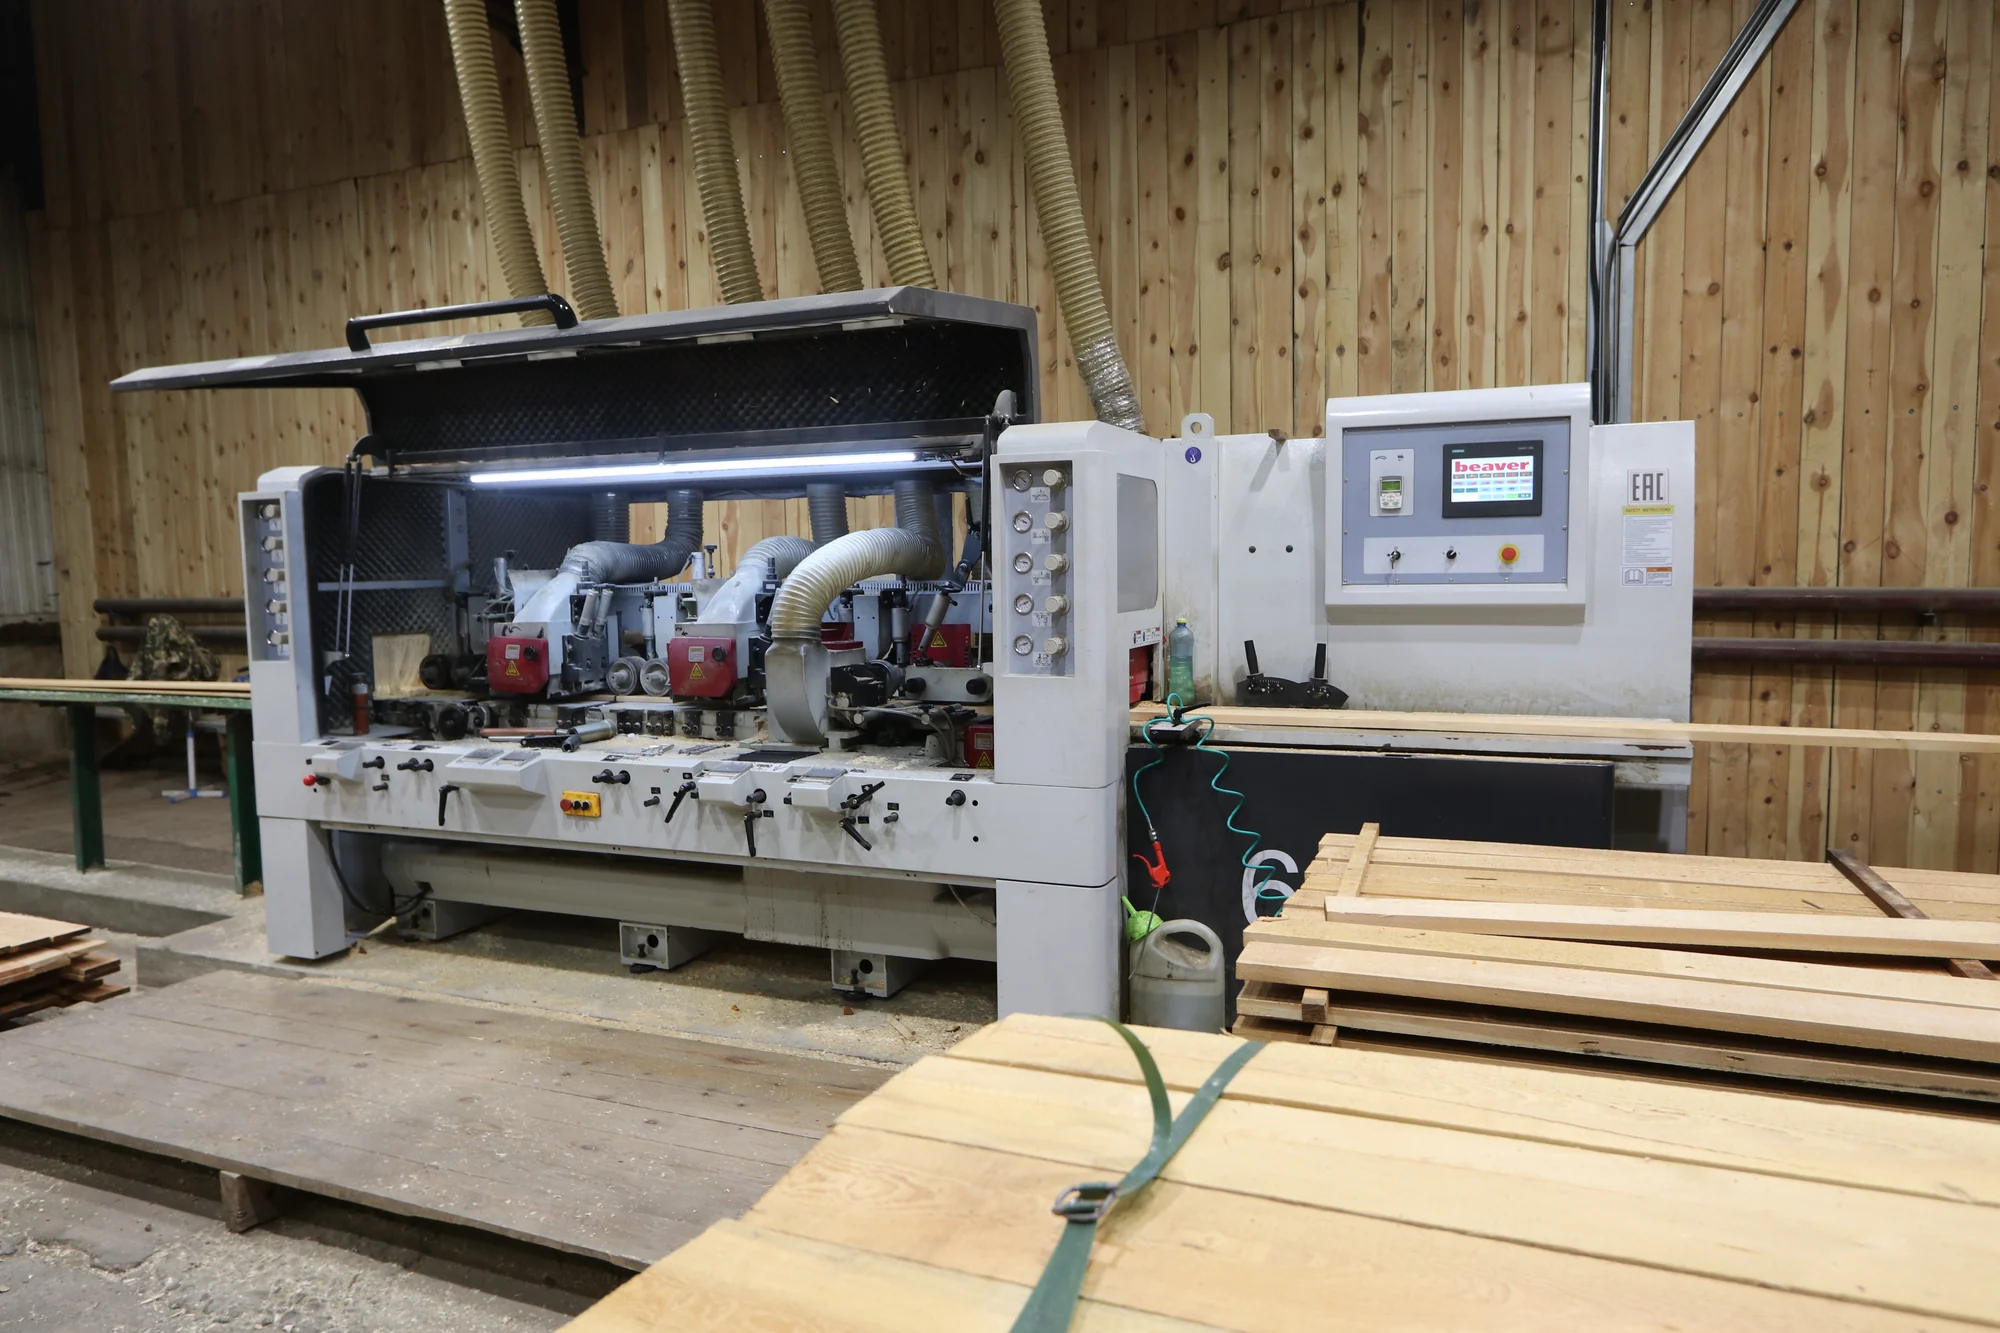
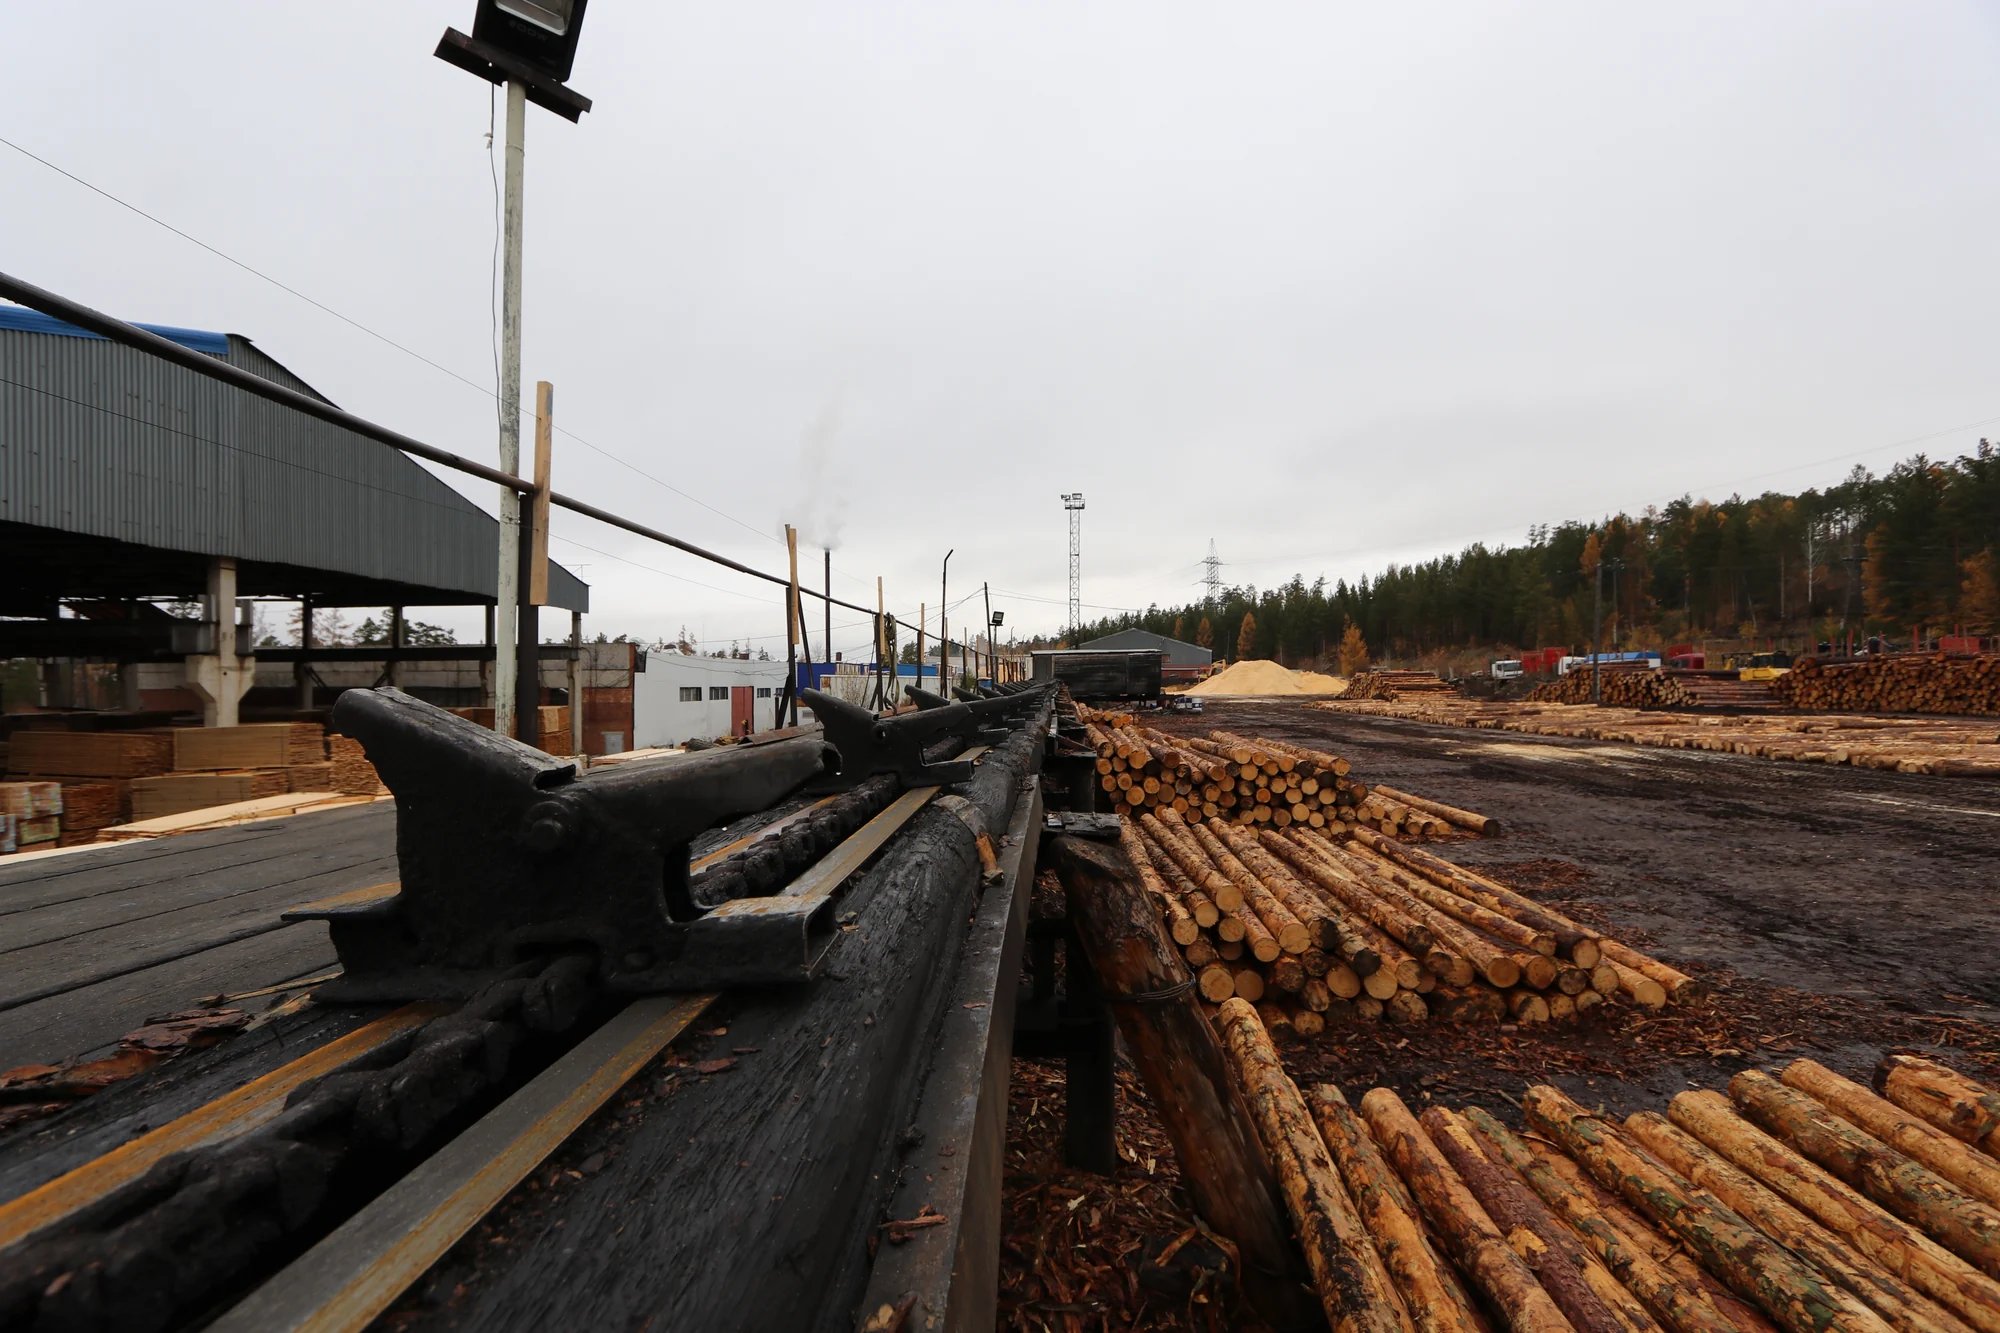
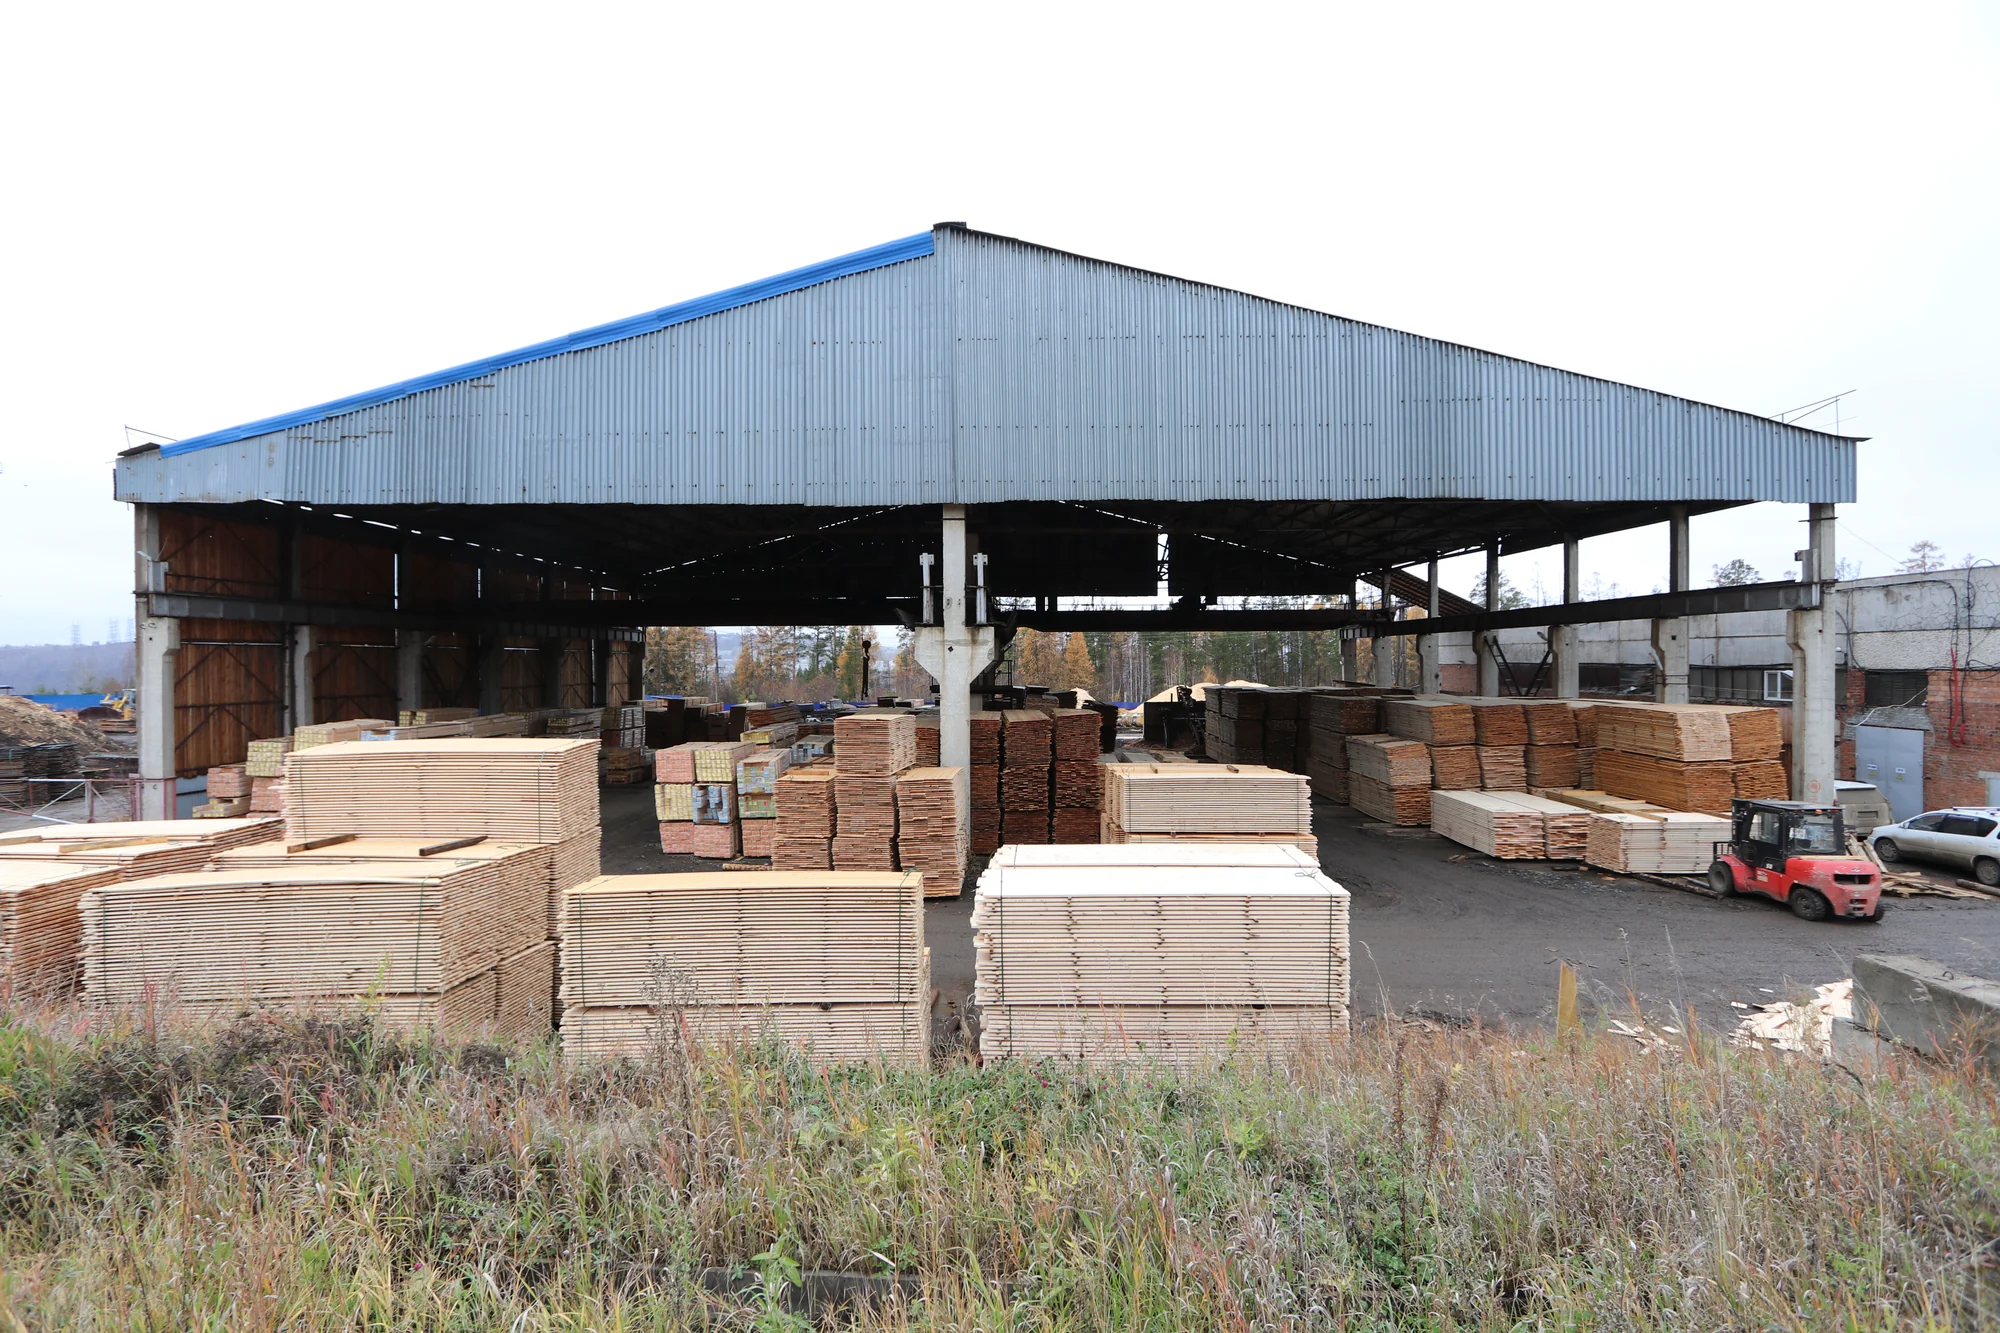
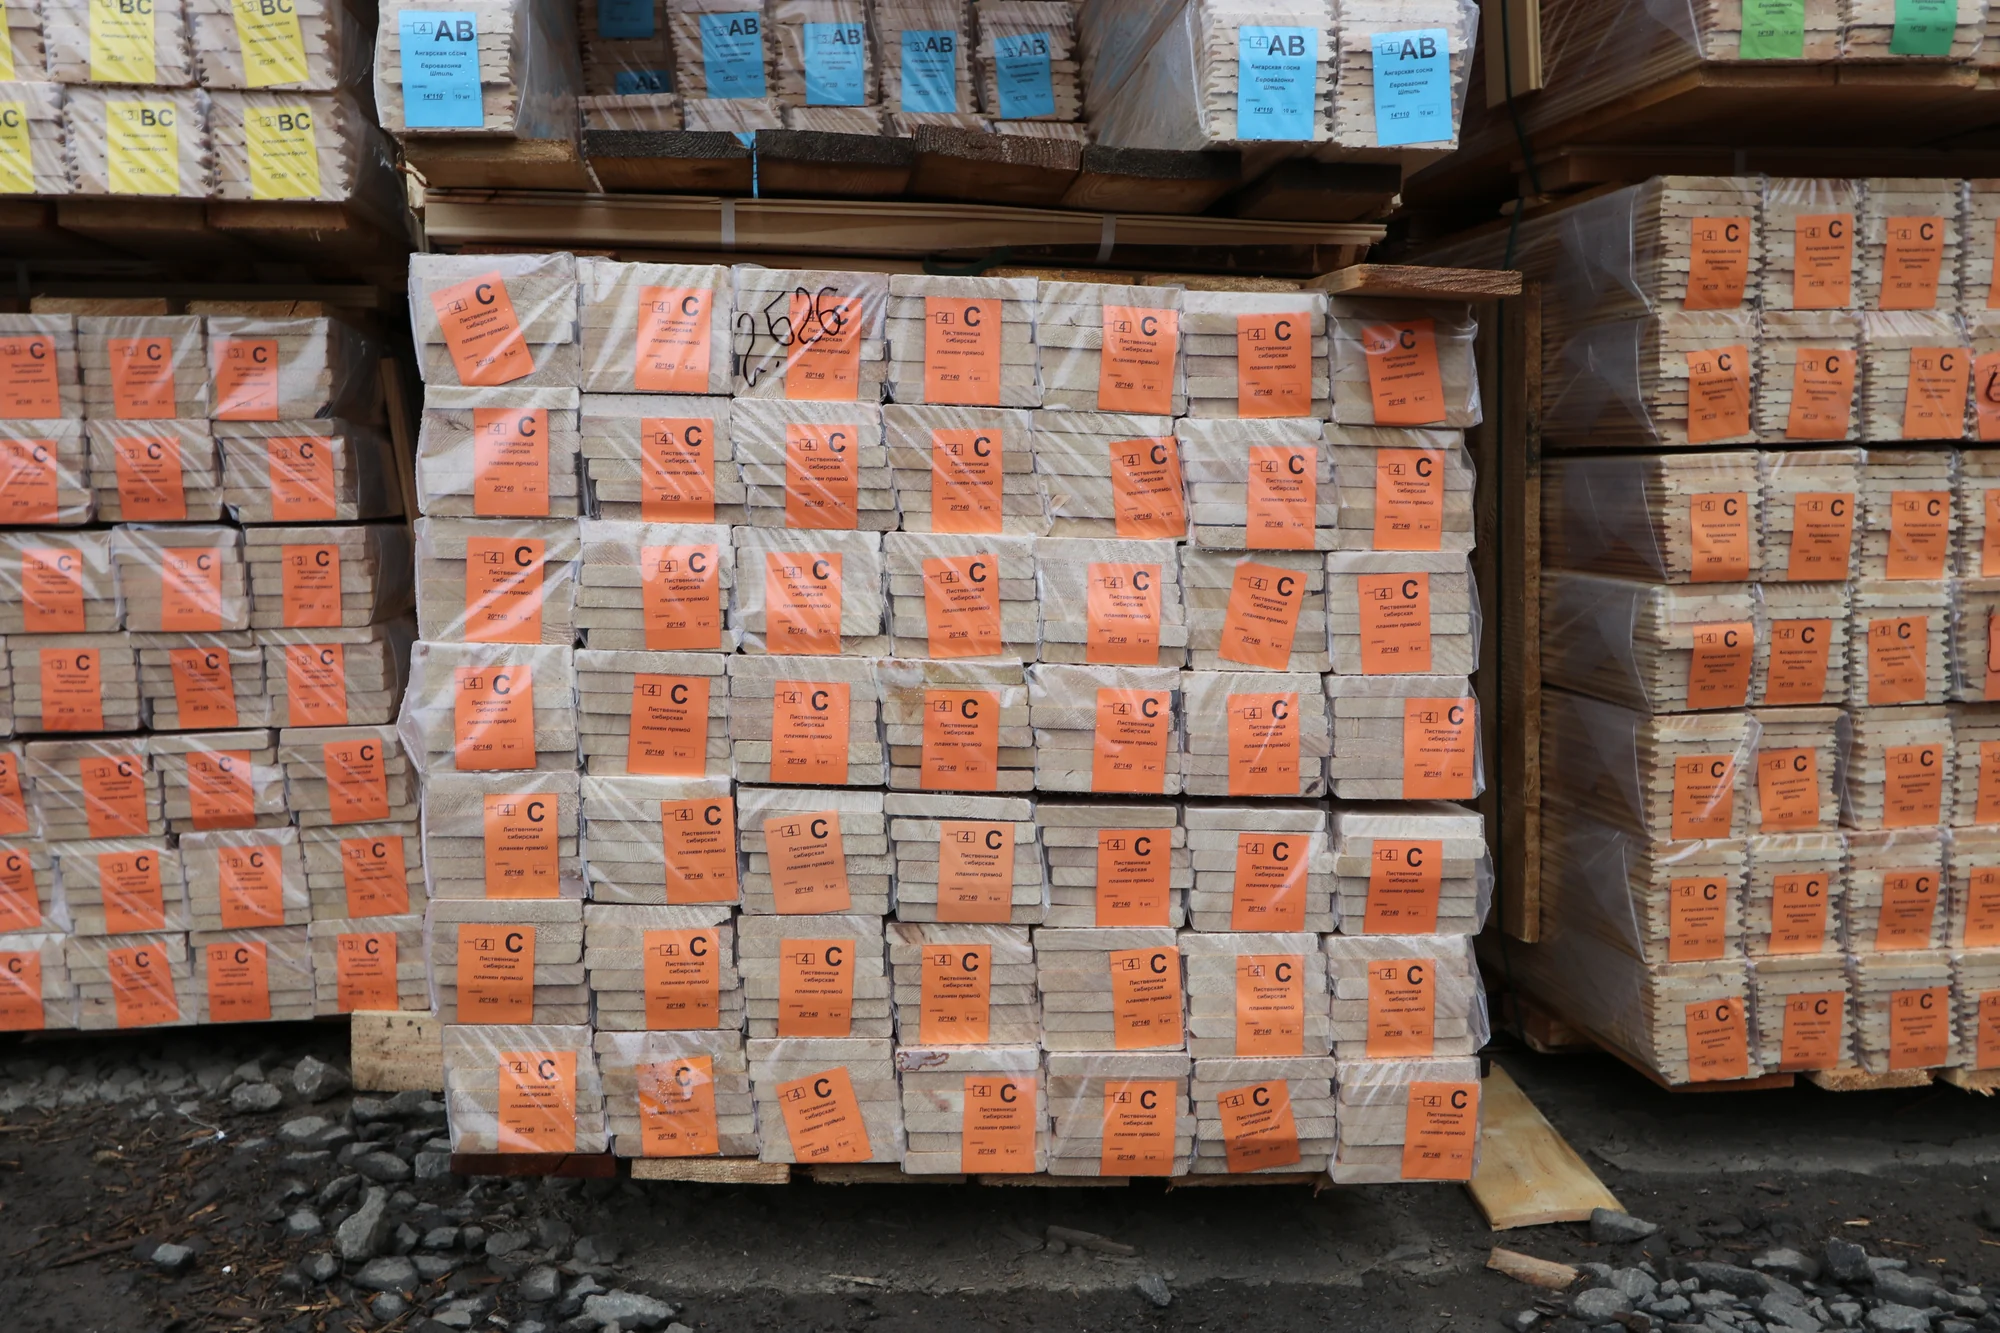
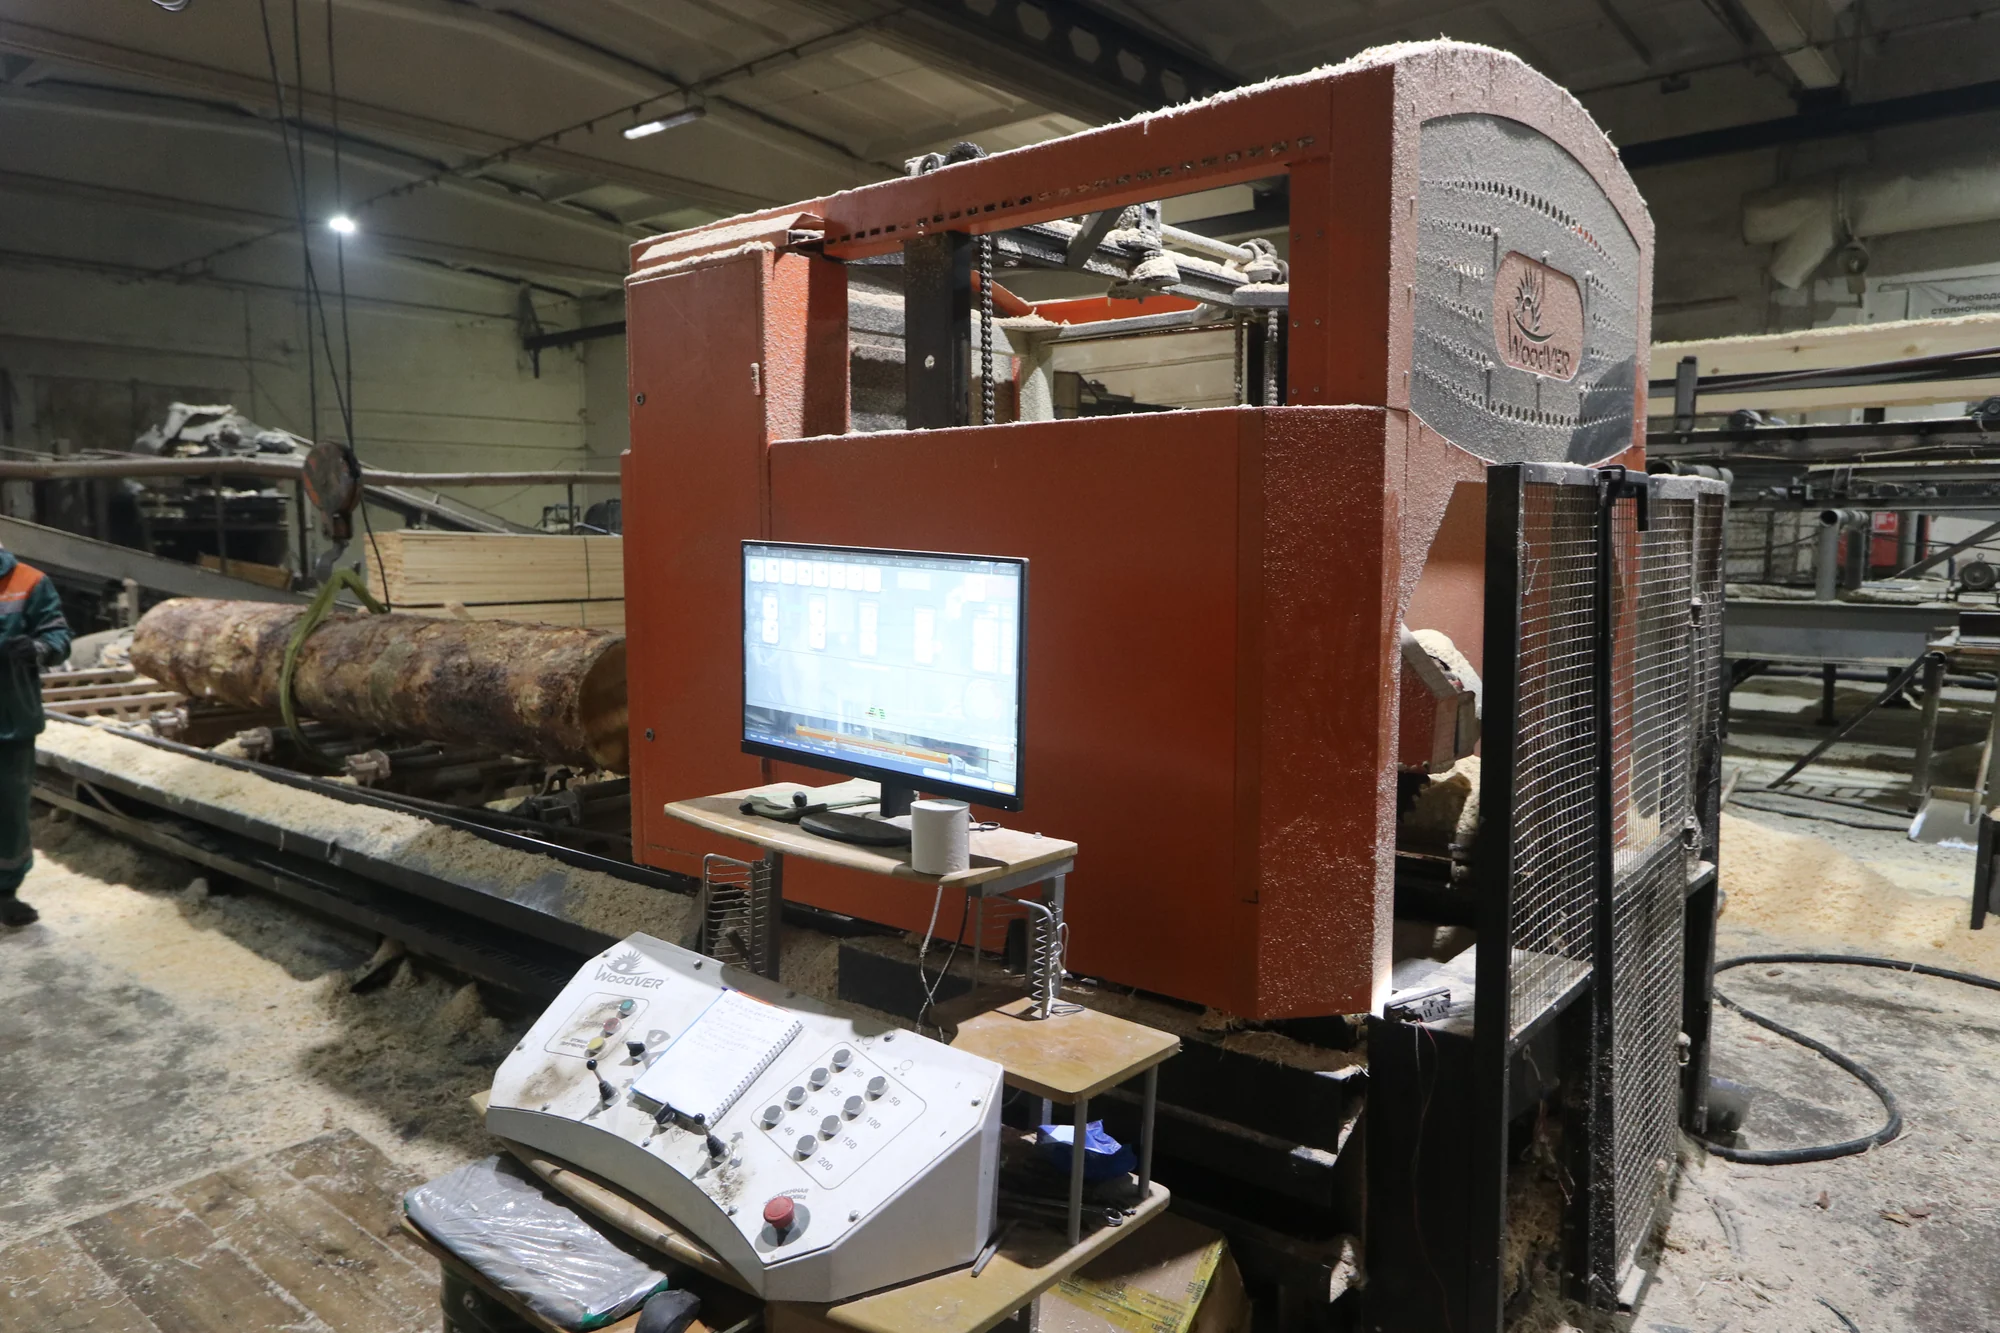
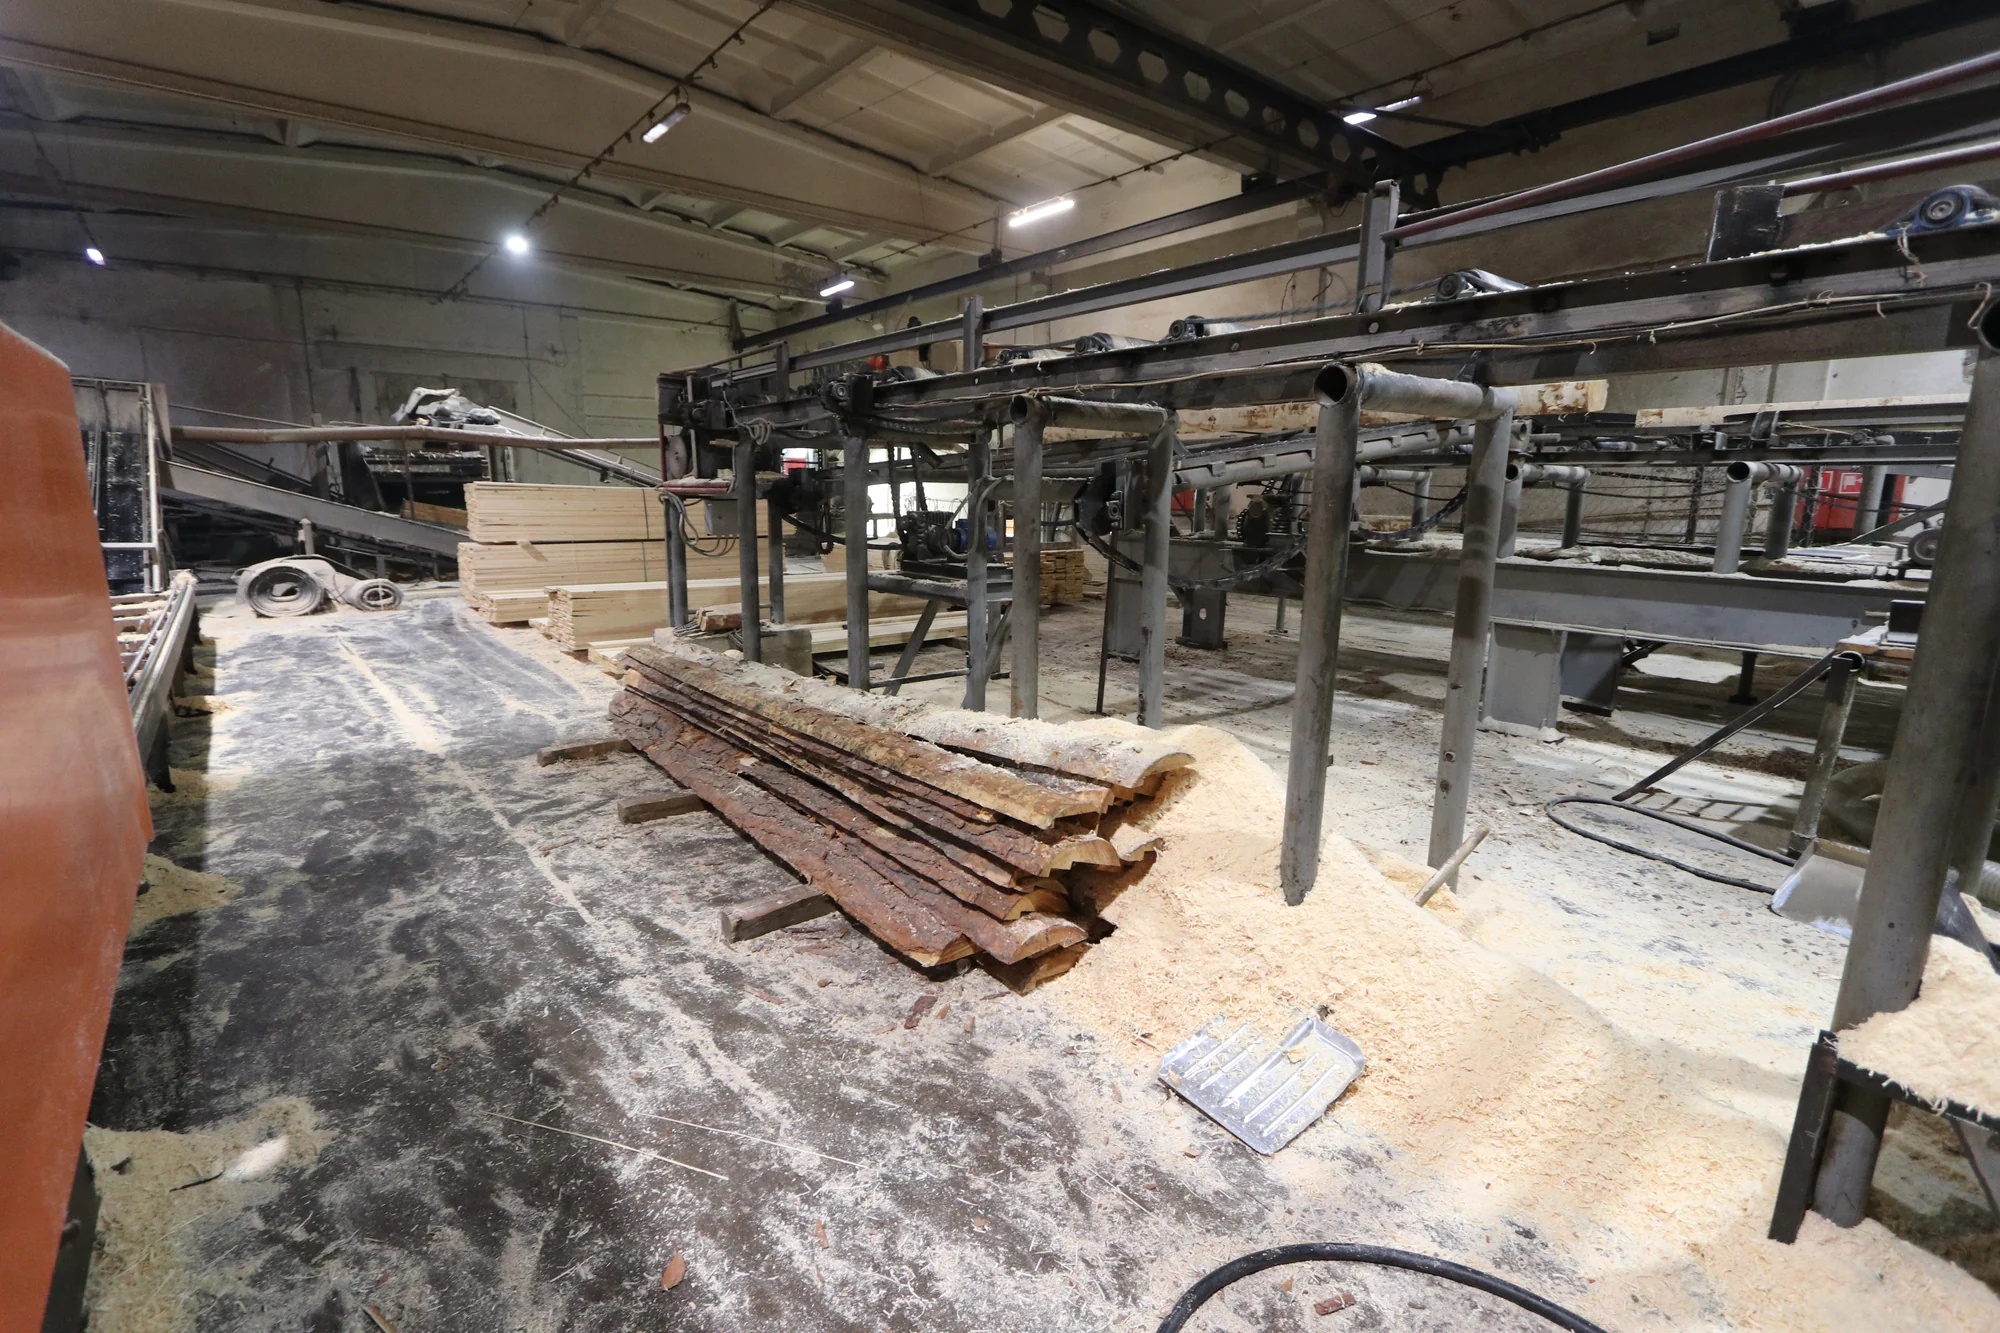
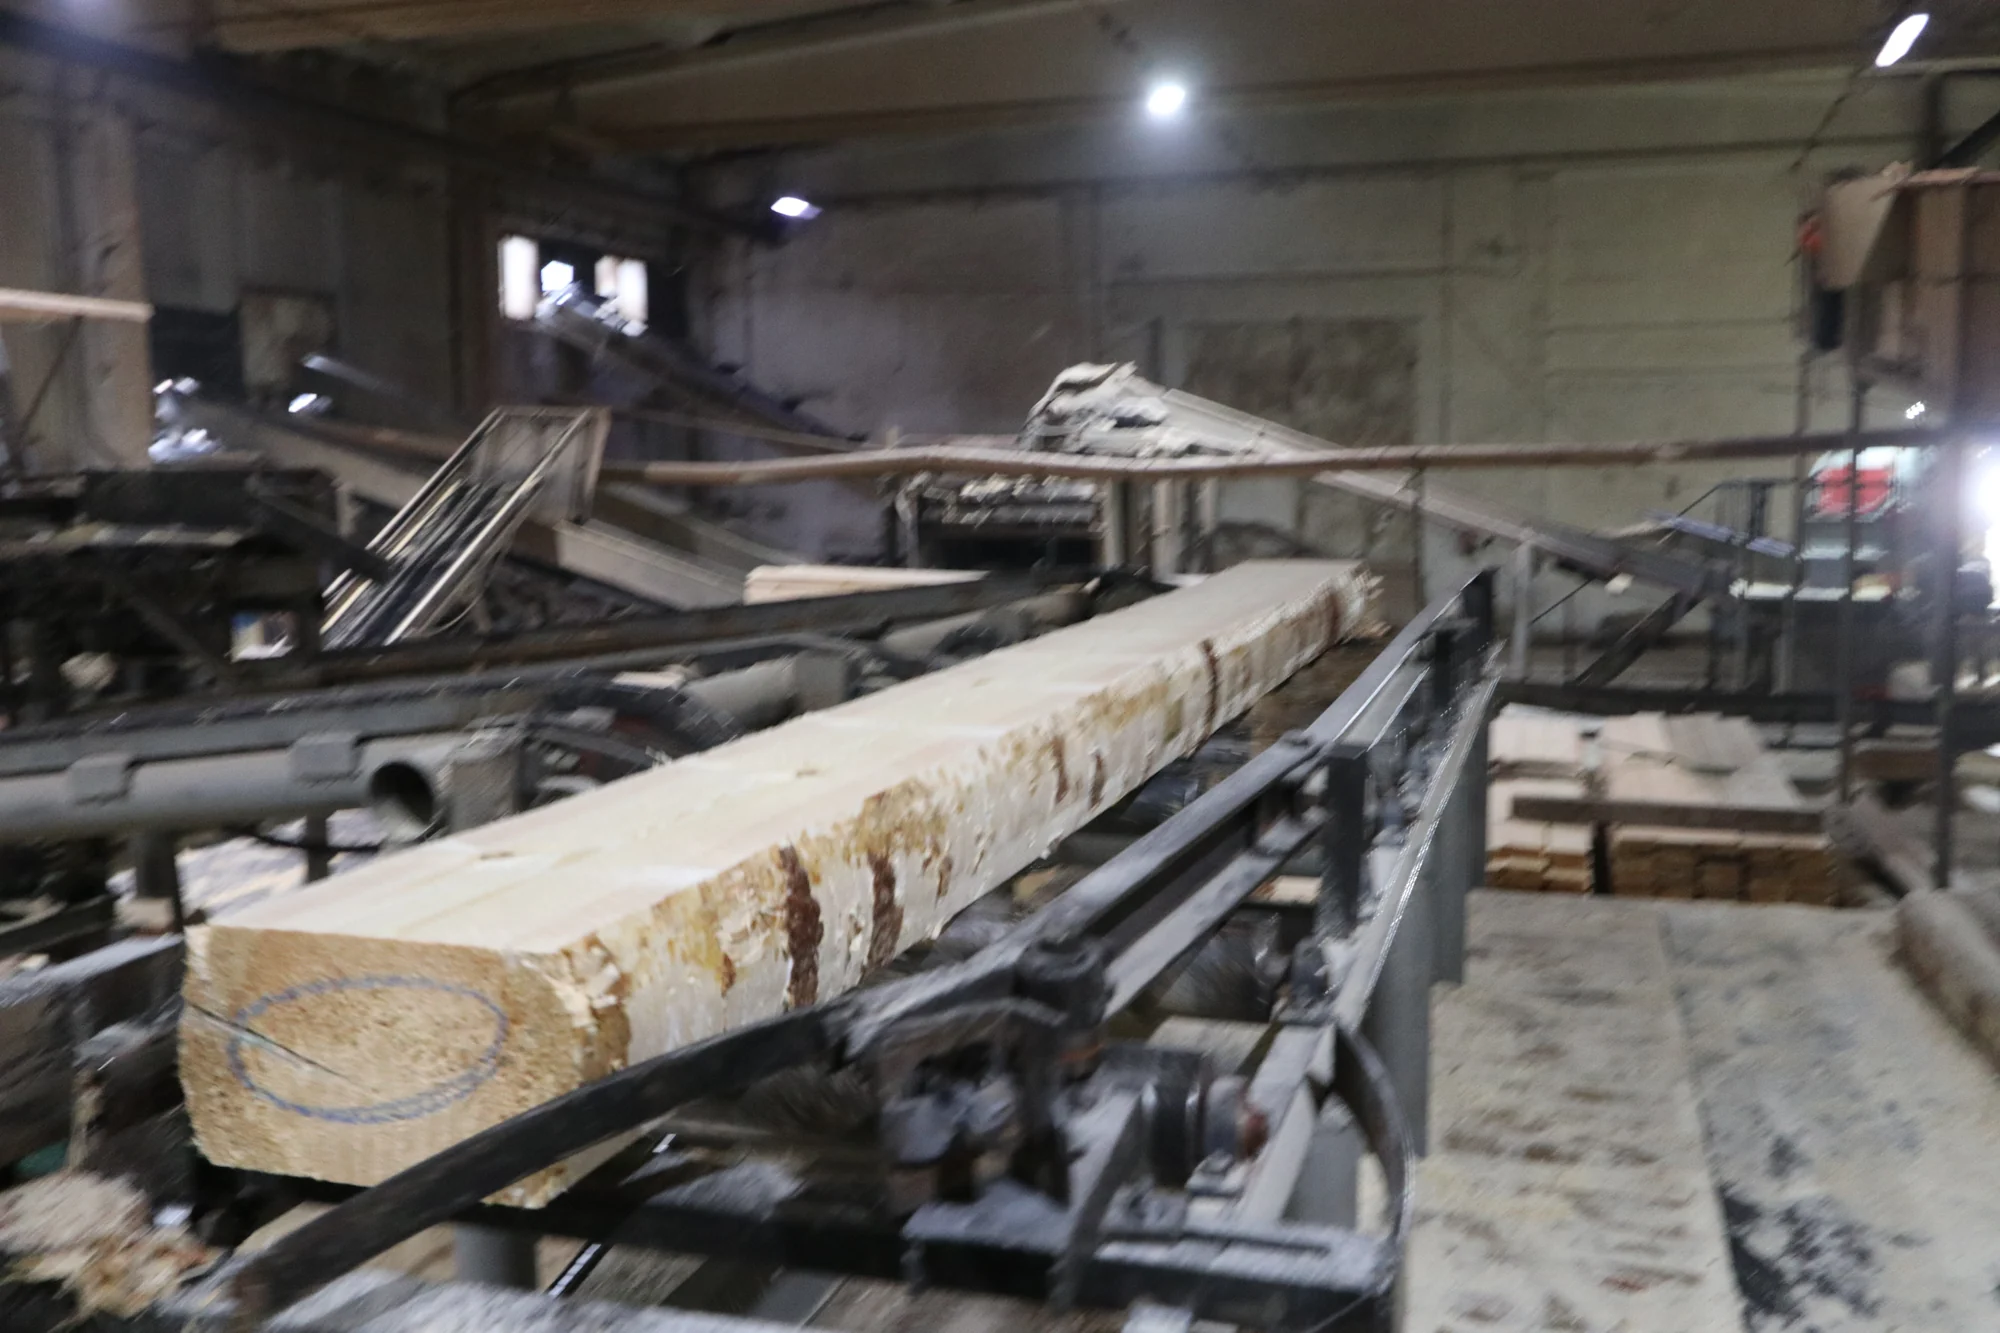
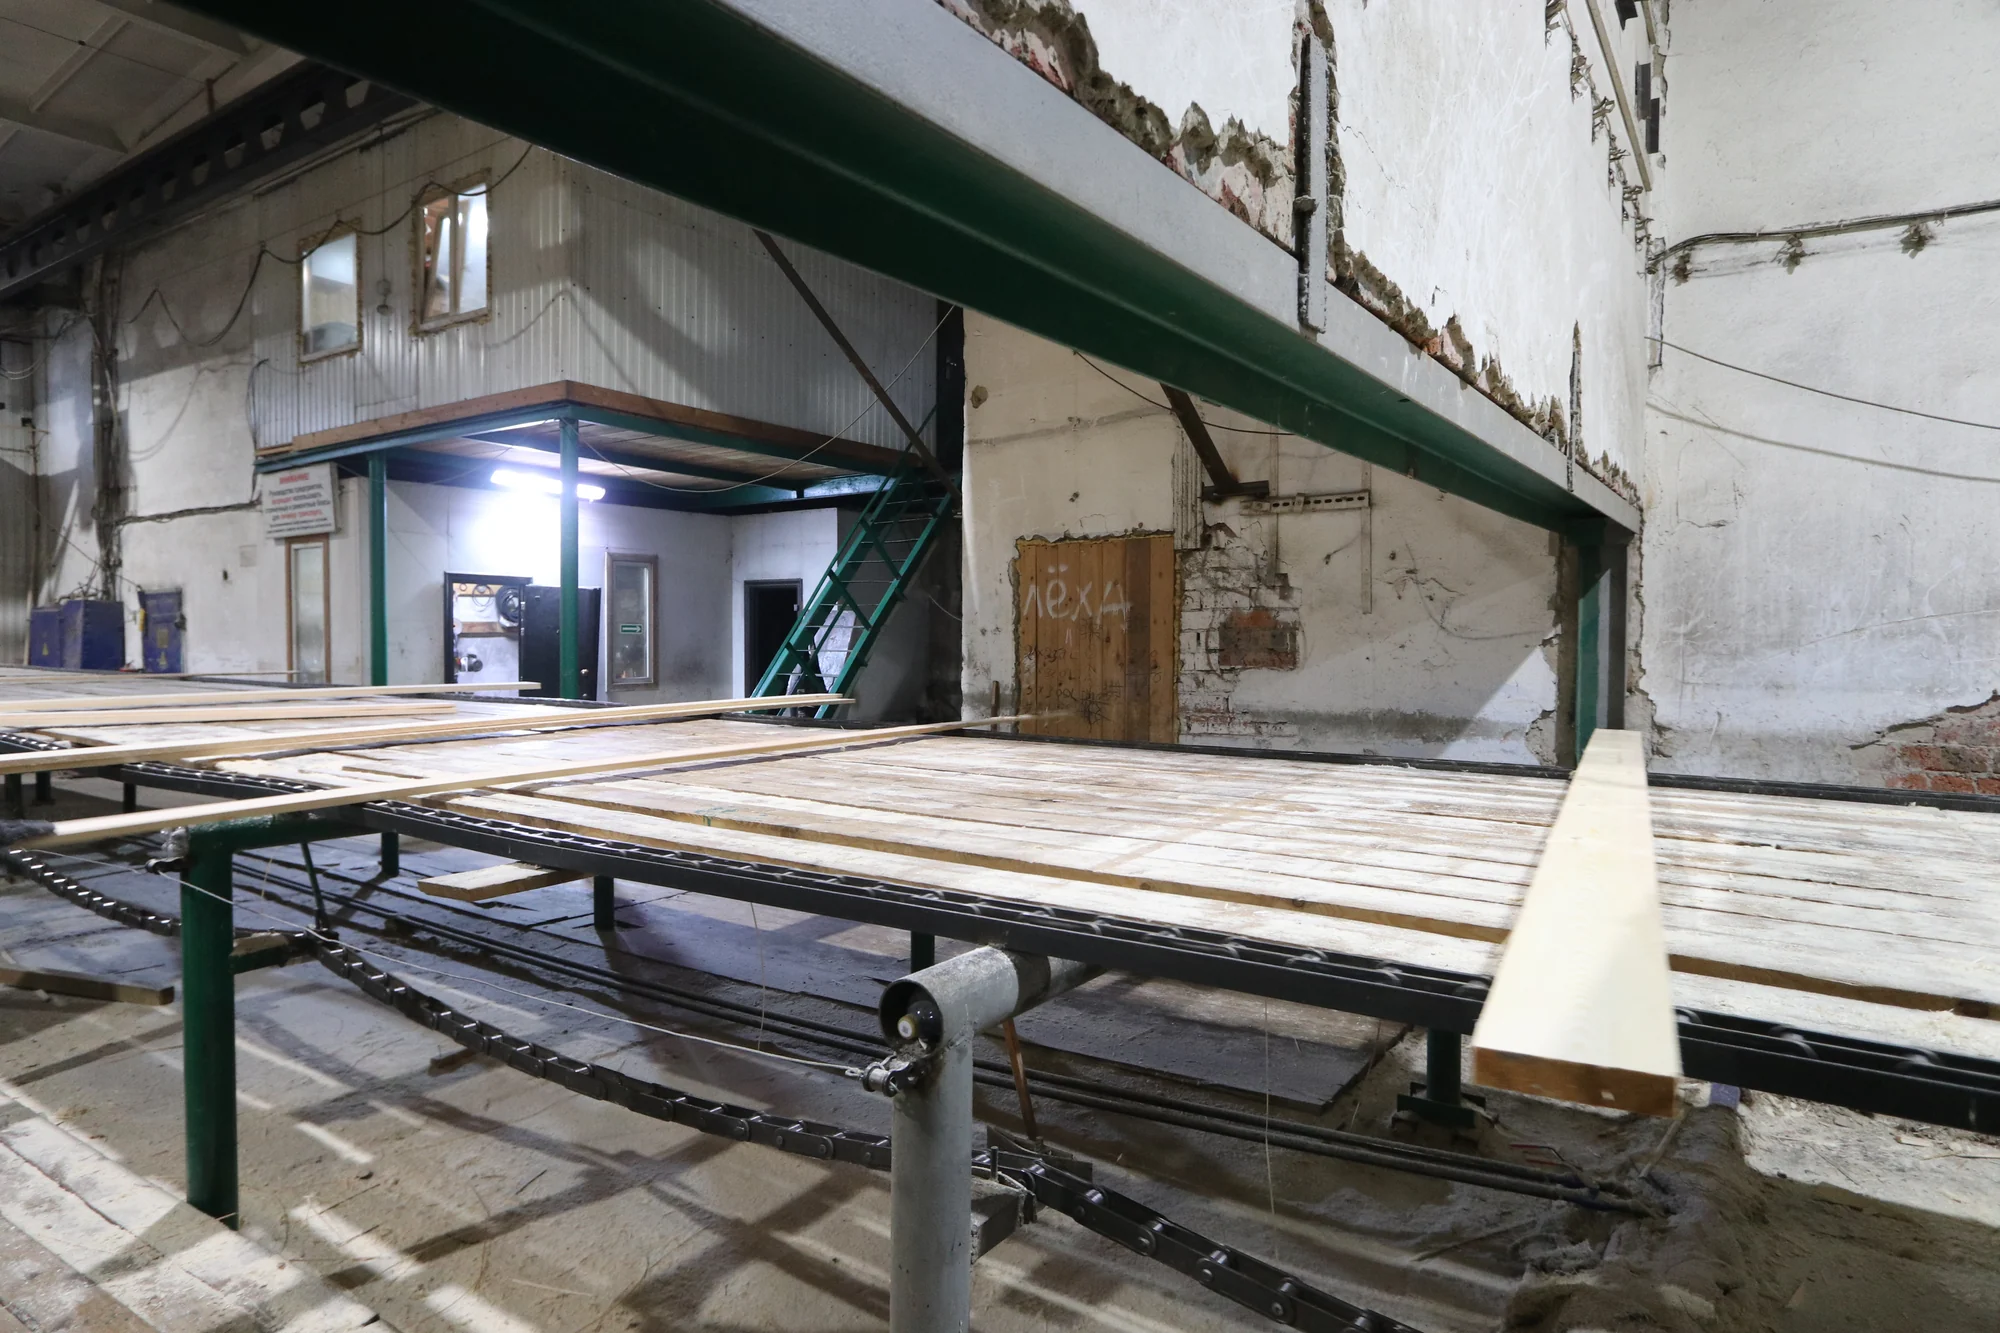
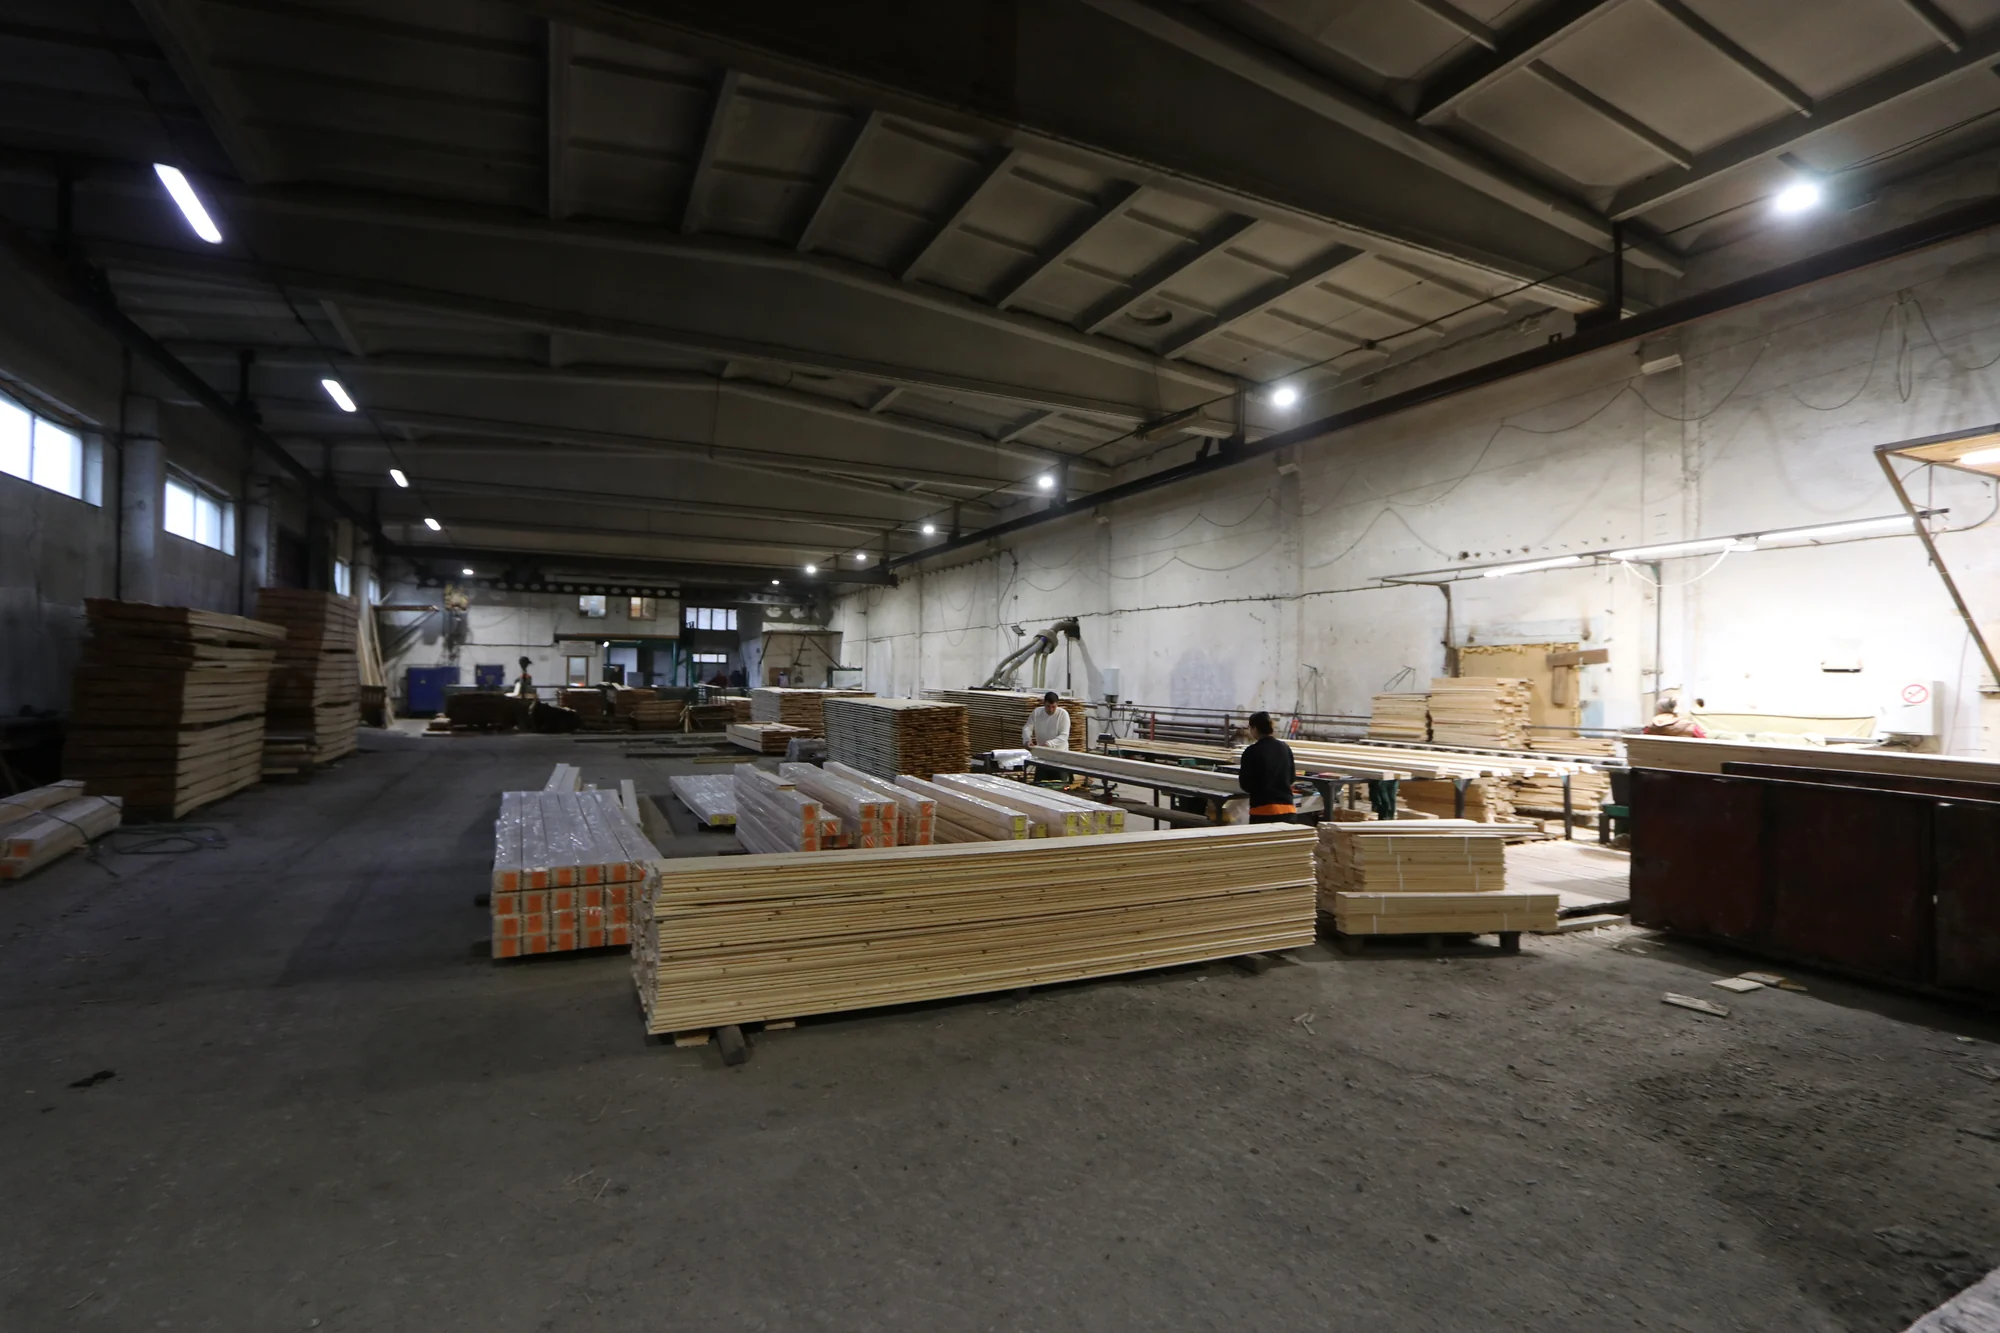
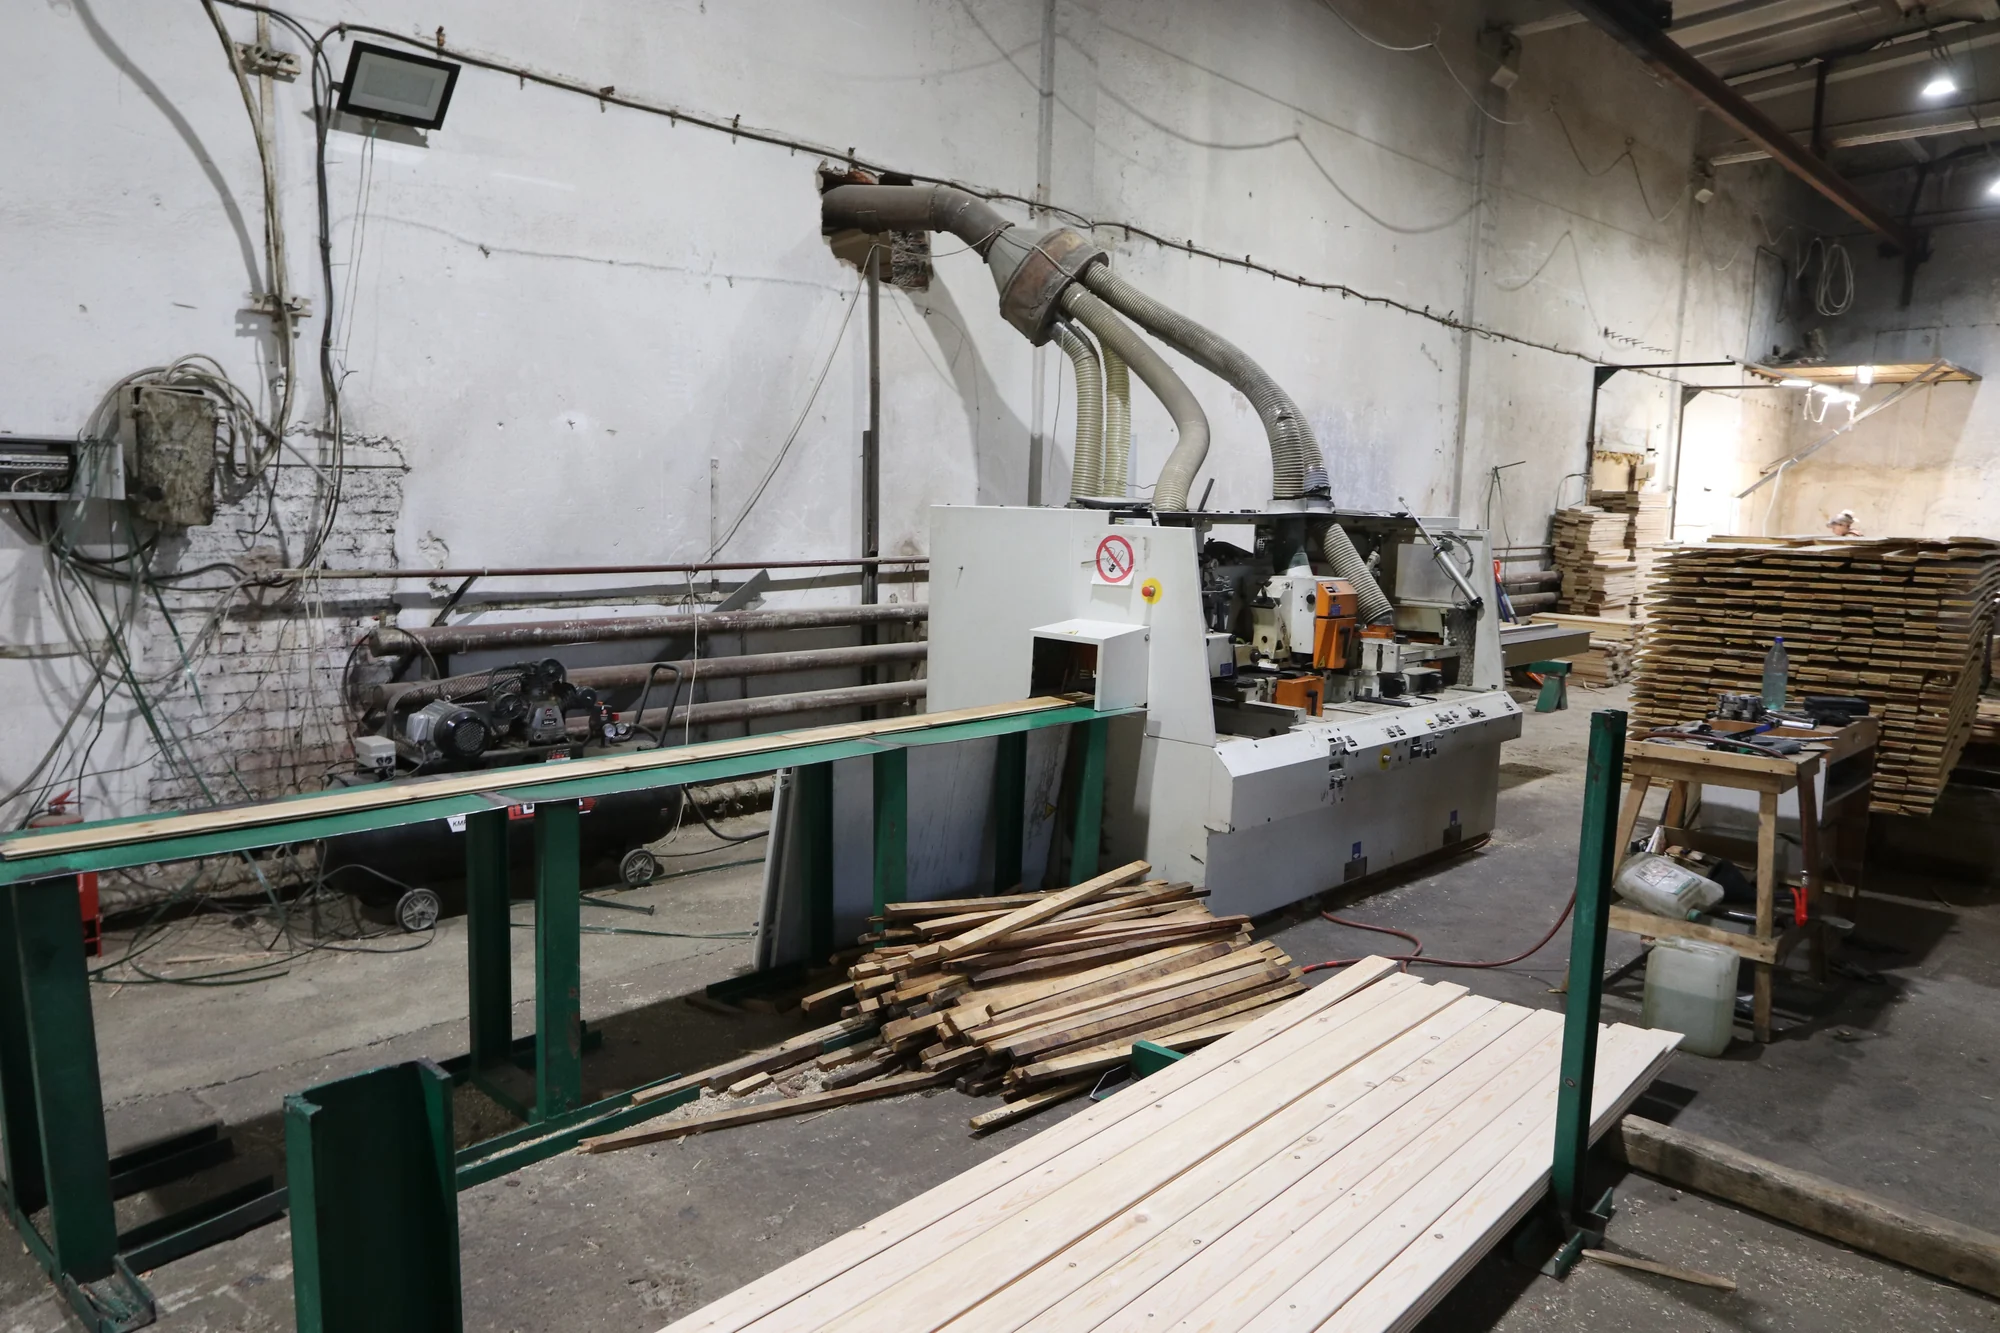
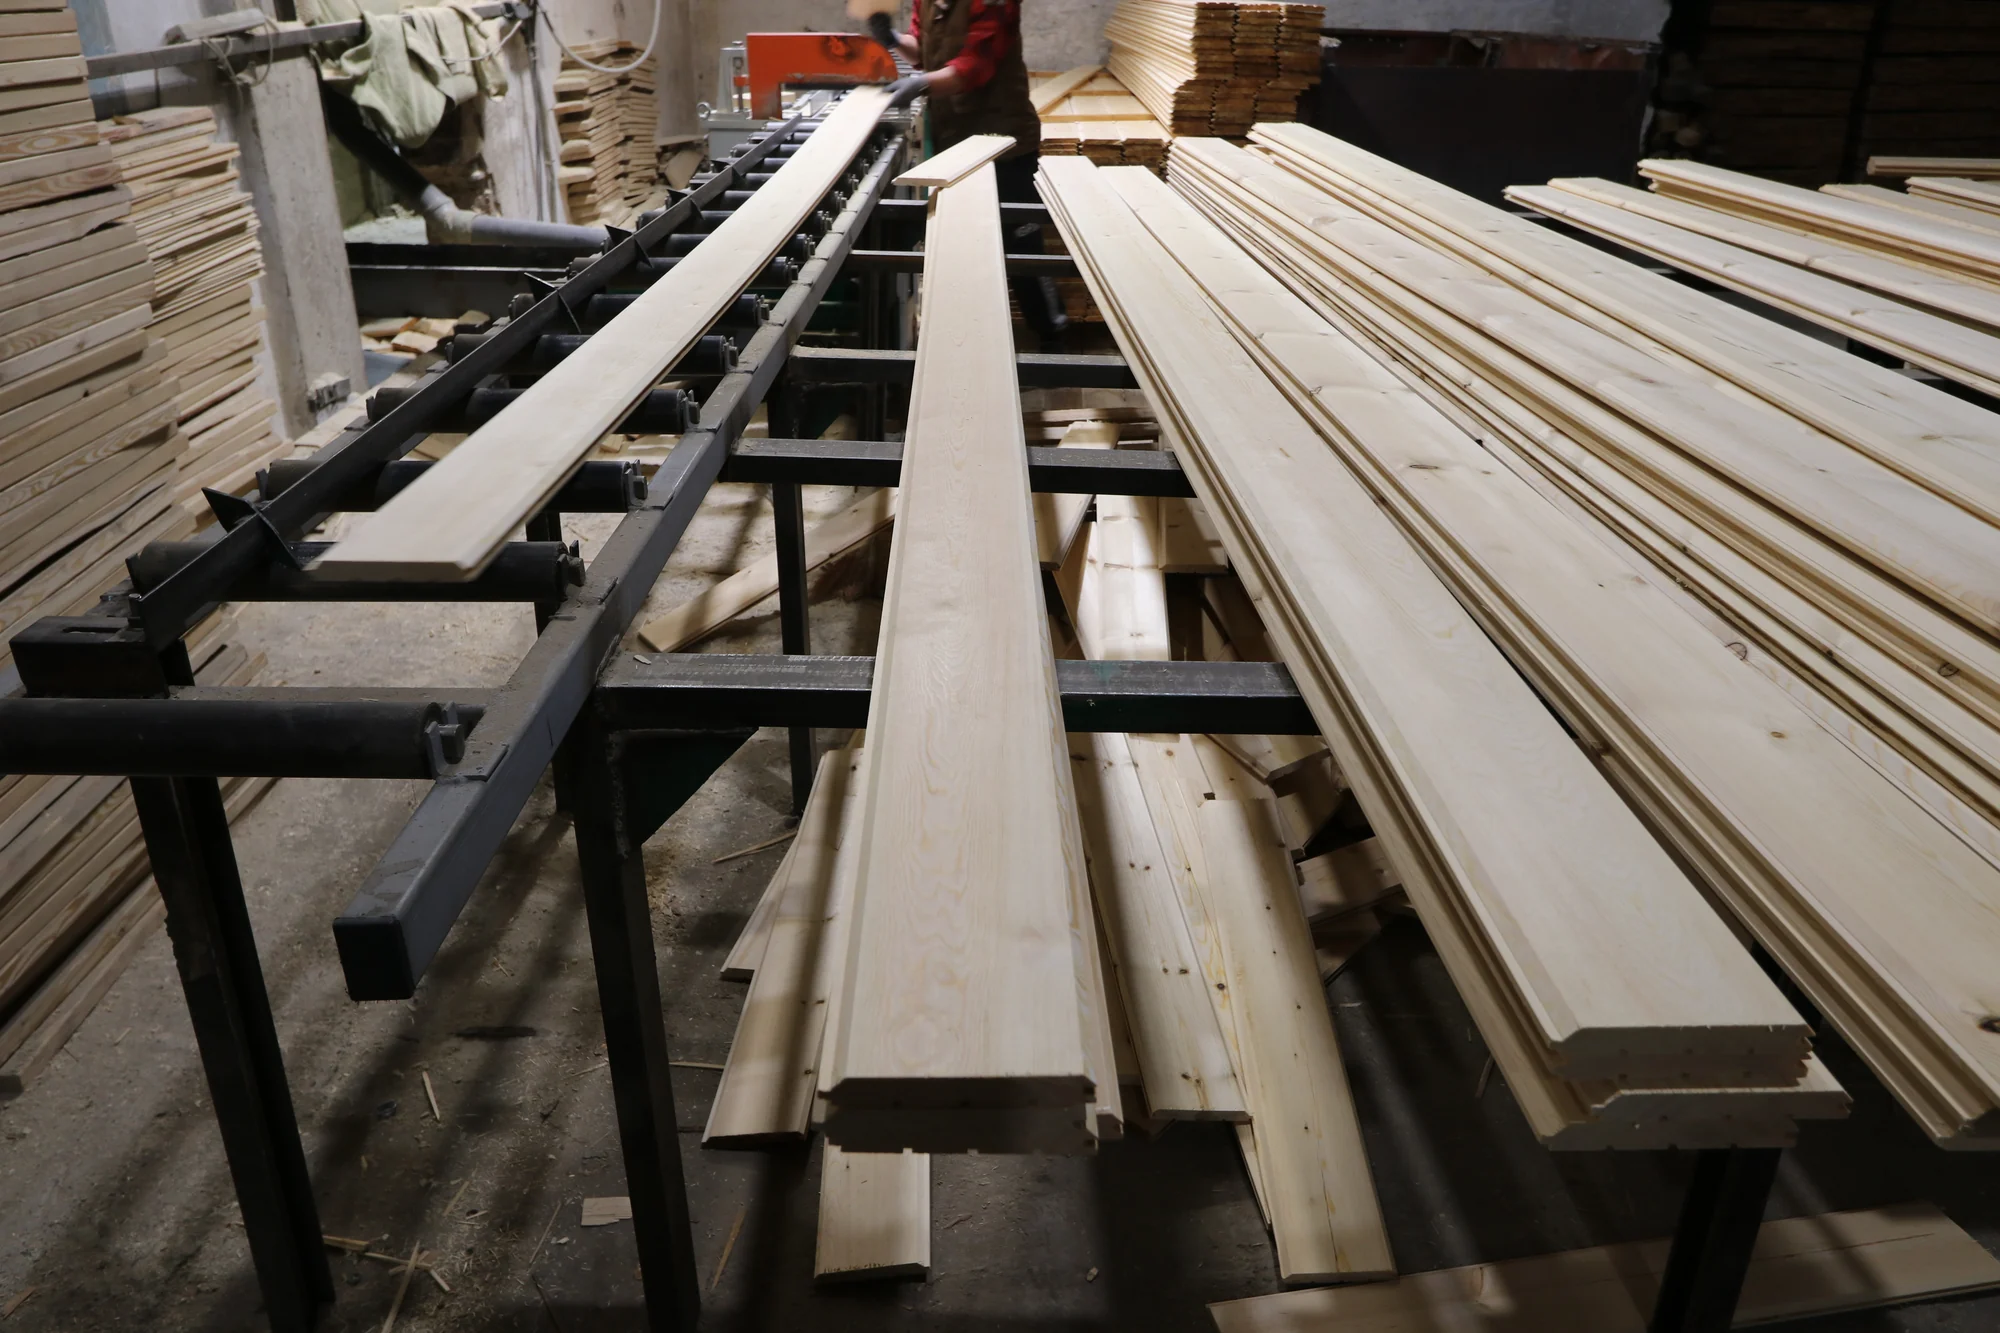
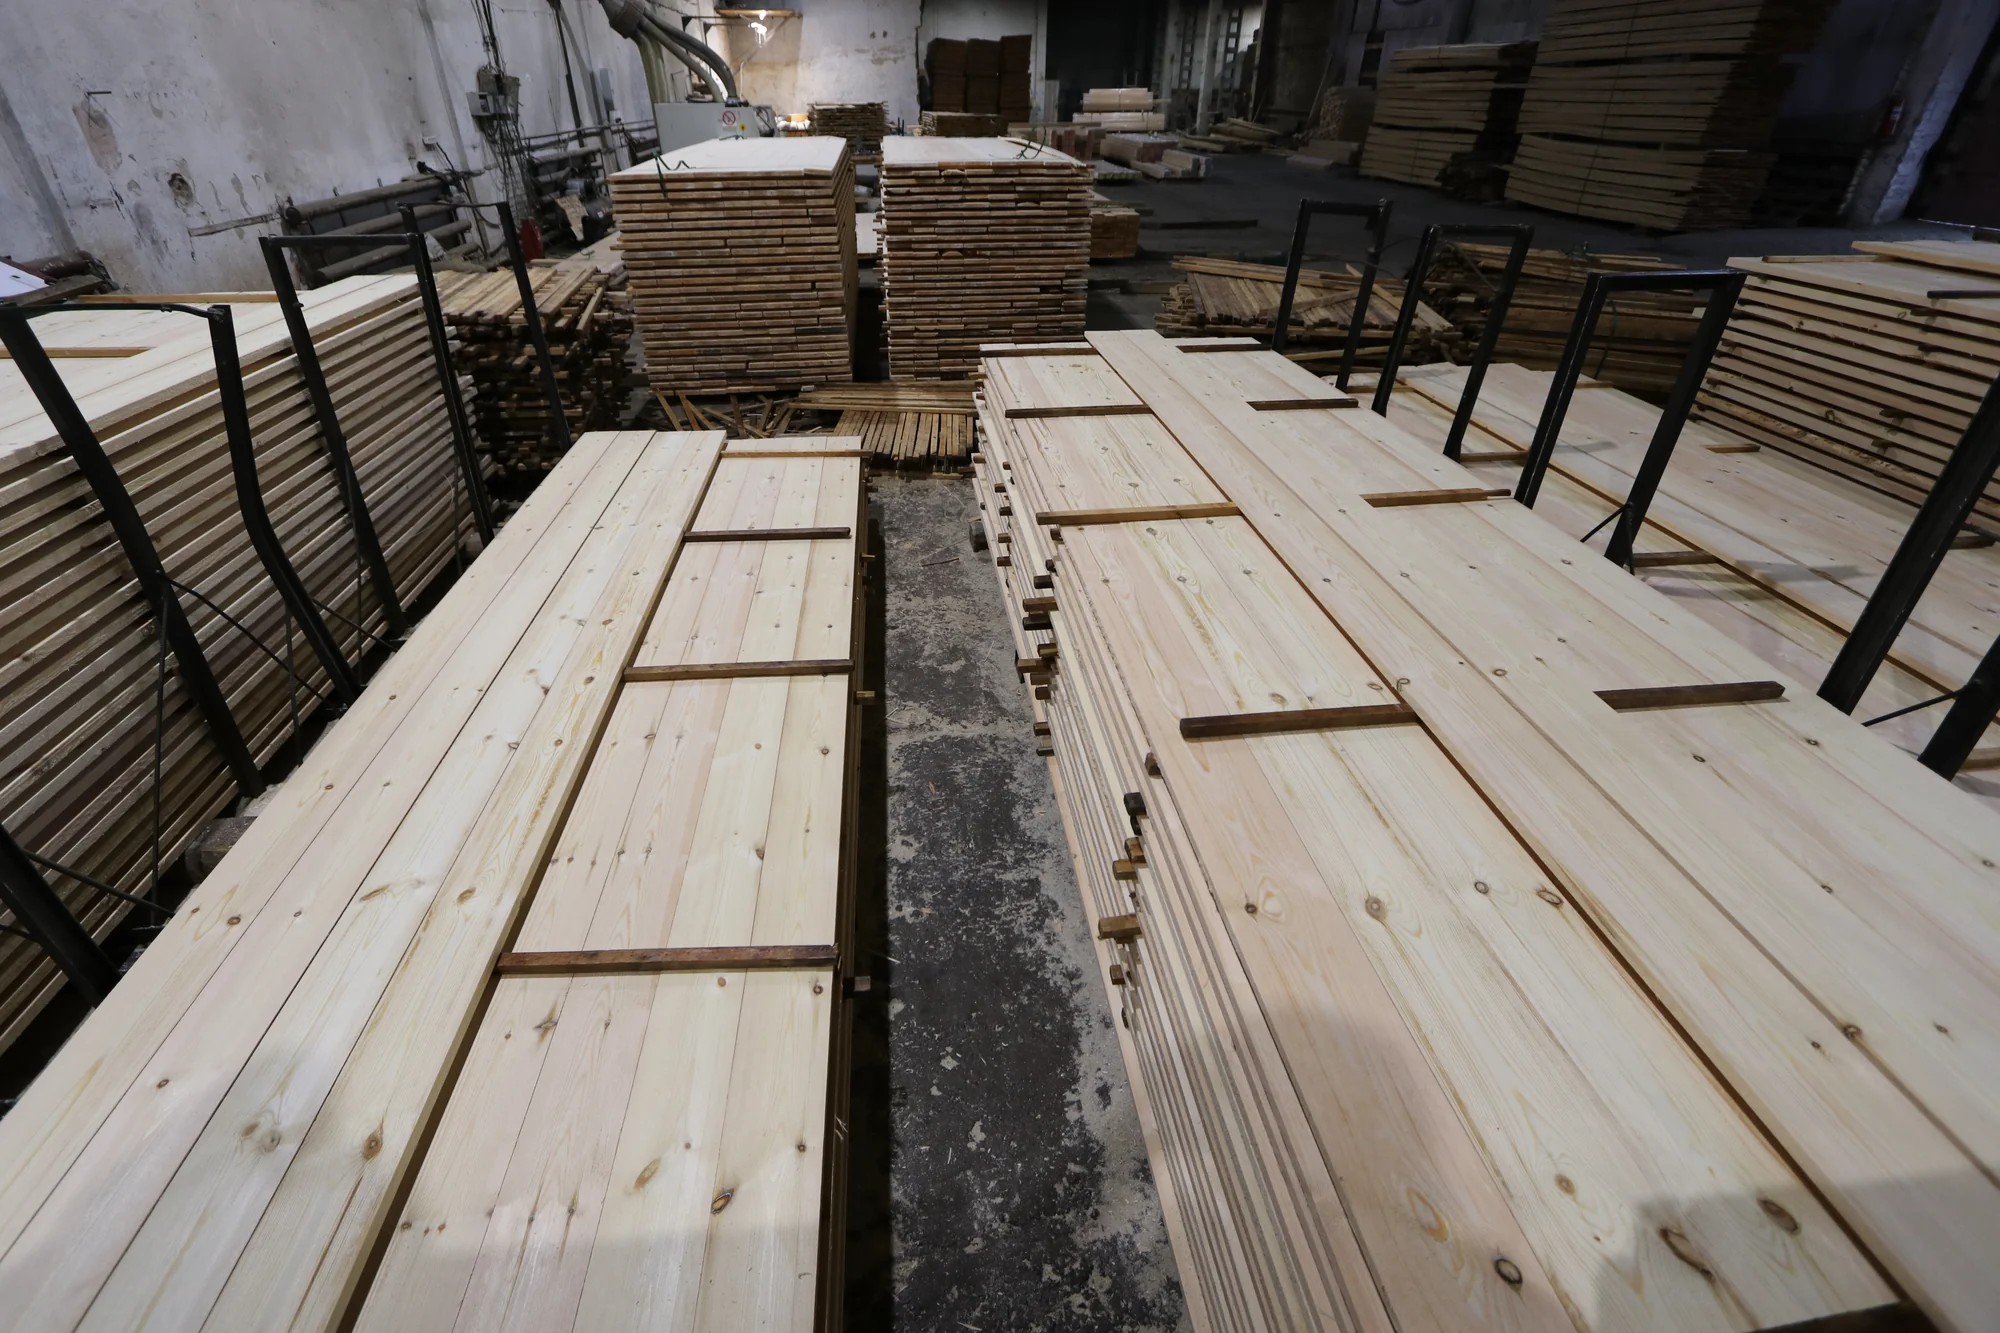
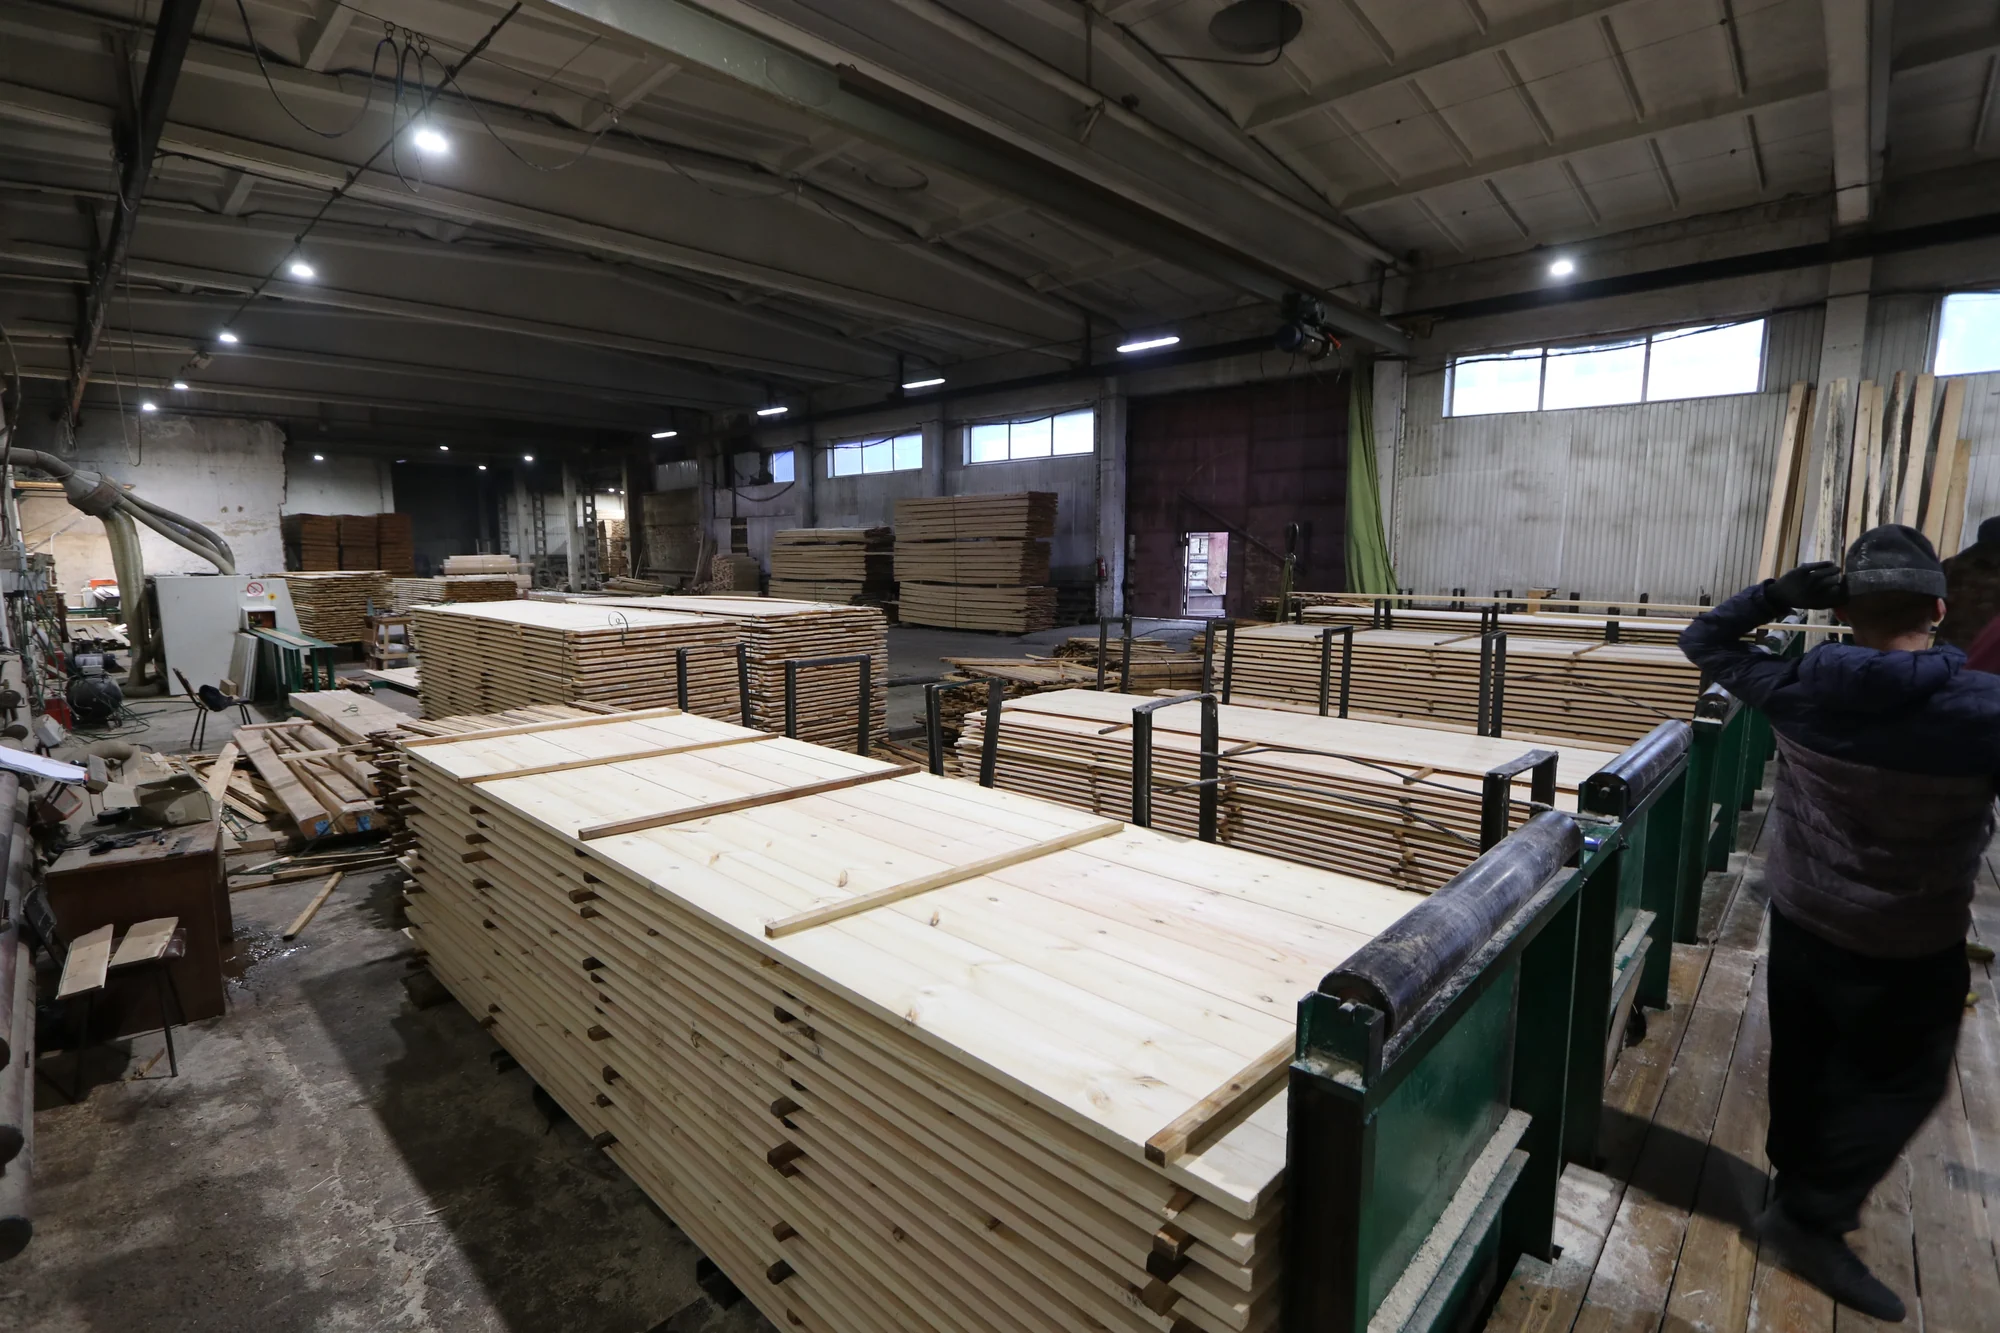
На производстве в Усть-Илимске мы видели, как после сушки материал проходит обработку и поступает на последующие операции. На предприятии работают два станка Beaver и один итальянский станок для строгания. Но число станков само по себе не объясняет качество продукции. Важнее, как подготовили заготовку, выставили инструмент, проверили первые доски и поддерживают настройку в течение смены.
Разберём весь технологический процесс: от допуска сухой заготовки к обработке до контроля готового профиля. Отдельно объясним, что в цехе называют «кинематикой», почему на доске остаётся волна, как отличить след ножа от вибрации и какие дефекты возникают при плохом обслуживании оборудования.
- Что именно делает строгально-профилирующий станок
- С какой заготовкой можно начинать работу
- Как доска проходит через четырёхсторонний станок
- Как работают ножи и профильные фрезы
- Как получают прямой и скошенный профиль планкена
- Подача, обороты и съём: три настройки, которые работают вместе
- Откуда берётся кинематическая волна на доске
- Вибрация и биение: почему станок начинает «дробить» поверхность
- Как понять, что ножи затупились
- Как правильно организовать заточку и восстановление фрез
- Дефекты строгания: что видно на доске и где искать причину
- Почему аспирация влияет на качество поверхности
- Точность размеров: почему цифры на панели нужно подтверждать измерением
- Проверка первой детали и запуск партии
- Как обслуживать линию, чтобы настройка не уходила
- Как искать причину дефекта без хаотичной переналадки
- Почему шлифование не исправляет все ошибки строгания
- От станка к сортировке: когда доска становится готовым товаром
- Частые вопросы о строгании планкена
- Какой результат должно давать правильно организованное строгание

Что именно делает строгально-профилирующий станок
В производственном обиходе говорят «строгать доску», хотя на большинстве современных проходных линий поверхность обрабатывает вращающийся ножевой инструмент. Заготовка движется поступательно, а режущие кромки последовательно снимают древесину. По принципу образования поверхности это обработка вращающимся инструментом — фрезерование. Различие терминов полезно понимать, потому что именно вращение и подача объясняют следы на готовой доске.
Станок решает две связанные задачи. Сначала получает нужную геометрию: опорную пласть, боковую базу, противоположные поверхности заданного положения. Затем формирует предусмотренные чертежом скосы, закругления или фаски. На многопозиционном оборудовании операции могут выполняться за один проход несколькими шпинделями, но каждое перемещение заготовки должно опираться на уже подготовленную базу.
Профиль определяется не названием станка, а формой и положением инструмента. На одной линии при соответствующем оснащении можно выпускать разные изделия. Поэтому внешне похожие цеха способны давать разный результат: отличаются набор головок, состояние опор, настройка подачи и требования к готовой поверхности.
Важно различать фуговальную, рейсмусовую и профилирующую функции. Первая помогает получить базовую поверхность, вторая задаёт размер относительно базы, третья формирует контур. Если изогнутую доску просто прижать и снять слой с противоположной стороны, после выхода она может вернуть часть исходного изгиба. Получение одинаковой толщины и выправление заготовки — разные задачи.
С какой заготовкой можно начинать работу
Влажность и состояние после сушки
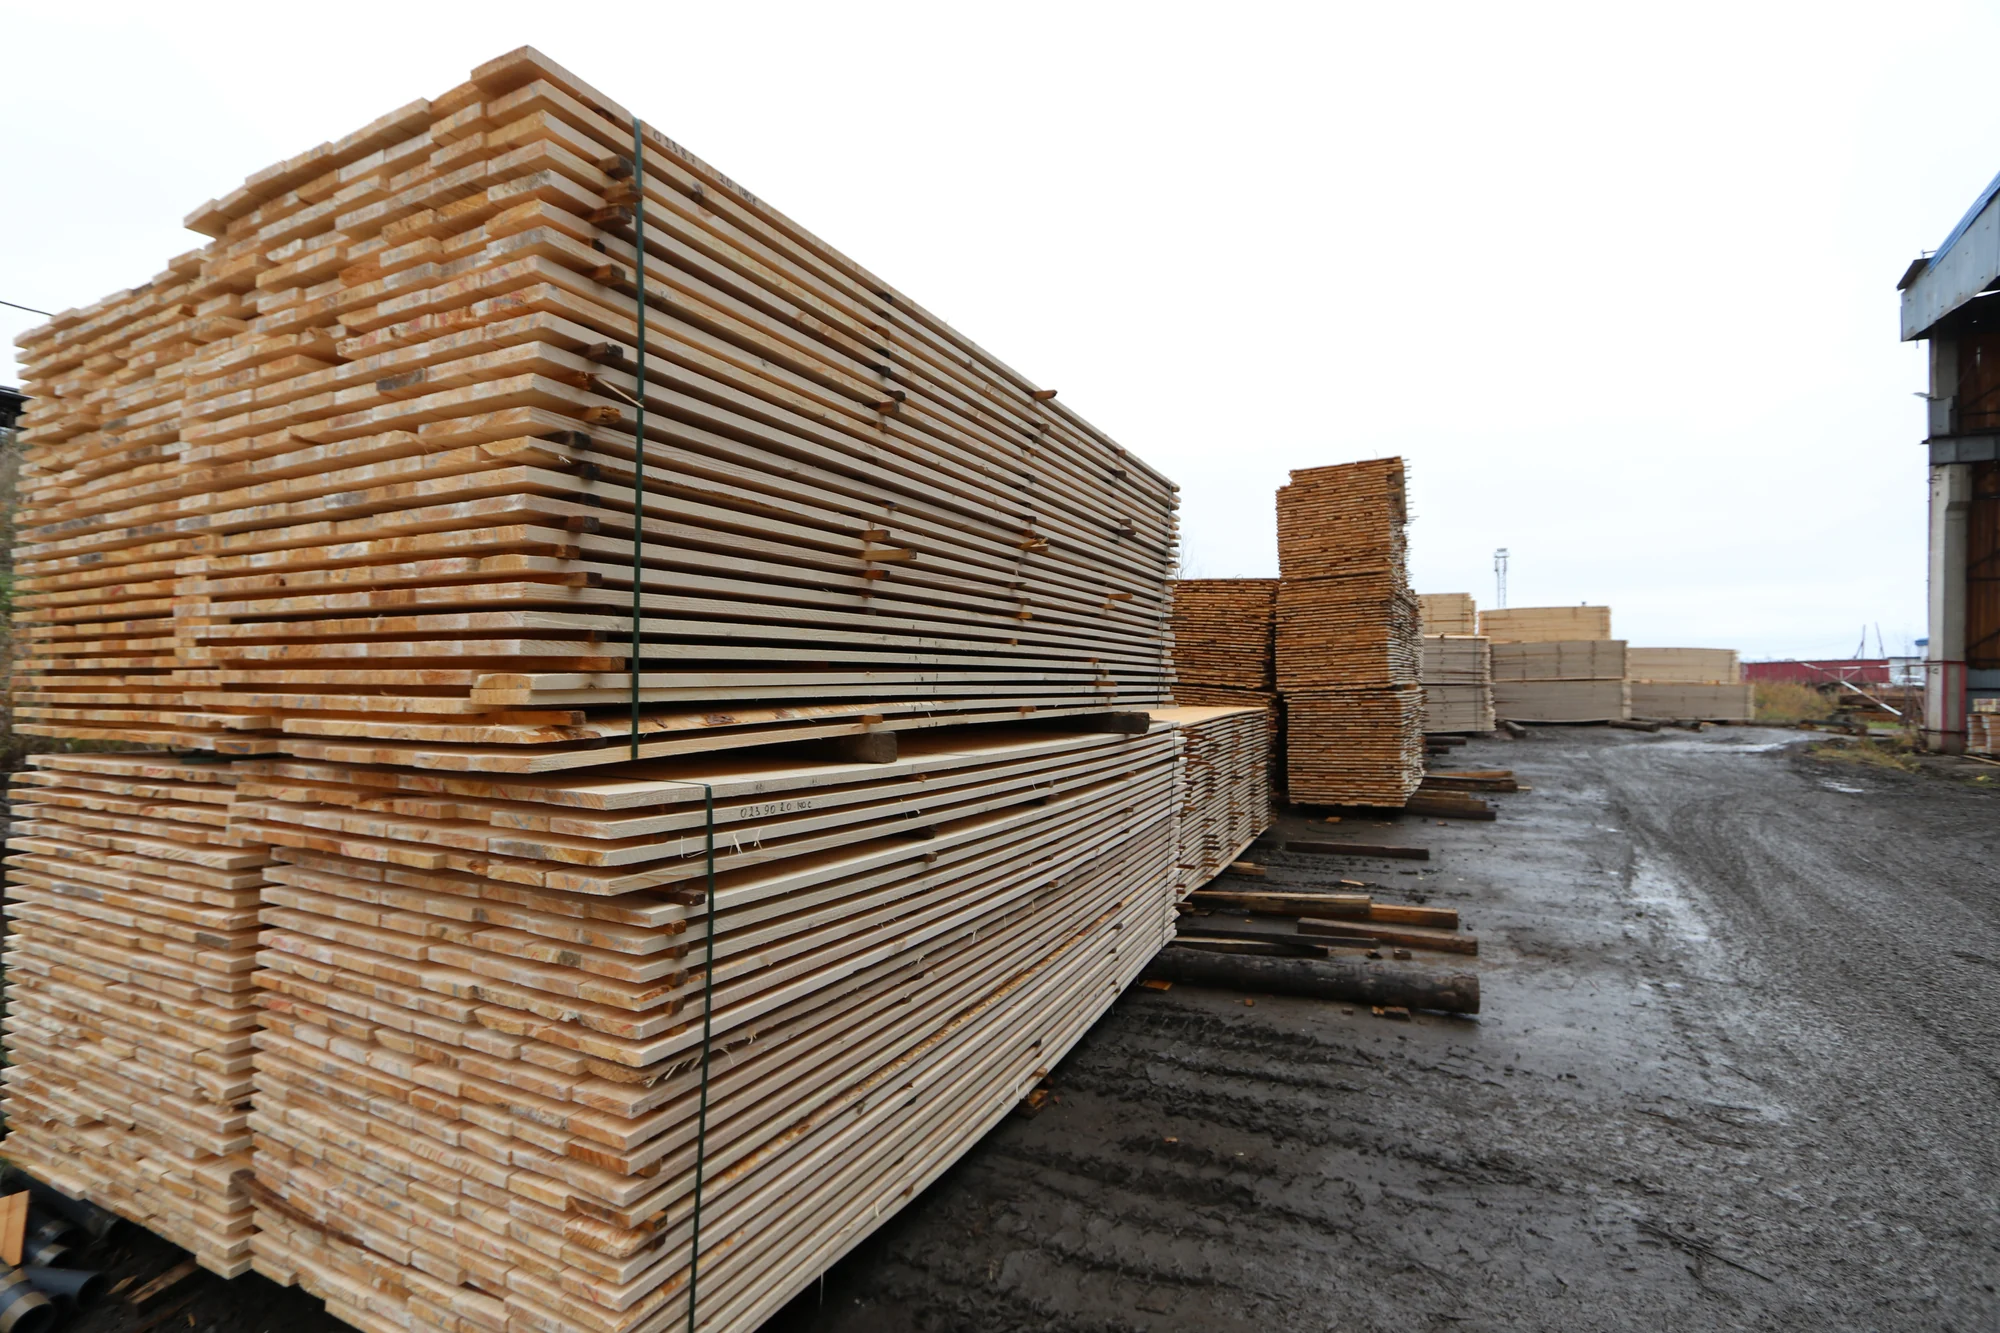
Перед обработкой проверяют соответствие влажности заданию на продукцию и состояние партии. Сухая поверхность ещё не доказывает, что вся толщина доски имеет нужное состояние. Подозрение на неравномерность сушки или внутренние напряжения требует отдельной проверки. Если проблему сырья не выявить заранее, станок может дать нужное сечение, а после обработки форма изменится.
В наших ТУ на изделия из лиственницы влажность планкена при отгрузке указана как 12 % ±2 %. Это требование к готовой продукции по конкретному документу. Режим подготовки заготовки к строганию технолог связывает с ним, породой, условиями цеха и дальнейшими операциями. Нельзя брать из инструкции к бытовому рейсмусу условие допуска сырья и объявлять его нормой влажности фасадного планкена.
После камерной сушки технологический маршрут должен предусматривать подготовку материала к дальнейшей обработке. Температурное состояние, выдержку и условия хранения назначают для конкретной партии. Универсальное правило «постояло несколько часов — можно строгать» не заменяет проверки. Подробнее этот этап разобран в статье о сушке древесины для производства планкена.
Припуск, кривизна и исходное сечение
Припуск — материал, который предстоит снять, чтобы получить заданные размеры и чистую поверхность. Он нужен на пластях и кромках. Если заготовка имеет впадину, отклонение формы или слишком глубокий след пилы, номинального запаса по толщине может не хватить для полного прострога.
Представим условную заготовку толщиной 25 мм для изделия 20 мм. Разница 5 мм не означает, что любую такую доску удастся обработать. Имеет значение минимальная фактическая толщина, расположение кривизны, необходимый съём при создании базы и положение будущего профиля. Эти числа иллюстрируют расчёт припуска, а не задают производственную норму.
Слишком большой припуск тоже не является преимуществом: растут объём снимаемой древесины и нагрузка. Технолог определяет, какую часть снимать предварительно и какую оставлять на чистовую обработку. Чистовой инструмент должен завершать подготовленную поверхность, а не компенсировать неудачный раскрой всей партии.
Чистота и целостность древесины
Проверяют заготовки на посторонние включения, загрязнение, опасные разрушения и участки, способные отделиться при обработке. Песок и случайный металл быстро повреждают кромки. Отдельный скол ножа затем превращается в повторяющийся дефект на следующих досках. Повреждённую заготовку нельзя пропускать только потому, что её предполагают отнести к более низкому товарному сорту.
Оценивают и направление волокон относительно резания. На сложной древесине оно меняется по длине и возле сучков, поэтому один поворот заготовки не всегда устраняет все вырывы. Возможную ориентацию материала определяют в пределах технологического маршрута и проверяют пробной обработкой. Самовольно менять направление подачи или вращения шпинделя ради такого эксперимента нельзя: они связаны с конструкцией инструмента, прижимов и защитных устройств.
Как доска проходит через четырёхсторонний станок
У распространённой схемы первый нижний шпиндель обрабатывает опорную пласть. Далее боковые шпиндели создают боковую базу и противоположную поверхность, верхний задаёт толщину. В конкретном станке порядок, количество и назначение шпинделей могут отличаться; дополнительные позиции распределяют предварительный и чистовой съём либо выполняют профиль.
Нижняя поверхность должна правильно взаимодействовать со столом, боковая — с направляющей. Когда заготовка проходит следующий инструмент, её положение определяют именно эти опоры. Если база получена плохо или между ней и столом попала стружка, следующие шпиндели могут точно повторить ошибку положения.
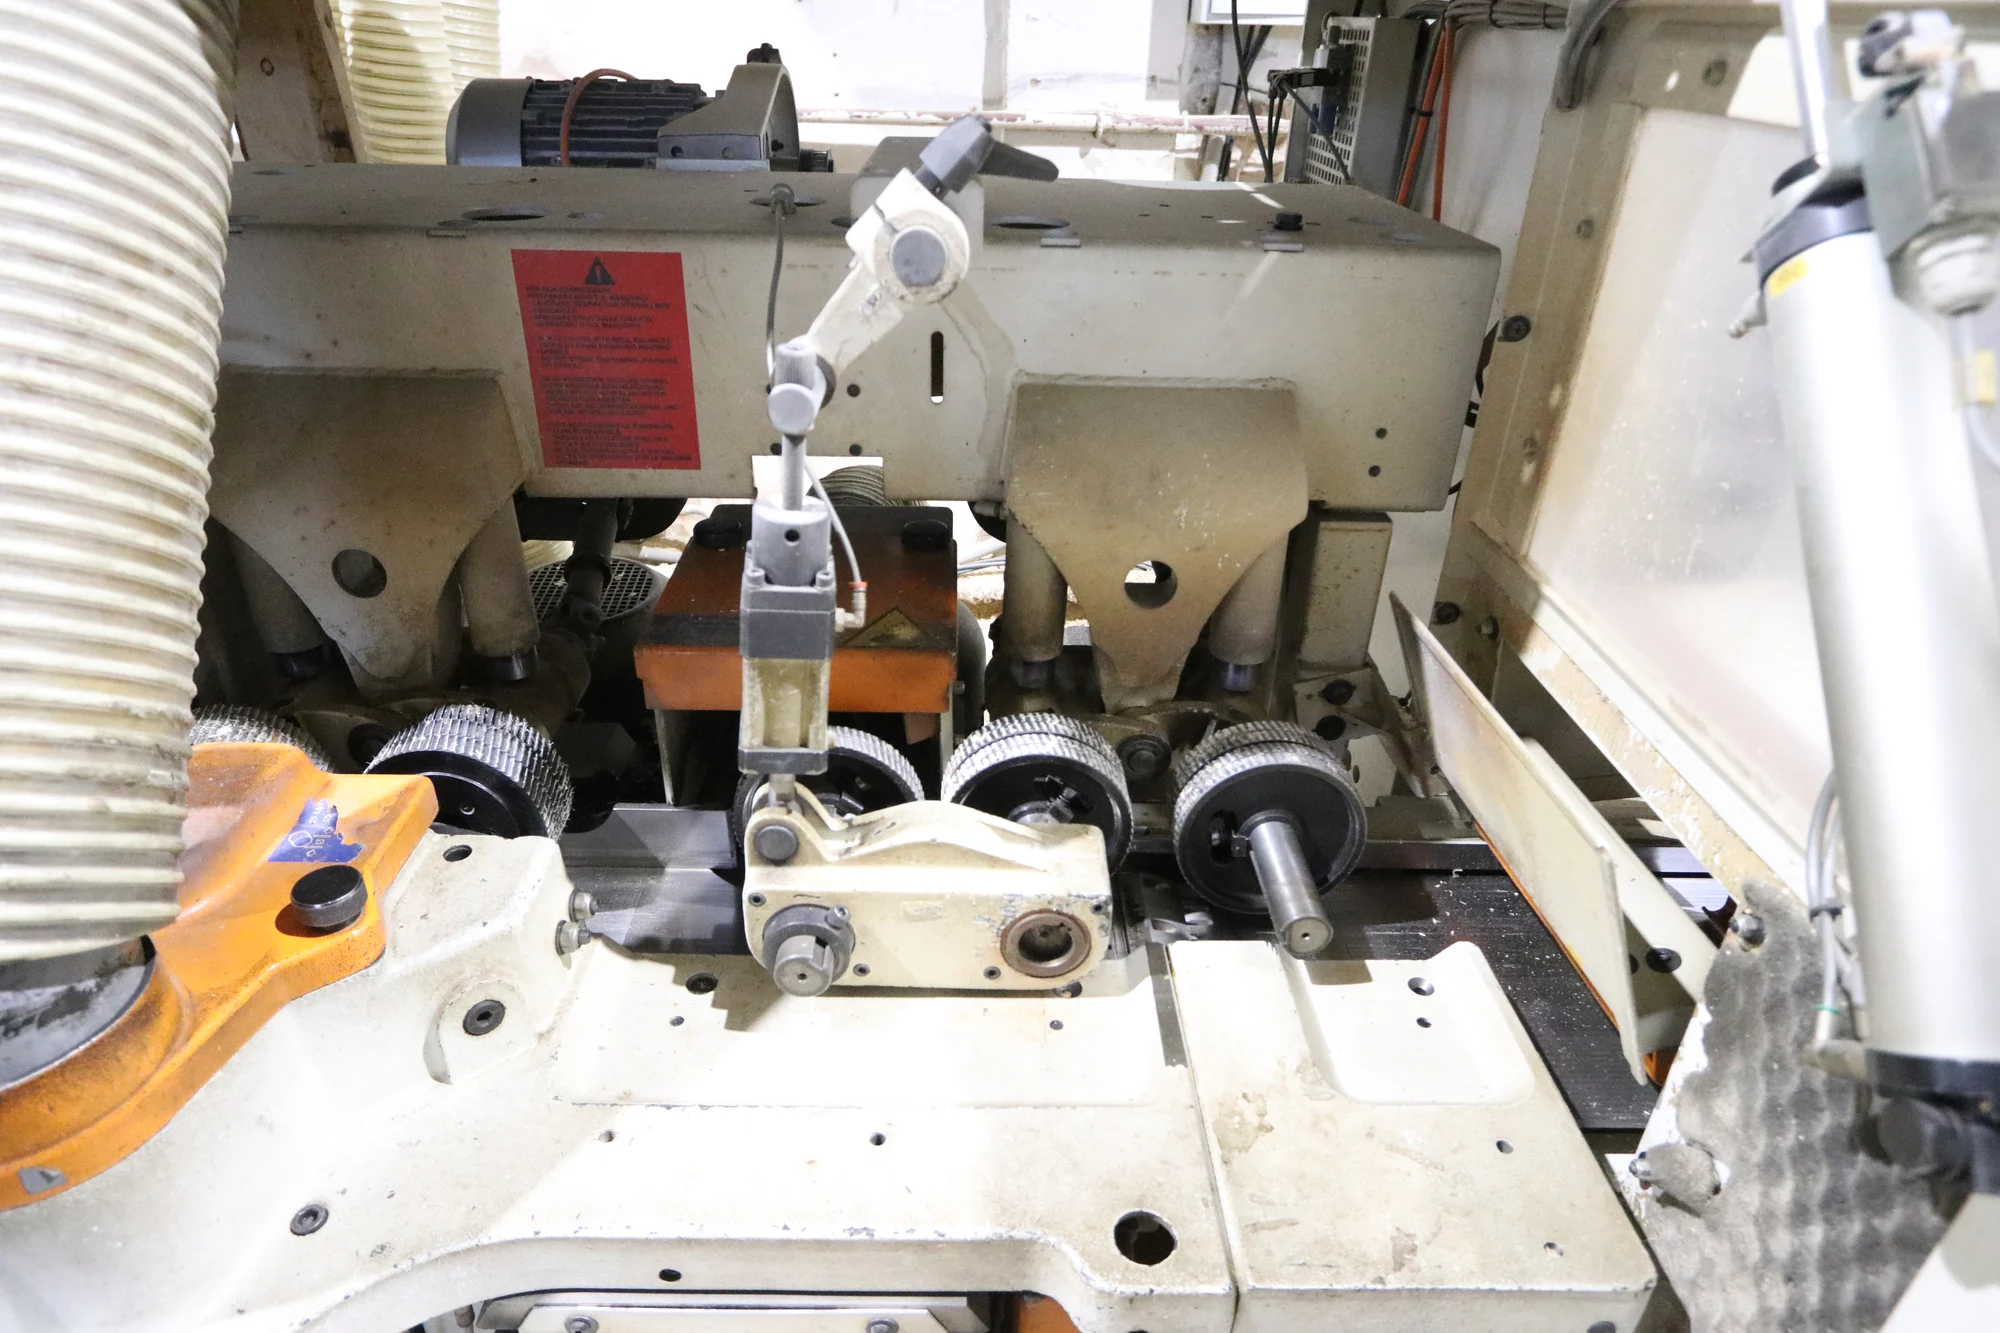
Подающие вальцы перемещают доску. Направляющие, прижимы и предусмотренные конструкцией башмаки удерживают её в нужном положении. Их задача — обеспечить устойчивое движение без отрыва, бокового смещения и недопустимого продавливания. Прижим не должен становиться способом насильно спрятать исходную деформацию заготовки.
На входе и выходе важна поддержка длинной доски. Свисающий конец способен изменить положение материала относительно инструмента. Это особенно заметно, когда заготовка переходит из зоны действия одного прижима в другую. В результате часть длины может получить иной съём, хотя середина выглядит нормально.
После каждого перехода должна сохраняться технологическая база. Недостаточно выставить отдельный шпиндель «по размеру», если вся доска движется нестабильно. Точность готового планкена складывается из положения инструмента и положения материала в момент резания.
Как работают ножи и профильные фрезы
Ножевая головка состоит из корпуса, режущих элементов и системы их крепления. При вращении кромки поочерёдно входят в древесину, отделяют стружку и выходят из контакта. Между рабочими элементами предусмотрено пространство для стружки. Древесину нужно не только срезать, но и вовремя вывести из зоны резания.
Прямой нож формирует плоскую поверхность. Профильная кромка повторяет заданный контур: например, создаёт скос или закругление. У сборного инструмента разные участки профиля могут обрабатываться несколькими элементами. Их положение относительно друг друга влияет на сопряжение поверхностей и итоговое сечение.
У геометрии режущей кромки есть несколько составляющих. Передний угол влияет на характер врезания и образование стружки. Угол заострения связан с прочностью клина. Задний угол обеспечивает свободное прохождение за режущей кромкой и уменьшает трение. Эти параметры выбирают совместно с материалом ножа, породой и конструкцией головки. Случайное изменение одного угла при заточке может испортить работу исправного инструмента.
Чем острее клин, тем легче ему в определённых условиях разделять волокна, но тем выше требования к его стойкости. Слишком хрупкая для задачи кромка может выкрашиваться. Излишне затупленная или неправильно сформированная кромка увеличивает долю смятия и трения. Поэтому правило «заточить максимально остро» без сохранения расчётной геометрии неполно.
Применяются разные инструментальные материалы и конструкции: перетачиваемые ножи, сменные пластины, прямые и расположенные под углом кромки. Косое врезание может сделать контакт более постепенным. Но само слово «спиральный» не гарантирует нужного профиля и отсутствия следов: необходимы подходящая конструкция, точная установка пластин и согласованные режимы.
Как получают прямой и скошенный профиль планкена
Чертёж изделия задаёт толщину, ширину, форму боковых граней, скосы и радиусы. У прямого планкена боковые грани формируют один контур, у скошенного — другой. Угол и размеры нужно брать из конкретного чертежа, а не считать любое встречающееся в каталоге значение обязательным для всех производителей.
До запуска проверяют соответствие установленного инструмента заданию. Важны направление вращения, положение головки, её рабочий диапазон и привязка профиля к базам. Подходящий по наружному диаметру инструмент может оказаться неподходящим по контуру, посадке или допускаемому режиму работы.
После сборки нельзя ограничиться замером ширины по одной пласти. Нужно проверить, как сформированы скосы, совпадают ли сопряжения и сохраняется ли толщина в предусмотренных местах. Ошибка профиля может проявиться уже на пробной раскладке: соседние элементы дают отличающуюся теневую линию или ведут себя неодинаково в зоне крепления.
При этом планкен не нужно проверять как вагонку с замком шип-паз. Контролируют именно его чертёж и предусмотренную схему установки. У деталей разного профиля могут совпадать внешние размеры, но отличаться точки измерения и монтажное назначение кромок.
Подача, обороты и съём: три настройки, которые работают вместе
Скорость подачи показывает, сколько метров за минуту проходит заготовка. Частота вращения показывает число оборотов шпинделя в минуту. Глубина съёма определяет, какой слой снимается на конкретном переходе. Их нельзя выбирать независимо: вместе с диаметром и числом работающих кромок они определяют нагрузку и характер следов.
Если ускорить подачу при неизменных оборотах, между последовательными следами резания увеличивается расстояние. Если снять слишком большой слой, возрастают нагрузка и требования к устойчивости заготовки. Но бесконечно уменьшать подачу и съём тоже неправильно: вместо ожидаемого улучшения можно получить больше трения, нагрева и блестящую приглаженную поверхность.
Обороты назначают с учётом инструкции станка и маркировки инструмента. Допустимая частота головки ограничена её конструкцией. Повышение скорости вращения «до исчезновения полос» не является допустимым универсальным способом наладки. При плохой поверхности сначала устанавливают причину, затем меняют режим в разрешённом диапазоне.
Скорость резания по окружности зависит и от диаметра. При одинаковых оборотах большая головка имеет большую окружную скорость. Это ещё одна причина, почему переносить настройки с соседнего станка или другой головки без проверки нельзя.
Откуда берётся кинематическая волна на доске
В цехах словом «кинематика» часто называют заметную поперечную рябь на строганой пласти. Технически нужно разделить два явления. Первое — геометрические следы последовательных проходов режущих кромок. Второе — дополнительные неровности из-за колебаний инструмента, шпинделя или заготовки. Они могут присутствовать одновременно, но требуют разных действий.
Почему следы возможны даже на исправном оборудовании
Кромка вращается, а доска перемещается. Каждая следующая кромка встречает материал уже в другом положении. Обработанная поверхность складывается из последовательных участков резания; в идеализированной геометрической модели остаются небольшие гребешки. Их шаг связан с подачей на кромку, а высота — также с радиусом вращения. Поэтому наличие микрорельефа само по себе ещё не доказывает вибрацию.
Для оценки шага следов удобно использовать формулу:
f = 1000 × V / (n × z)
Здесь f — расчётный шаг в миллиметрах, V — подача в метрах в минуту, n — обороты в минуту, z — число кромок, фактически формирующих чистовую поверхность. Ключевое слово — «фактически». Количество ножей в корпусе и количество кромок, оставляющих итоговую поверхность, могут различаться.
Например, при условных 20 м/мин и 6000 об/мин четыре одинаково работающие кромки дают расчётный шаг около 0,83 мм. Если чистовую поверхность фактически формирует одна выступающая кромка, шаг будет около 3,33 мм. Это учебный пример зависимости, а не режим для наших станков или рекомендация оператору.
Почему четыре ножа могут оставлять след как один
Установленные кромки должны проходить по согласованной окружности резания. Если одна выступает дальше остальных, именно она снимает последний слой и определяет финишный рельеф. Остальные могут участвовать в удалении материала, но не обеспечивать ожидаемого уменьшения шага чистовых следов. Причинами бывают погрешность выставления ножей и биение установленного узла.
Поэтому простая установка большего количества ножей не всегда улучшает поверхность. Требуется точность корпуса, посадки, шпинделя и выставления режущих элементов. В специальных системах применяется предусмотренное производителем совместное выравнивание кромок на рабочей окружности. Это отдельная технологическая операция на оснащённом оборудовании, а не ручная подправка вращающейся головки.
Как отличить кинематический след от вибрационной ряби
При стабильном движении геометрический след обычно повторяется достаточно равномерно. Вибрация может давать переменный по выраженности рисунок, участки дробления и дополнительную волнистость. Однако по одному внешнему признаку окончательный диагноз не ставят: регулярные колебания тоже способны оставлять периодический след.
Сопоставляют шаг отметин с подачей, оборотами и расположением дефекта. Проверяют, появляется ли он на одной стороне или на нескольких, остаётся ли на всей длине, меняется ли с другой заготовкой и после исправления настройки. Наблюдения помогают найти подозрительный узел; подтверждают причину проверкой инструмента и оборудования.
Вибрация и биение: почему станок начинает «дробить» поверхность
Биение и вибрация связаны, но не равнозначны. Биение — отклонение положения рабочей поверхности при вращении относительно принятой оси или базы. Вибрация — колебательное движение. Эксцентрично установленная головка может вызывать переменную нагрузку, а колебания могут возникать и при нормальной посадке инструмента, если заготовка удерживается нестабильно.
Начинают с проверок установленного узла: чистоты посадочных поверхностей, правильности сборки, целостности крепления и соответствия комплекта ножей. Смола, грязь или случайная частица под опорной поверхностью способны нарушить точность. Просто протереть видимую часть корпуса недостаточно, когда причина находится в посадке.
Следующий уровень — состояние шпинделя, его опор и привода. Износ подшипников, нарушение настройки ремённого привода, ослабленные крепления и состояние основания могут участвовать в появлении колебаний. Необходимые измерения и ремонт выполняют в порядке, предусмотренном изготовителем. Подтягивание всего подряд не заменяет диагностику.
Отдельно оценивают балансировку вращающегося комплекта. Неравномерное распределение массы создаёт возмущающую силу. Корпус, ножи, крепёж и их комплектность рассматривают как систему. После изменения состава или существенного ремонта может потребоваться проверка специализированным способом; уравновешивать головку случайным добавлением груза нельзя.
Есть и колебания самой доски: недостаточный прижим, неподдержанный конец, скачки подачи, изменение положения на столе. В таком случае даже исправный инструмент получает материал в меняющемся положении. Новые ножи не устранят проблему, пока не восстановлена устойчивость движения.
Как понять, что ножи затупились
О затуплении судят по совокупности признаков. Меняются поверхность и характер стружки, усиливается ворс, появляются вырывы или приглаженные блестящие участки. При сопоставимой работе могут измениться нагрузка привода и звук резания. Но отдельный шум или след ещё не доказывает износ кромки: похожий результат дают проблемы подачи и древесины.
Тупая кромка хуже разделяет волокна и сильнее их деформирует. Оператор иногда пытается компенсировать это прижимом, снижением скорости или повторным проходом. Кратковременное улучшение не делает инструмент исправным. Продолжение работы увеличивает объём продукции, которую затем придётся проверять и дорабатывать.
Осмотр снятого инструмента позволяет различить равномерный износ, локальный скол и загрязнение смолой. Это разные задачи обслуживания. Смоляной налёт очищают подходящим для инструмента средством. Скол требует решения по восстановлению или замене. Сменную пластину поворачивают на новую грань только тогда, когда это допускает её конструкция.
Нельзя назначить одну периодичность заточки в метрах на все условия. Ресурс зависит от породы, загрязнения, профиля, съёма и режущего материала. Полезнее вести учёт работы комплекта и изменений качества. В этом случае замену планируют до массового появления брака, а не после того, как поверхность стала явно неприемлемой.
Как правильно организовать заточку и восстановление фрез
Очистка, осмотр и решение о восстановлении
Перед заточкой инструмент очищают и осматривают. Проверяют кромки, корпус, крепёжные элементы и посадочные зоны. Трещину корпуса или повреждённый элемент крепления нельзя устранить простой заточкой. Нужно установить допустимость дальнейшего использования и необходимый ремонт по требованиям изготовителя инструмента.
Для комплекта сохраняют идентификацию: какой профиль он формирует, на какой головке работает и какие операции уже проходил. Если перепутать ножи разных комплектов, можно потерять согласованность профиля и рабочей окружности, даже если каждый элемент отдельно кажется острым.
Сохранение геометрии и отсутствие перегрева
Заточка восстанавливает режущую способность с сохранением заданных углов и контура. Абразив, режим съёма и охлаждение выбирают под материал ножа и заточное оборудование. Слишком интенсивное шлифование способно перегреть кромку и ухудшить её свойства. У подходящих заточных систем охлаждающая жидкость подаётся непосредственно в рабочую зону.
У профильного ножа недостаточно получить острый край. Если изменить контур или неравномерно снять материал, поменяется форма будущего планкена. Поэтому используют предусмотренные системой шаблоны, измерение и воспроизводимую настройку заточного оборудования. Контроль после заточки относится и к остроте, и к геометрии.
Сменные пластины и перетачиваемые ножи обслуживают по-разному. Не всякую пластину можно переточить, и не у всякой допускается одинаковое число восстановлений. Предельные размеры, разрешённые поверхности заточки и порядок замены определяет изготовитель. Произвольная заточка «как обычного ножа» может изменить условия работы и крепления.
Сборка и выставление после заточки
После восстановления очищают опорные поверхности, устанавливают предусмотренные элементы и затягивают крепёж по установленному порядку и моменту. Чрезмерное усилие не улучшает точность. Недостаточная затяжка тоже недопустима. Значения берут из документации конкретной системы, а не из привычки оператора.
Проверяют выступание кромок, рабочий диаметр и профиль. После заточки эти размеры могут измениться, поэтому прежнее положение шпинделя не обязательно даст прежний размер детали. Настройку уточняют по измерениям инструмента и пробной обработке. Если после замены головки просто продолжить партию, ошибка может обнаружиться лишь при упаковке.
Работы внутри зоны резания, очистку, замену и измерение инструмента проводят после предусмотренного отключения, исключения случайного пуска и полной остановки. Проверка рукой вращающейся головки и снятие ограждений во время обработки не являются способами наладки.
Дефекты строгания: что видно на доске и где искать причину
Внешний вид дефекта помогает сузить поиск, но одна и та же поверхность может быть результатом нескольких нарушений. Поэтому таблица ниже — последовательность направлений проверки, а не обещание поставить точный диагноз по фотографии.
| Дефект или признак | Как проявляется | Что проверяют в первую очередь |
|---|---|---|
| Выраженный кинематический след | Повторяющиеся поперечные отметины с заметным шагом | Подачу относительно оборотов и фактически работающих кромок, их выставление и биение |
| Вибрационная рябь, дробление | Волнистые или неравномерные участки на обработанной поверхности | Удержание доски, посадку и состояние инструмента, шпиндельные опоры и привод |
| Продольный гребень или риска | След тянется вдоль подачи и повторяется на следующих досках | Локальное повреждение кромки, положение режущих элементов; не путать с поперечной волной |
| Вырыв, выкол волокон | Углубления, особенно возле сучков и на участках со сложным направлением волокон | Остроту, направление волокон, съём, подачу и работу предусмотренного стружколомателя |
| Ворсистость, мшистость | Волокна не срезаны чисто, поверхность выглядит рыхлой | Состояние кромки, влажность и свойства древесины, геометрию резания |
| Непрострог | Остаются участки исходной пилёной поверхности | Припуск, минимальное сечение и кривизну заготовки, правильность базирования |
| Ступенька, подрез на конце | Начало или конец доски тоньше либо имеет локальное углубление | Поддержку концов, столы, прижимные элементы и переход заготовки между ними |
| Отпечатки вальцов | Следы контакта подачи на пласти, иногда с повреждением волокон | Давление и положение вальцов, чистоту поверхности контакта, способность заготовки выдержать прижим |
| Вдавленная стружка | Случайные вмятины и повреждения без устойчивого шага | Удаление отходов, засорение патрубков и повторное попадание стружки под инструмент или прижим |
| Прижог или чрезмерный блеск | Потемнение, нагрев либо приглаженная поверхность | Трение из-за состояния кромки и налёта, сочетание подачи и съёма; блеск сам по себе не означает чистый рез |
| Нестабильные размеры | Ширина или толщина меняются вдоль доски либо от детали к детали | Опорные поверхности, подачу и прижимы, настройку шпинделей, состояние заготовки |
| Ошибка профиля | Скос, радиус или сопряжение отличаются от чертежа | Соответствие комплекта инструментов, его положение, контур после заточки и пробный образец |
Природный сучок и вырыв возле него нужно различать. Первый оценивают по требованиям к древесине и сортности, второй — также по качеству обработки. Наличие сучка не освобождает производство от оценки того, как обработан окружающий участок. Окончательное решение принимают по применимым ТУ.
Почему аспирация влияет на качество поверхности
Аспирация удаляет стружку из рабочей зоны. Если её пропускной способности недостаточно или патрубок засорён, отходы могут оставаться там, где проходят ножи и прижимы. Повторно захваченная стружка повреждает поверхность, а скопления мешают устойчивой работе оборудования.
Проверять нужно всю цепочку: кожух, присоединение, воздуховоды, участок транспортирования отходов и фильтрующую систему. Наличие звука вентилятора ещё не подтверждает нормальный расход воздуха у конкретной головки. При подключении дополнительных потребителей работа отдельного участка может измениться.
Требуемые параметры удаления стружки берут из документации оборудования и проекта системы. Увеличение диаметра случайного шланга или работа с открытым кожухом не заменяют расчёт и обслуживание. Для оператора полезный сигнал — изменение характера удаления отходов одновременно с ухудшением поверхности.
Точность размеров: почему цифры на панели нужно подтверждать измерением
Показание настройки отражает положение узла в принятой системе отсчёта. Фактический размер зависит ещё от установленного инструмента, заготовки и движения через станок. После заточки, замены головки и переналадки это соответствие проверяют заново.
Толщину и ширину измеряют в предусмотренных чертежом местах. У скошенного профиля ширина по одной стороне и размер между крайними точками контура могут восприниматься по-разному. На контрольном участке должны использовать одну методику, иначе два добросовестных измерения дадут несопоставимые результаты.
Одного замера в середине недостаточно для оценки стабильности. Проверяют разные участки длины, положение концов и повторяемость на нескольких деталях. Прямоугольность баз, отклонения формы и контур профиля оценивают соответствующим инструментом: штангенциркулем, поверочным угольником, линейкой, шаблоном или другим предусмотренным средством.
Отдельно оценивают шероховатость и более крупную волнистость. Это разные масштабы неровностей: одинаковый размер сечения ещё не характеризует рельеф пласти. Боковой свет помогает обнаружить периодические следы, но числовое значение шероховатости подтверждают соответствующим измерением по принятой методике. Нельзя перевести любую заметную волну в показатель шероховатости по одному общему снимку.
Для измерения биения применяют предназначенные для этого приборы и процедуру проверки остановленного узла. Глазомер не позволяет подтвердить малые отклонения, а след на доске показывает последствие, но не численное значение биения.
Наши ТУ на лиственницу содержат предельные отклонения по толщине ±1,0 мм и по ширине ±3,0 мм, если иное не предусмотрено спецификацией. Это приёмочные требования к изделию по данному документу. Они не означают, что наладчик должен намеренно настраивать линию на край допуска или игнорировать дрейф размеров внутри партии. Производственный контроль нужен, чтобы сохранять запас устойчивости относительно границ.
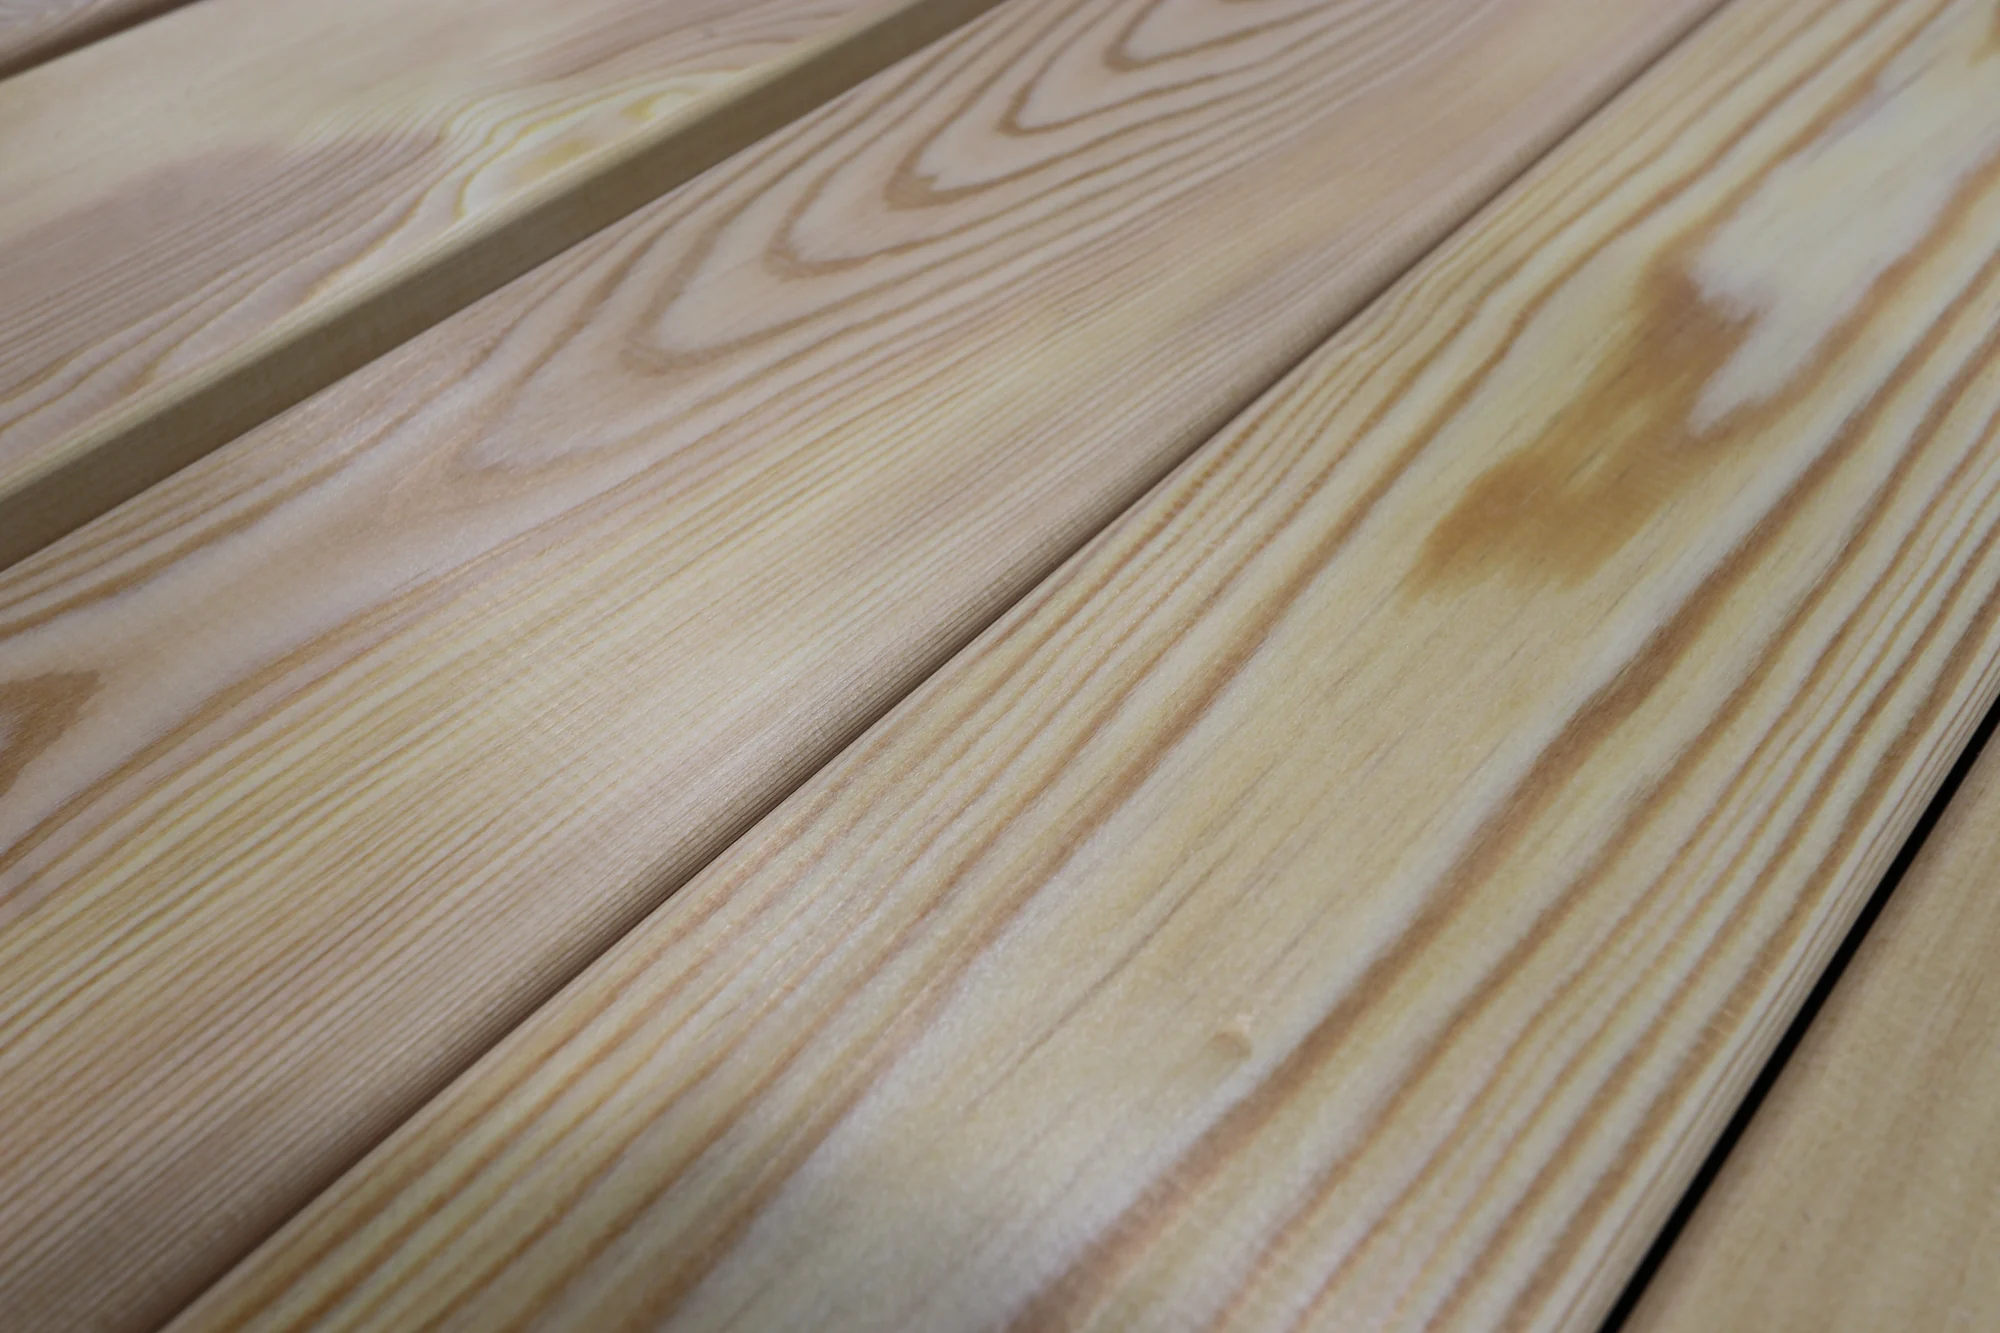
Проверка первой детали и запуск партии
После переналадки сначала проверяют правильность установленного комплекта, положение узлов, закрытие ограждений и готовность удаления стружки. Затем по установленному порядку выполняют пробную обработку подходящих заготовок. Их назначение — подтвердить одновременно размер, профиль, качество поверхности и стабильность движения.
На пробной доске смотрят все обработанные стороны. Чистая лицевая пласть не исключает неправильного скоса, повреждения кромки или следов подачи. Осматривают начало и конец, участки вокруг сучков и зоны со сменой направления волокон. Измерения сопоставляют с чертежом и заданием.
Хороший первый образец сохраняют как оперативный эталон до завершения партии. Он помогает заметить изменение профиля и поверхности в ходе работы. Но образец не заменяет числовые требования и не превращает случайную ошибку первой детали в норму для остальных.
В процессе нужны повторные проверки с периодичностью, установленной технологией. Дополнительный контроль проводят после замены инструмента, остановки с нарушением подачи, регулировки или заметного изменения качества. Пока причина нового дефекта не установлена, продукцию сомнительного участка работы нужно отделить и проверить.
Как обслуживать линию, чтобы настройка не уходила
Техническое обслуживание должно охватывать инструмент, подачу, опоры, привод и аспирацию. Чистые ножи при загрязнённых столах и нестабильных вальцах не обеспечат повторяемость. Точно так же свежая смазка не устранит изношенный подшипник.
- Перед запуском: проверяют готовность рабочих узлов, чистоту опор и направляющих, комплектность инструмента, прижимы, ограждения и удаление отходов по регламенту станка.
- Во время работы: отслеживают поверхность, повторяемость размеров, движение доски, характер удаления стружки и изменения нагрузки. Новый звук оценивают вместе с другими признаками.
- При замене инструмента: очищают посадки, осматривают комплект, собирают и выставляют его по инструкции, подтверждают результат пробной деталью.
- При плановом обслуживании: проверяют предусмотренные точки смазки, передачи, подающие элементы, направляющие и шпиндельные узлы с периодичностью изготовителя.
- После выявленного дефекта: фиксируют причину, выполненную корректировку и результат повторной проверки, чтобы не повторять одну и ту же настройку вслепую.
Для инструмента полезен отдельный журнал: идентификатор комплекта, профиль, даты установки и заточки, обработанный материал и причина снятия. Записи показывают, сокращается ли ресурс, повторяется ли скол в одном месте и связан ли дефект с конкретной головкой. Это позволяет заниматься причиной, а не только сортировать последствия.
Регламент обслуживания не должен состоять из одного пункта «почистить в конце смены». Нужны понятные операции, ответственные сотрудники и критерии допуска к работе. Конкретные интервалы, смазочные материалы и значения натяжения определяются документацией оборудования; одинаковый календарь для разных станков может быть неверным.
Как искать причину дефекта без хаотичной переналадки
Сначала фиксируют результат: какая сторона повреждена, где начинается след, повторяется ли он по длине и на соседних досках. Отмечают установленный инструмент, материал и действовавшую настройку. Затем выбирают наиболее вероятное направление проверки и меняют один существенный фактор за раз.
Если одновременно заменить ножи, изменить подачу, передвинуть прижимы и увеличить съём, поверхность может улучшиться, но причина останется неизвестной. При следующем запуске проблема вернётся. Последовательная проверка делает корректировку воспроизводимой.
Полезно сравнить заготовки разного характера при одинаковой допустимой настройке. Если след появляется на всей партии в одном положении, вероятнее влияние узла или инструмента. Если дефект сосредоточен около отдельных сучков и меняется с направлением волокон, нужно учитывать древесину и режим резания. Это ориентиры диагностики, а не окончательный вердикт без осмотра.
При необычной вибрации, признаках повреждения крепления или инструмента переходят к остановке и проверке по регламенту. Задача оператора — сохранить исправность оборудования и получить подтверждённое качество, а не любой ценой закончить пачку.
Почему шлифование не исправляет все ошибки строгания
Шлифование готовит поверхность под выбранную систему покрытия и может уменьшить мелкие следы обработки. Оно не возвращает неверную толщину, не восстанавливает неправильный скос и не устраняет причину глубокого вырыва. Попытка сошлифовать значительную волну меняет размер и способна сделать обработку неравномерной.
Нужно учитывать глубину дефекта и оставшийся размер. Если для удаления повреждения придётся выйти за допустимое сечение, изделие нельзя считать исправленным только по ощущению гладкости. Повторная обработка требует контроля результата так же, как исходное строгание.
Покрытие тоже не гарантирует маскировку. Боковой свет и полупрозрачная отделка способны подчеркнуть поперечную рябь и неодинаковое впитывание. Поэтому пробный выкрас на согласованно подготовленной доске полезен для оценки конечного вида, но не заменяет исправной работы станка.
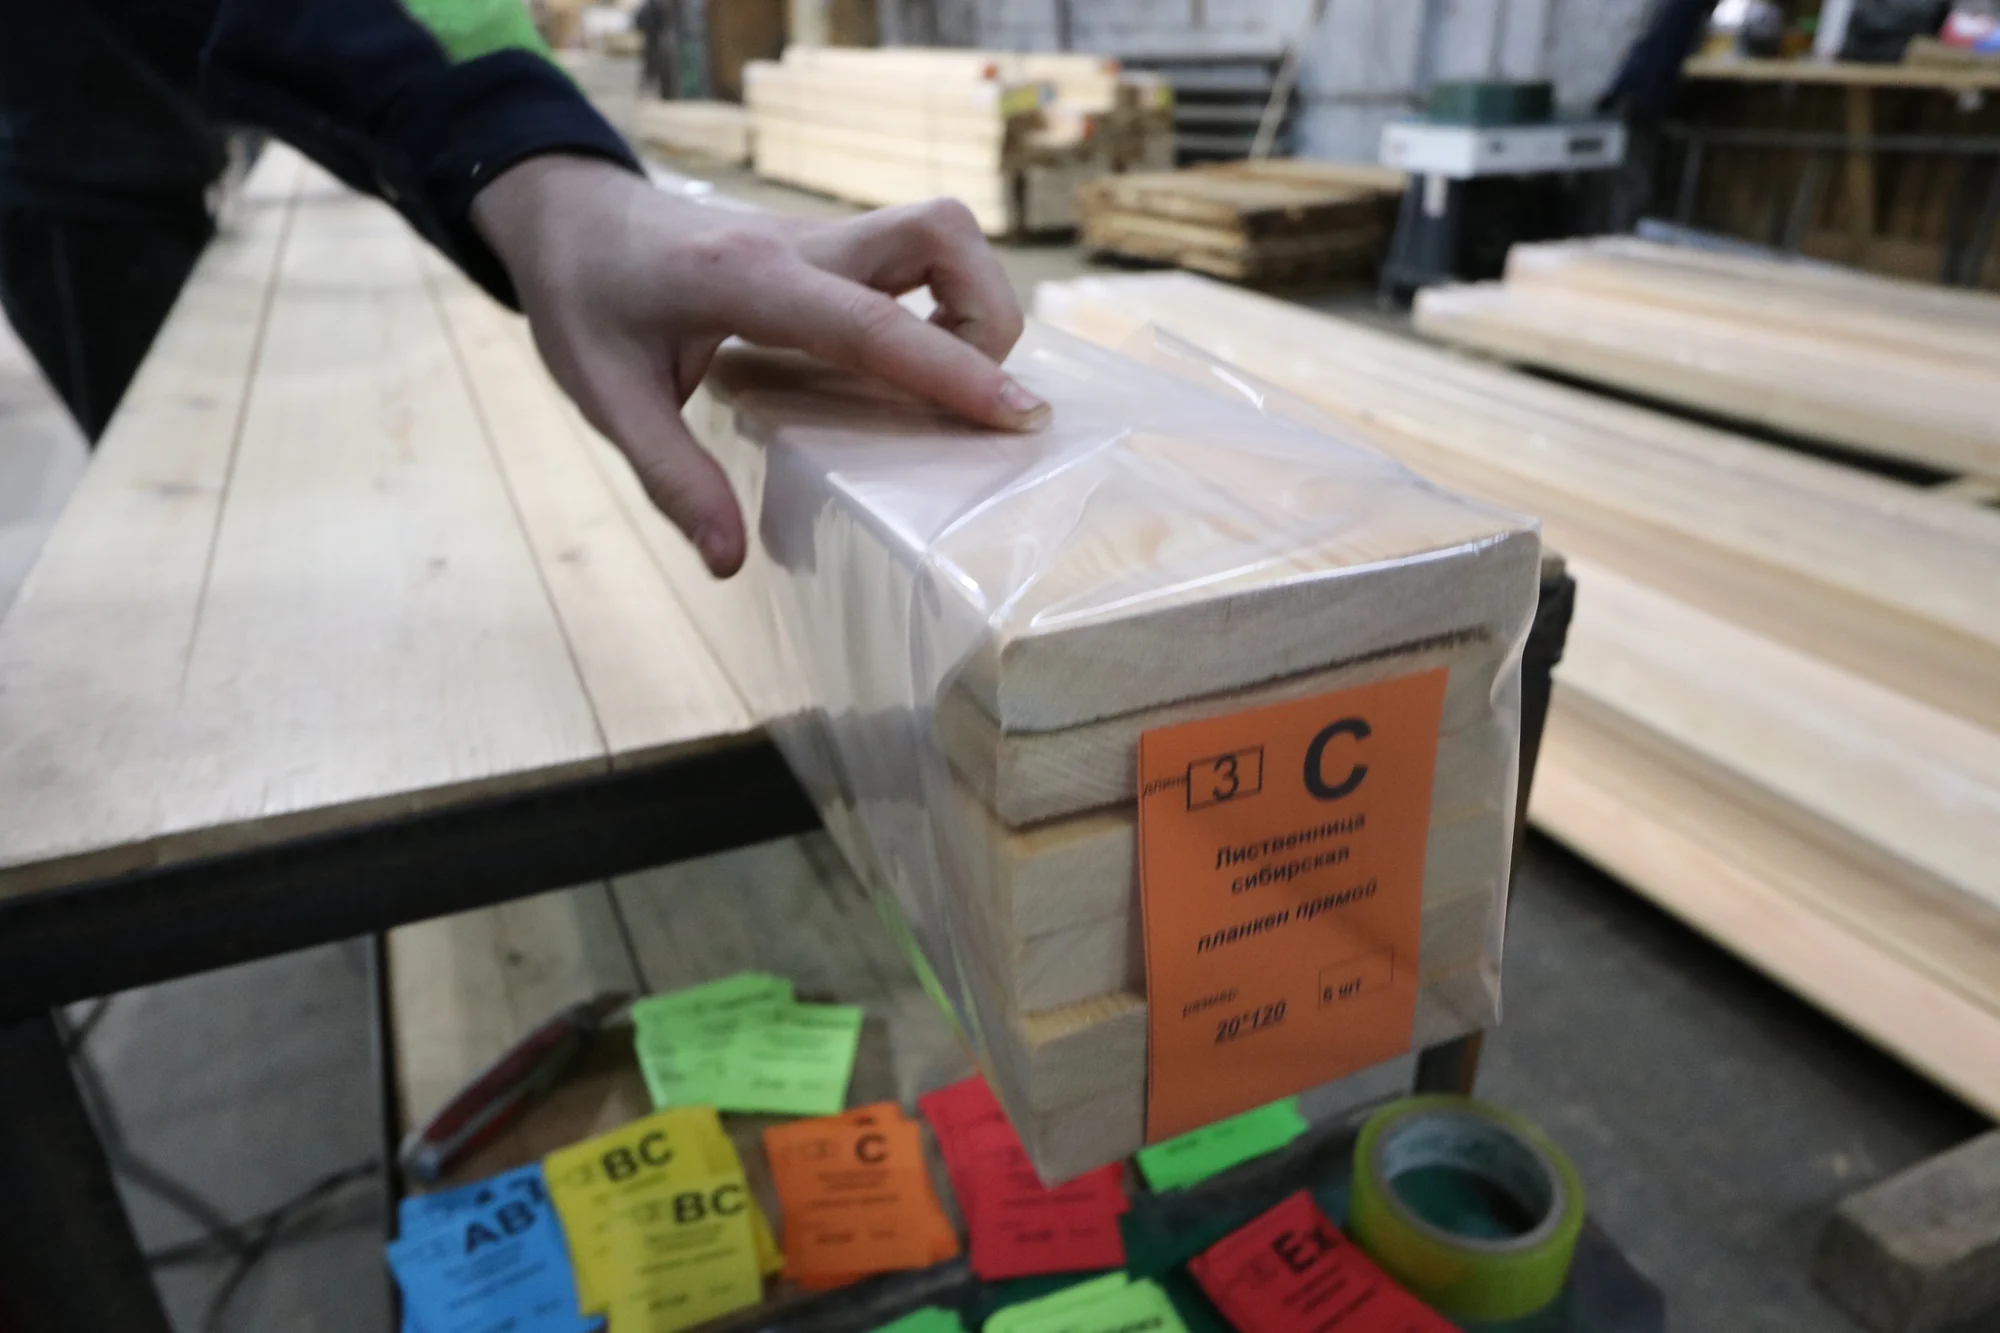
От станка к сортировке: когда доска становится готовым товаром
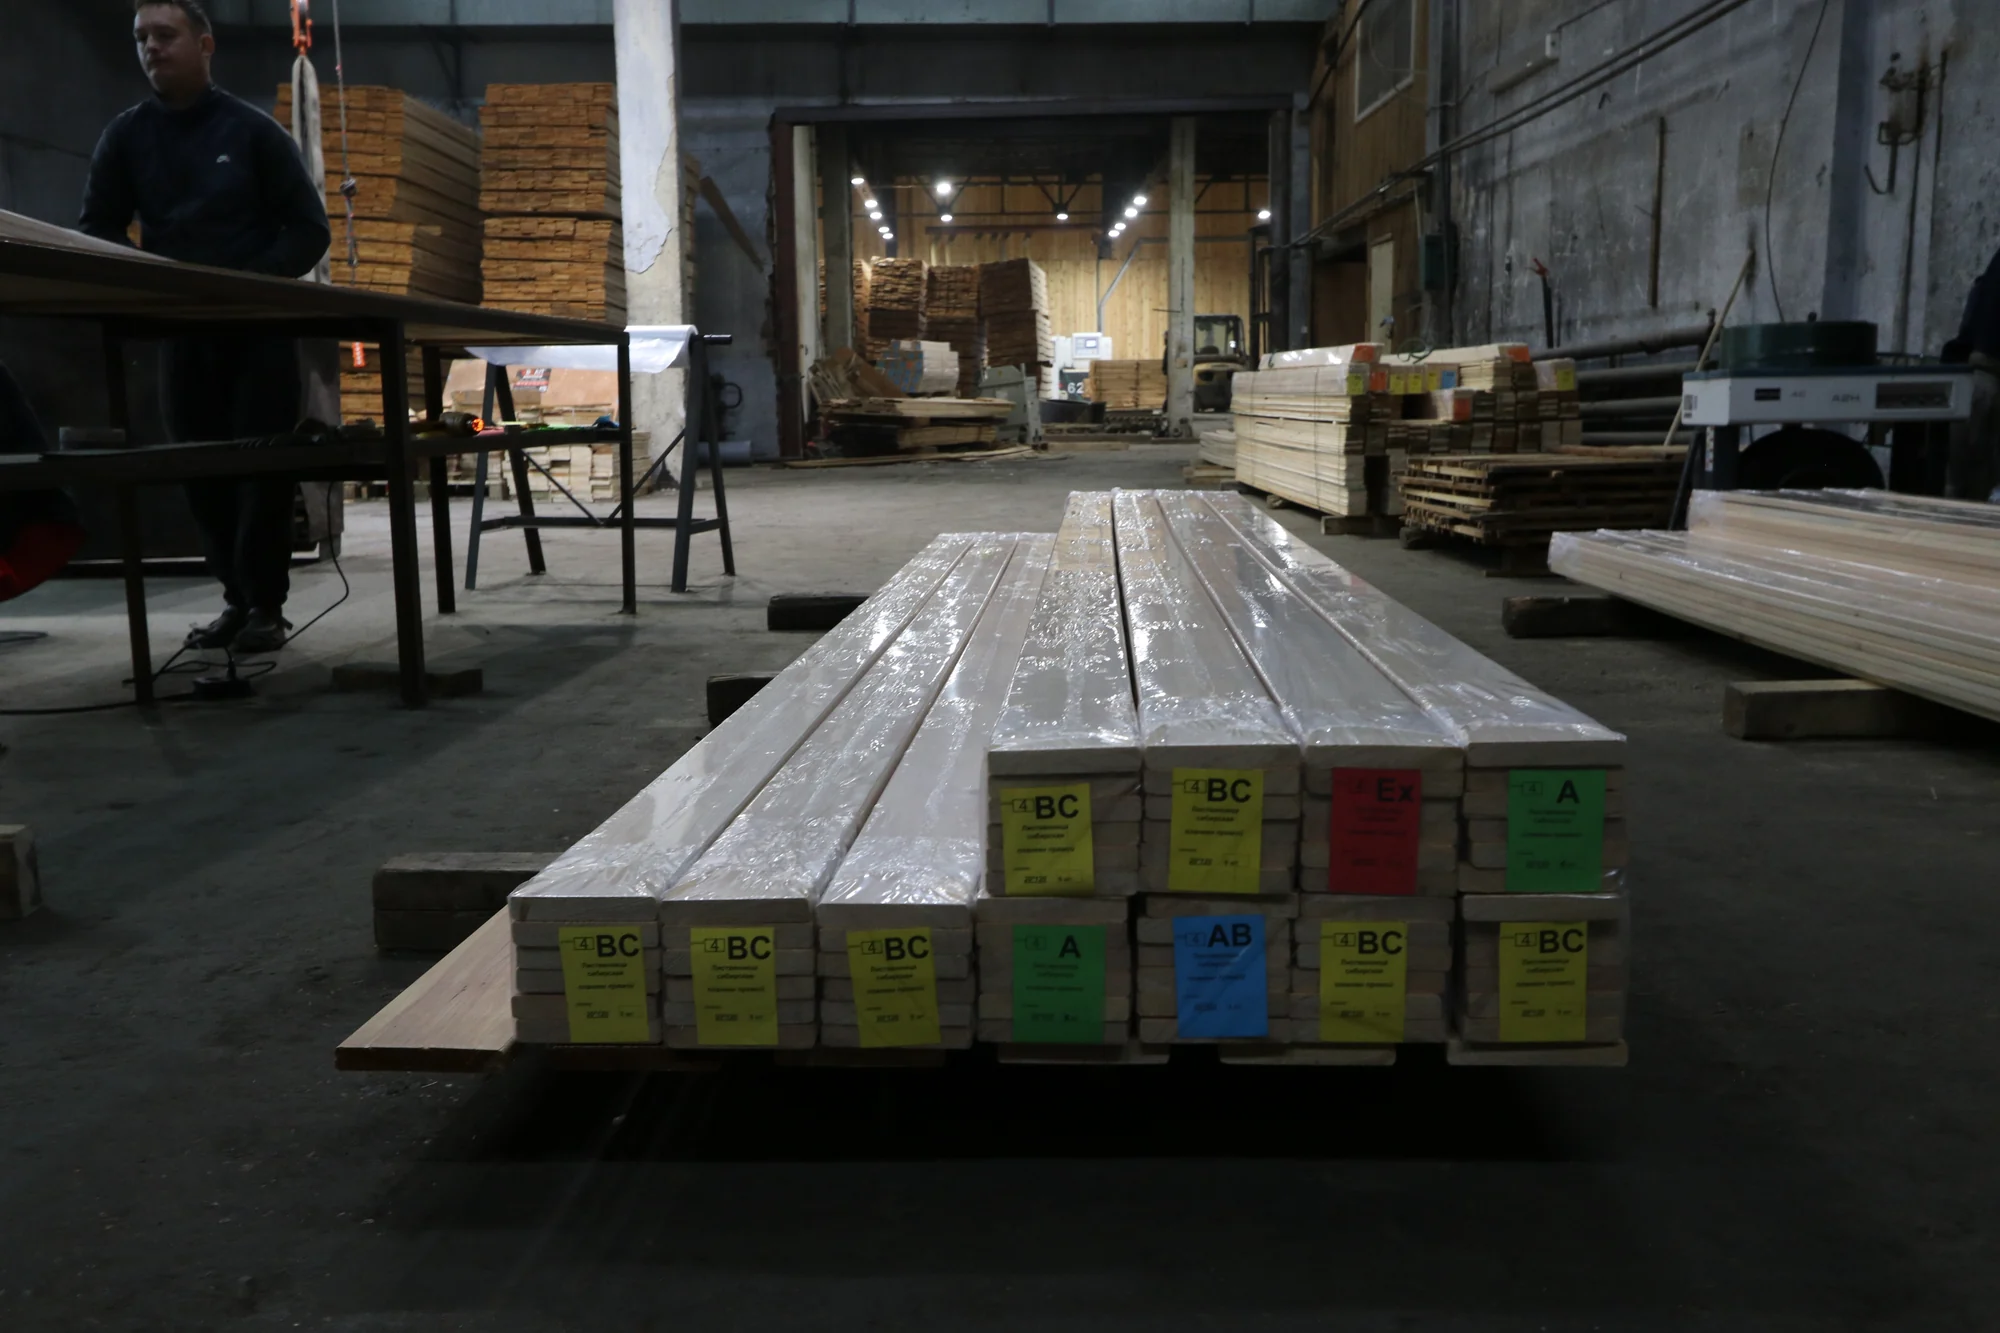
После профилирования проверяют результат, выполняют предусмотренную торцовку и распределяют изделия по требованиям к готовой продукции. При этом отдельно оцениваются природные особенности и последствия обработки. Выбор более низкого сорта не позволяет автоматически признать допустимым любой вырыв или непрострог.
Профиль и размеры должны быть согласованы с заказом, поверхность — с применимыми требованиями. Важно сохранить результат при перемещении, упаковке и хранении. Удар в кромку после станка может испортить деталь, которая прошла обработку без замечаний.
Кто принимает решение о сорте и как применяются наши ТУ, подробно разобрано в статье о сортировке планкена после станка. Здесь основная задача — показать, какие условия нужно обеспечить до этого контроля.
Частые вопросы о строгании планкена
Почему на доске видна волна, хотя ножи новые?
Новые ножи ещё нужно правильно установить. Проверяют рабочую окружность кромок, посадку головки, подачу, удержание заготовки и состояние шпиндельного узла. Острота не компенсирует биение и нестабильное движение.
Любая «кинематика» означает, что станок вибрирует?
Нет. Небольшой геометрический след связан с самим вращательным резанием и подачей. Выраженная волна может быть следствием режима, фактической работы одной кромки или колебаний. Причину устанавливают проверкой, а не только названием дефекта.
Достаточно ли уменьшить подачу, чтобы поверхность стала идеальной?
Уменьшение подачи может сократить шаг следов, но не устранит повреждённую кромку, неисправный подшипник или ошибку базирования. Слишком малая подача тоже способна ухудшить режим. Корректируют согласованное сочетание параметров.
Как часто нужно точить фрезы?
По состоянию инструмента и установленному регламенту, учитывая фактический ресурс на конкретном материале. Учёт наработки помогает планировать замену, но универсального числа метров для всех фрез и пород нет.
Можно ли после заточки сразу продолжать прежнюю партию?
Нужны сборка, выставление и пробная проверка. Рабочие размеры инструмента могли измениться, поэтому необходимо подтвердить профиль, сечение и поверхность.
Почему идеально ровная в станке доска искривилась после выхода?
Возможны влияние исходной формы, её временное выпрямление прижимом и перераспределение напряжений после съёма. Нужно проверить сырьё, базирование и последовательность обработки. Само прохождение через станок не гарантирует устранения любой деформации.
Какой результат должно давать правильно организованное строгание
Готовая доска должна иметь предусмотренный профиль, подтверждённые размеры и поверхность, соответствующую требованиям к продукции и дальнейшей отделке. Для этого нужна повторяемая цепочка: подготовленная сухая заготовка, исправный станок, правильно восстановленный инструмент, устойчивое движение и контроль в ходе работы.
Именно так строгание связывает сушку с готовым отделочным материалом. Оно не исправляет любое сырьё одним проходом, но при правильной организации позволяет получить предсказуемый результат от партии к партии. Полный путь материала показан в статье о производстве планкена от бревна до готовой доски.
Другие статьи