Многопильный и углопильный станки: в чём разница при распиловке бревна
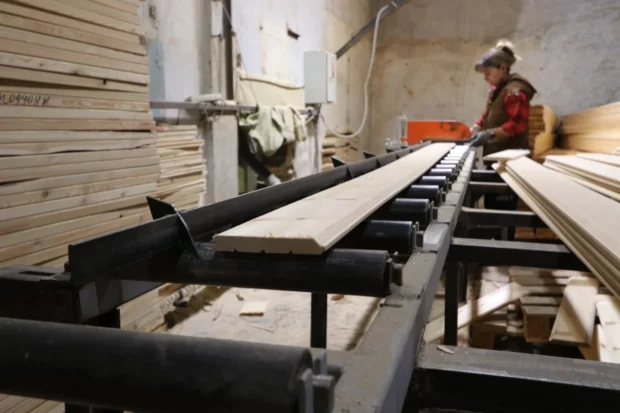
На одном участке древесина проходит через несколько пил сразу. На другом большое бревно сначала раскраивают на экране компьютера, а затем последовательно выпиливают из него доски. Внешне результат похож: на выходе получается пиломатериал. Но подготовка сырья, движение заготовки и логика использования древесины заметно отличаются. Разбираем, как работает многопильный станок по дереву и чем он отличается от угловой дисковой пилорамы. Примеры — многопильный участок KRAFTER и углопильный WoodVer на нашем производстве планкена.
- Чем отличается многопильный станок от углопильного
- Что такое лафет и почему он нужен многопилу
- Как работает многопил: принцип распиловки лафета на доски
- Как работает угловая дисковая пилорама WoodVer
- Программа раскроя бревна: зачем рассчитывать схему до пиления
- Почему на одном маршруте бревно без коры, а на другом — с корой
- Схемы распиловки бревна на доски: сравнение двух маршрутов
- Где образуются отходы и как правильно считать выход
- Какой способ производительнее и что выгоднее
- Почему способ распиловки важен для будущего планкена
- Что спросить у производителя о распиловке древесины
- Частые вопросы о многопильном и углопильном станках
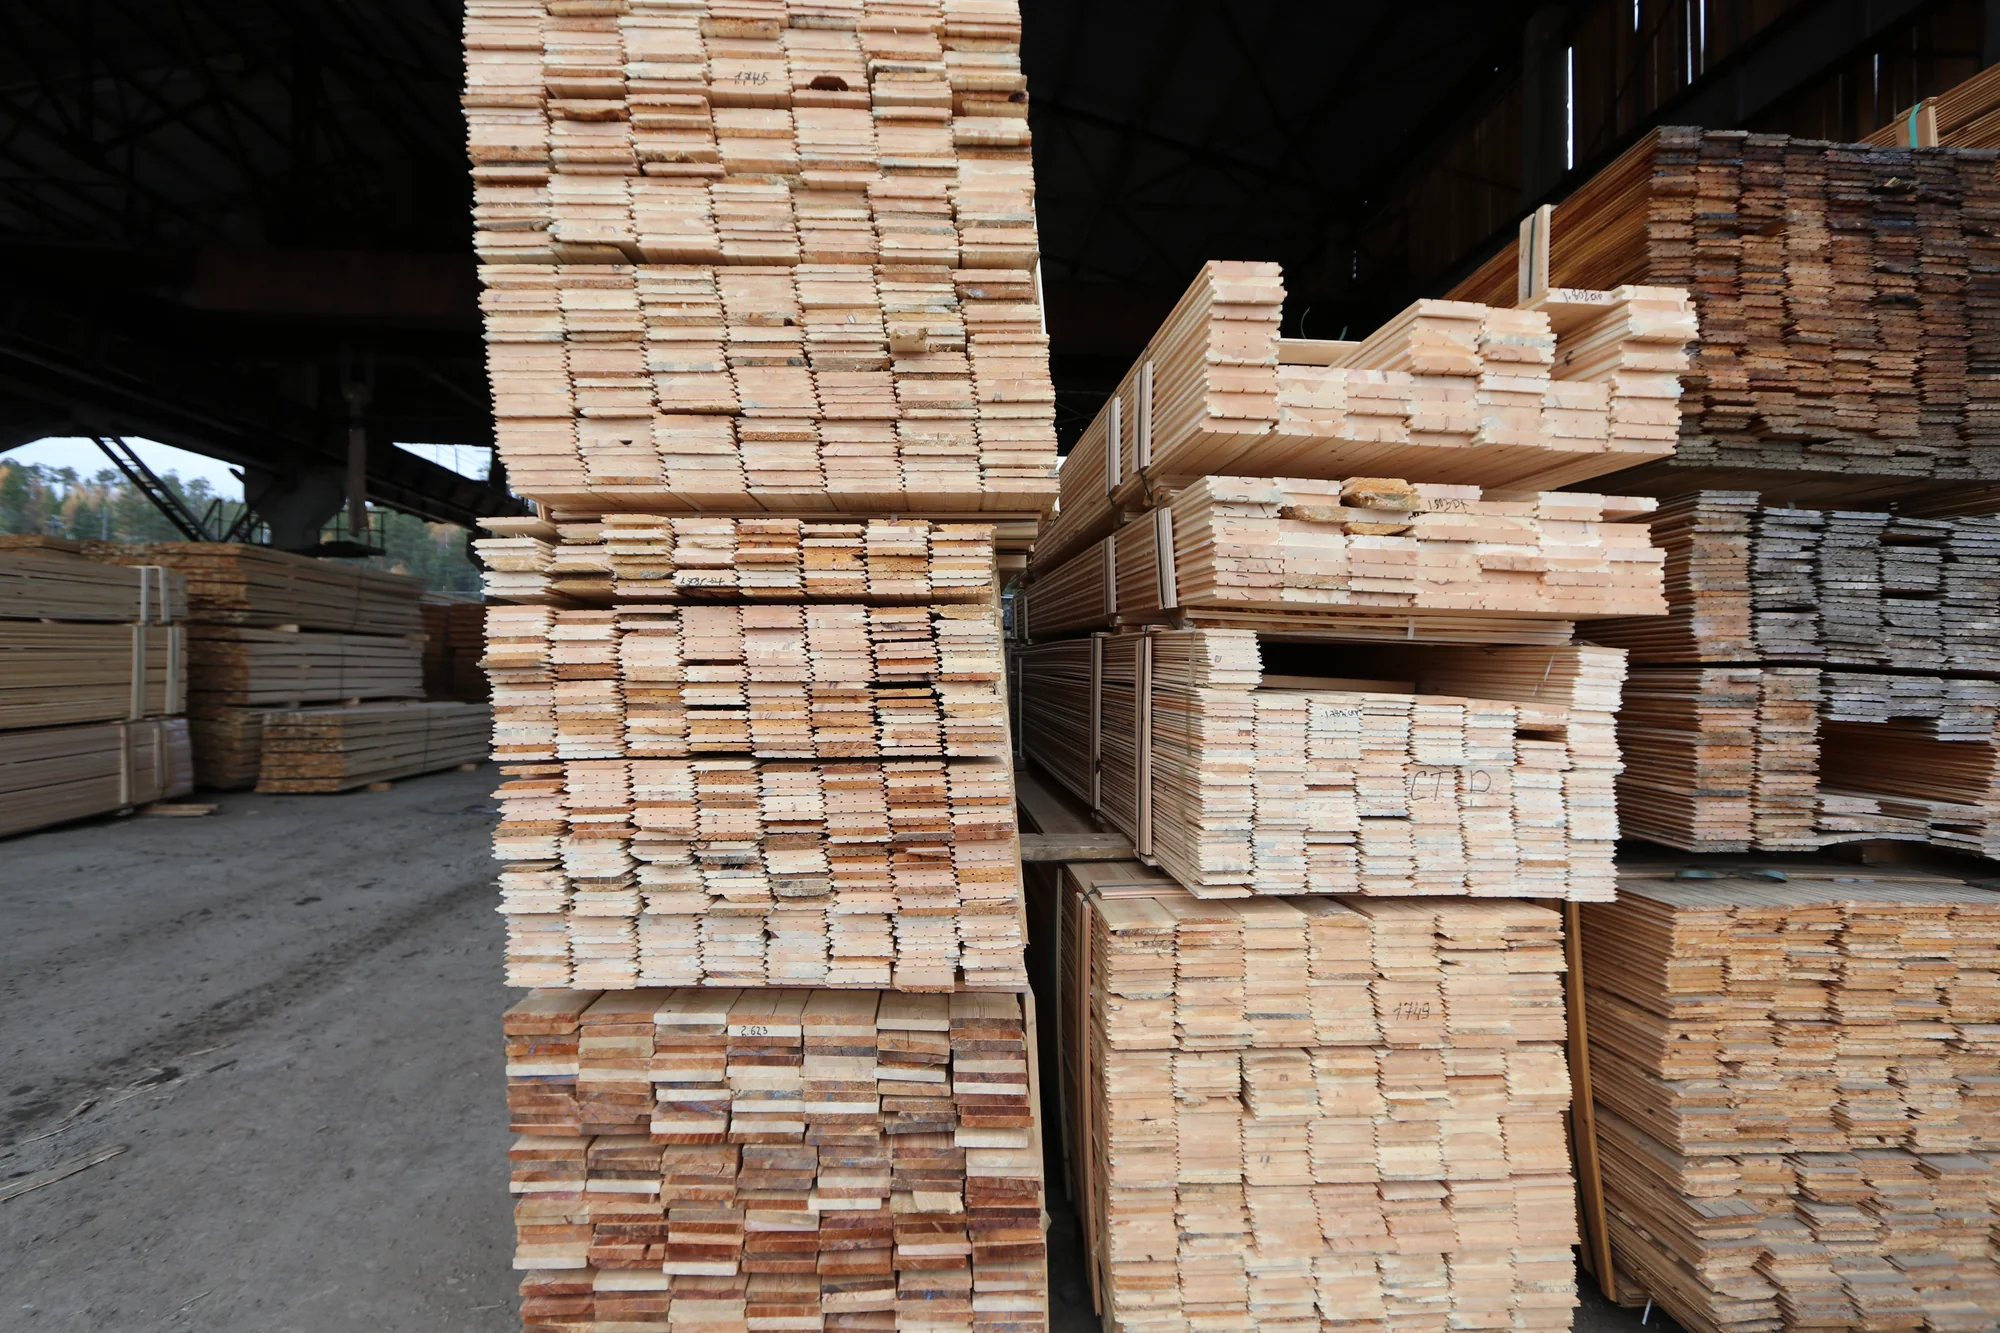
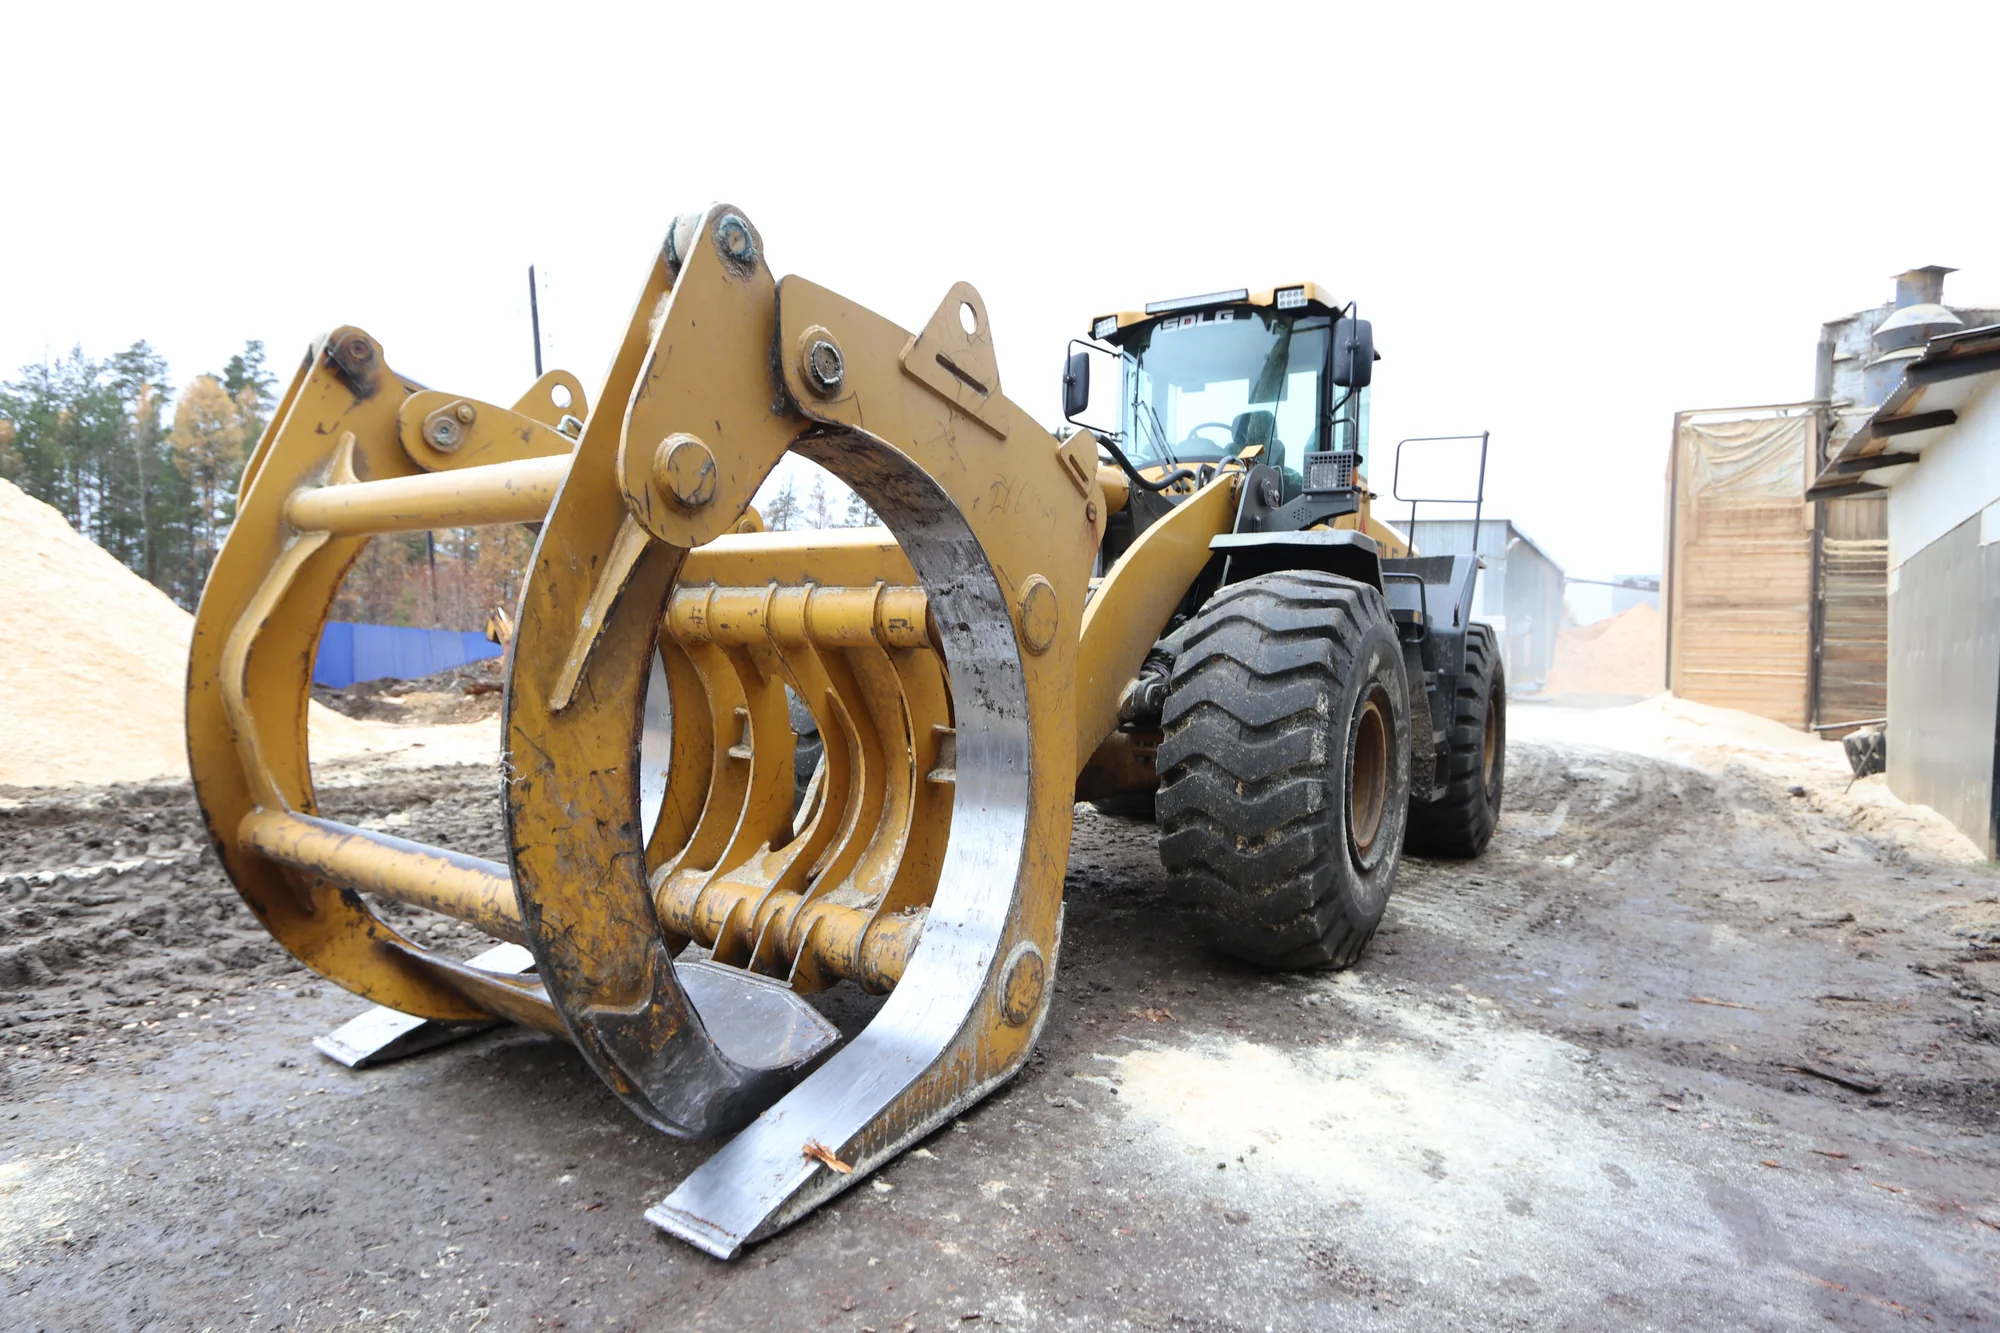
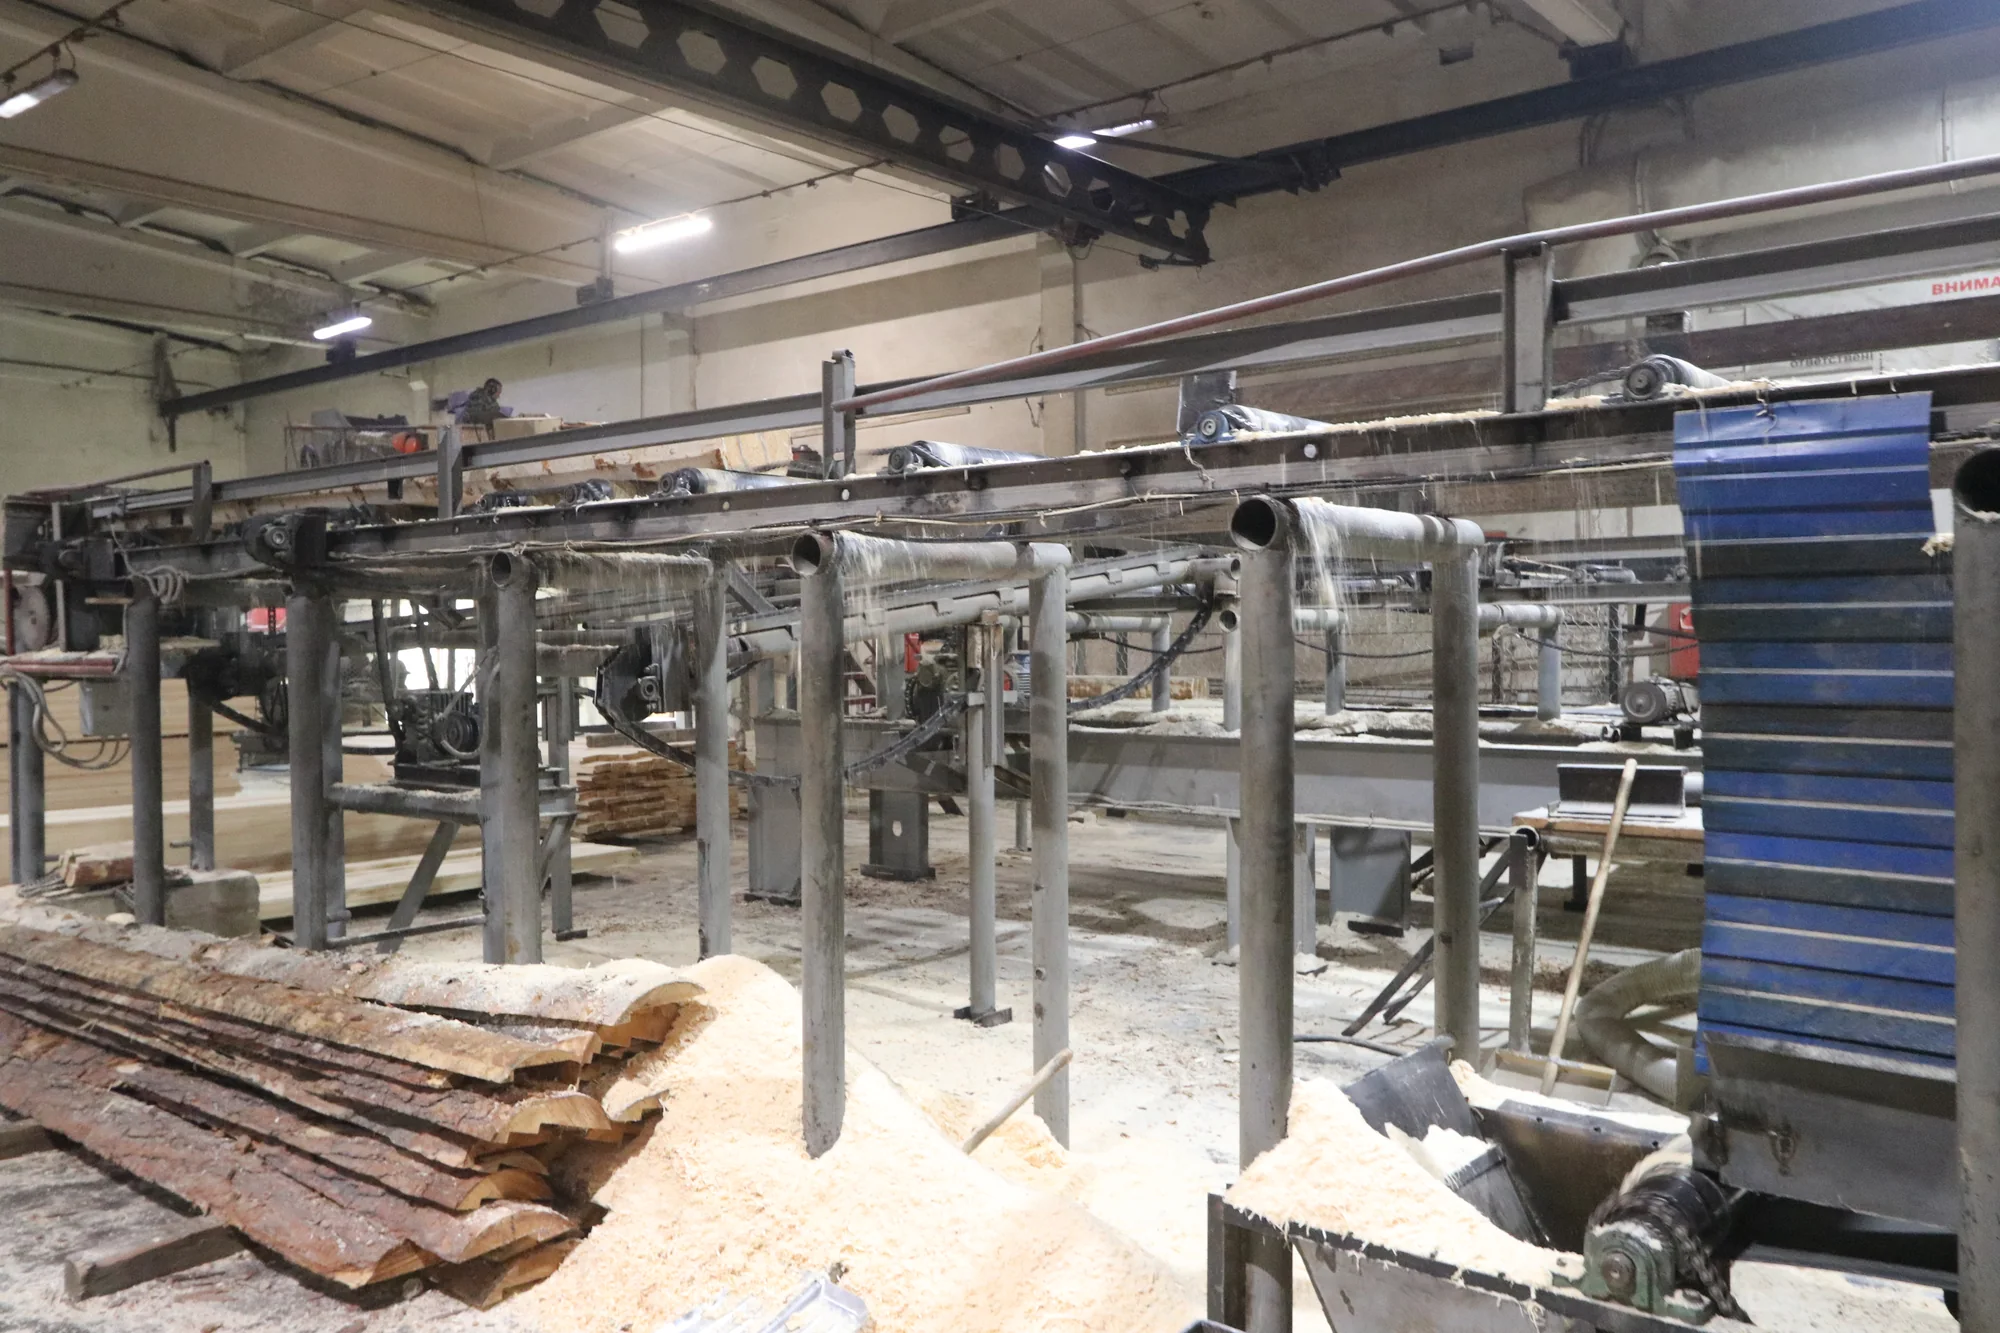
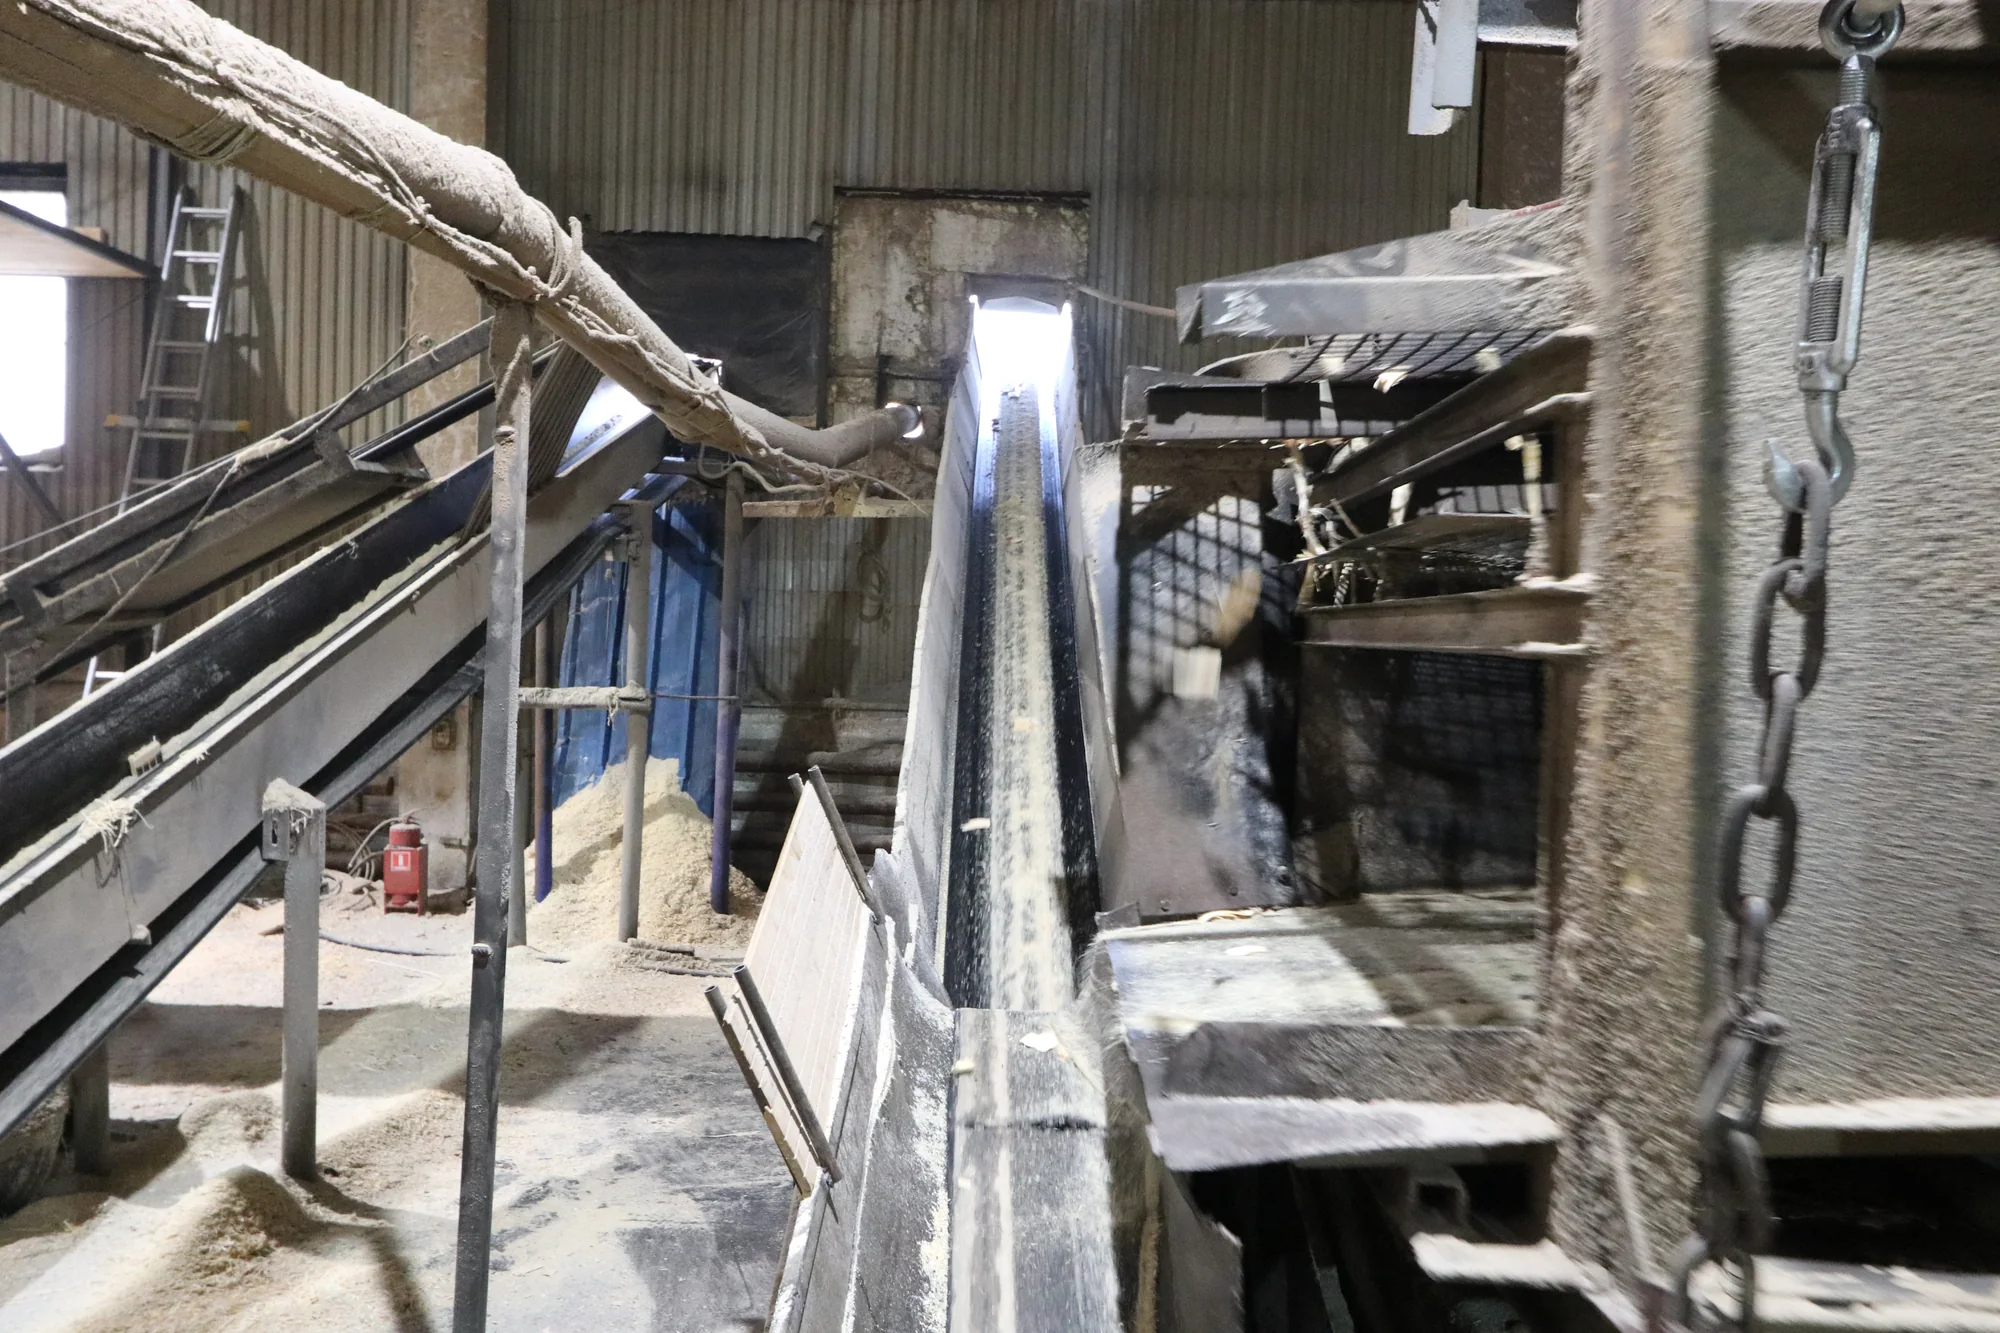
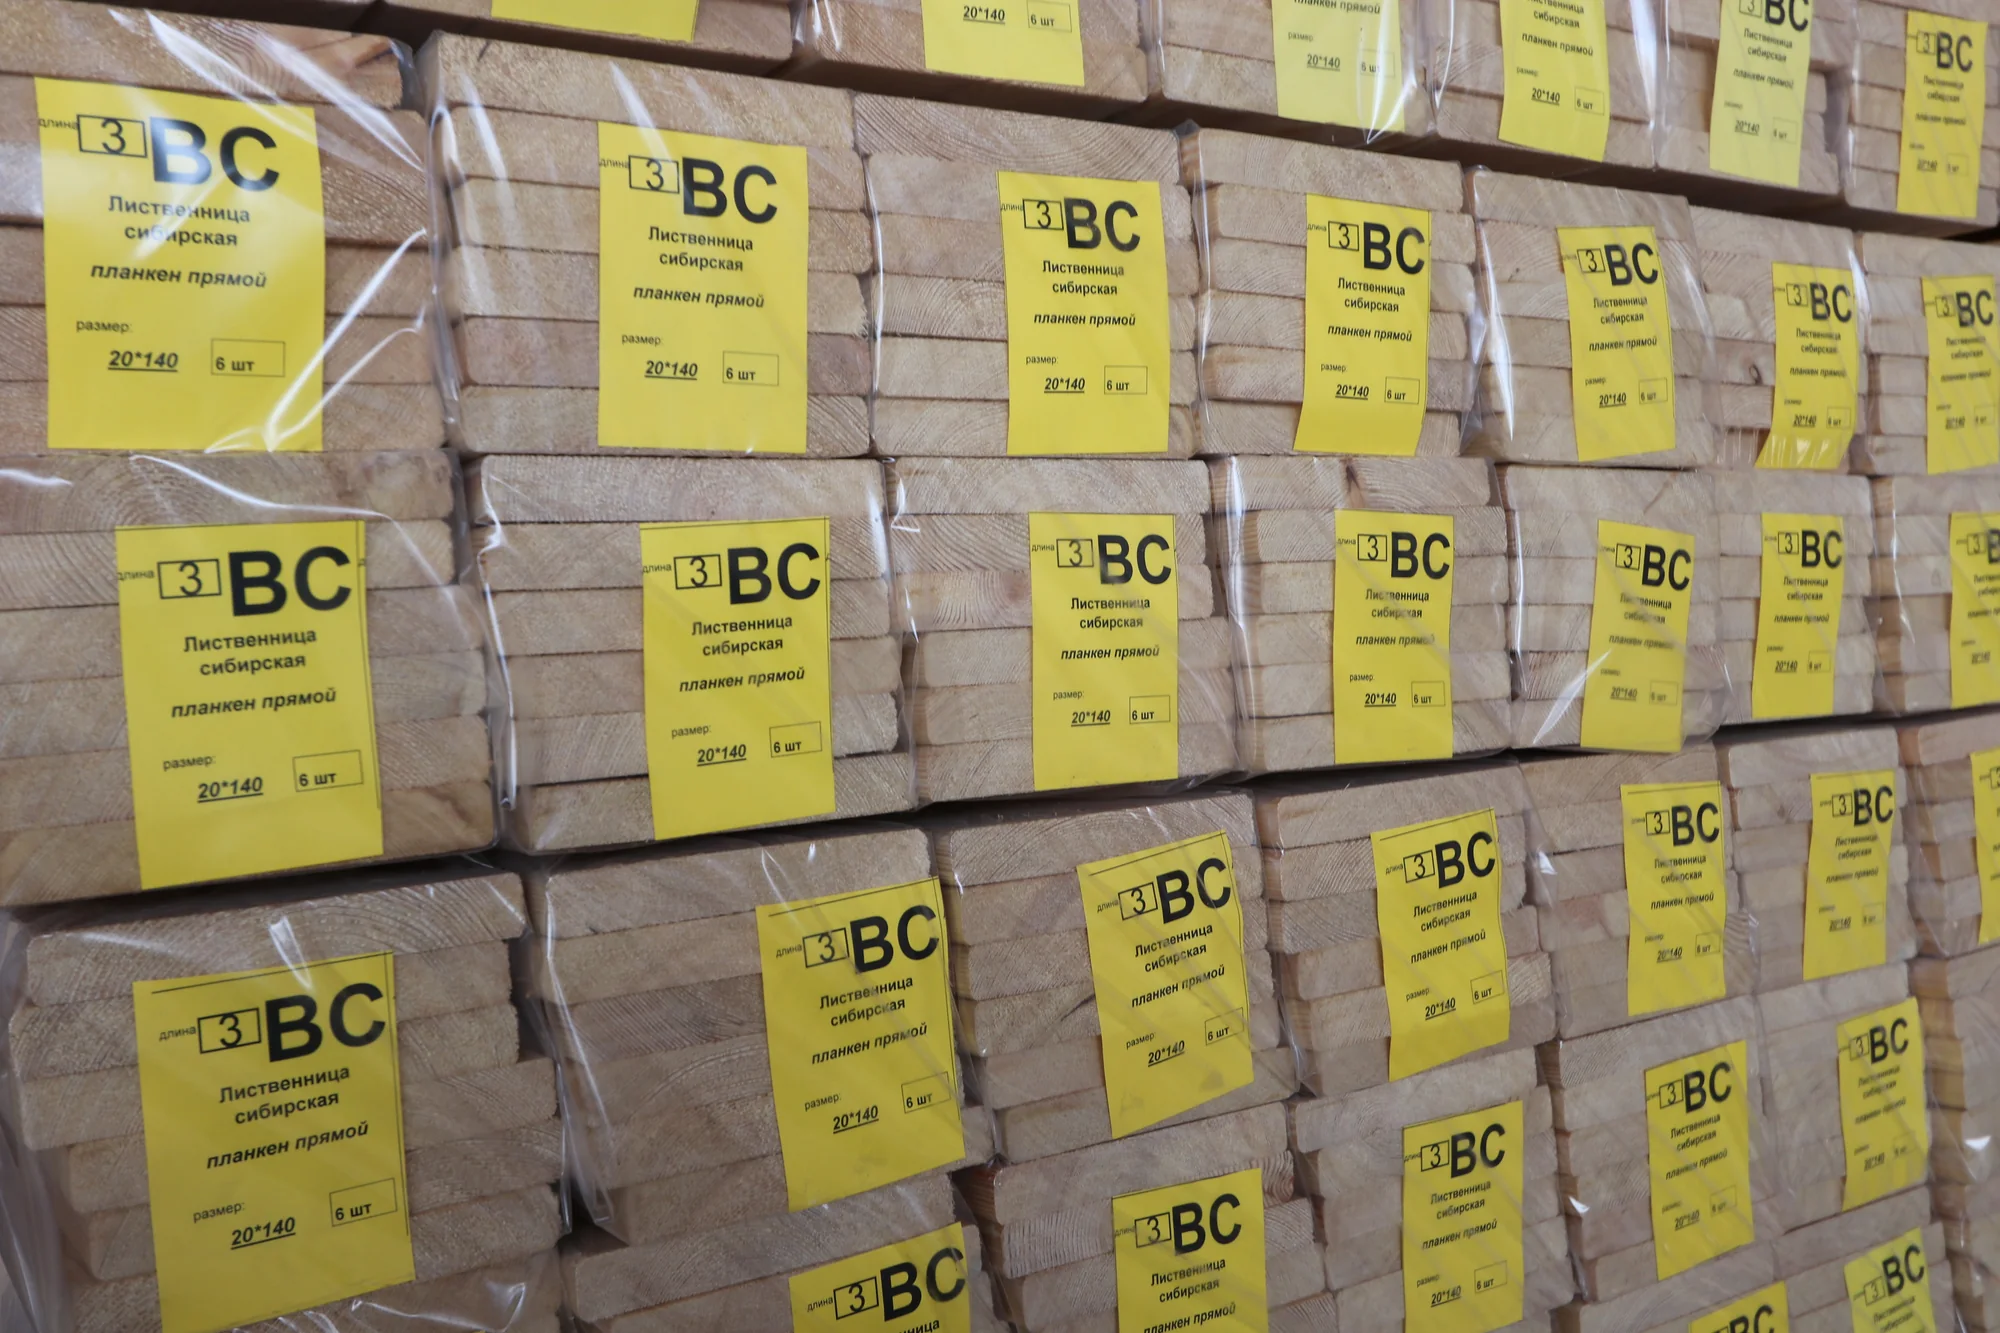

Чем отличается многопильный станок от углопильного
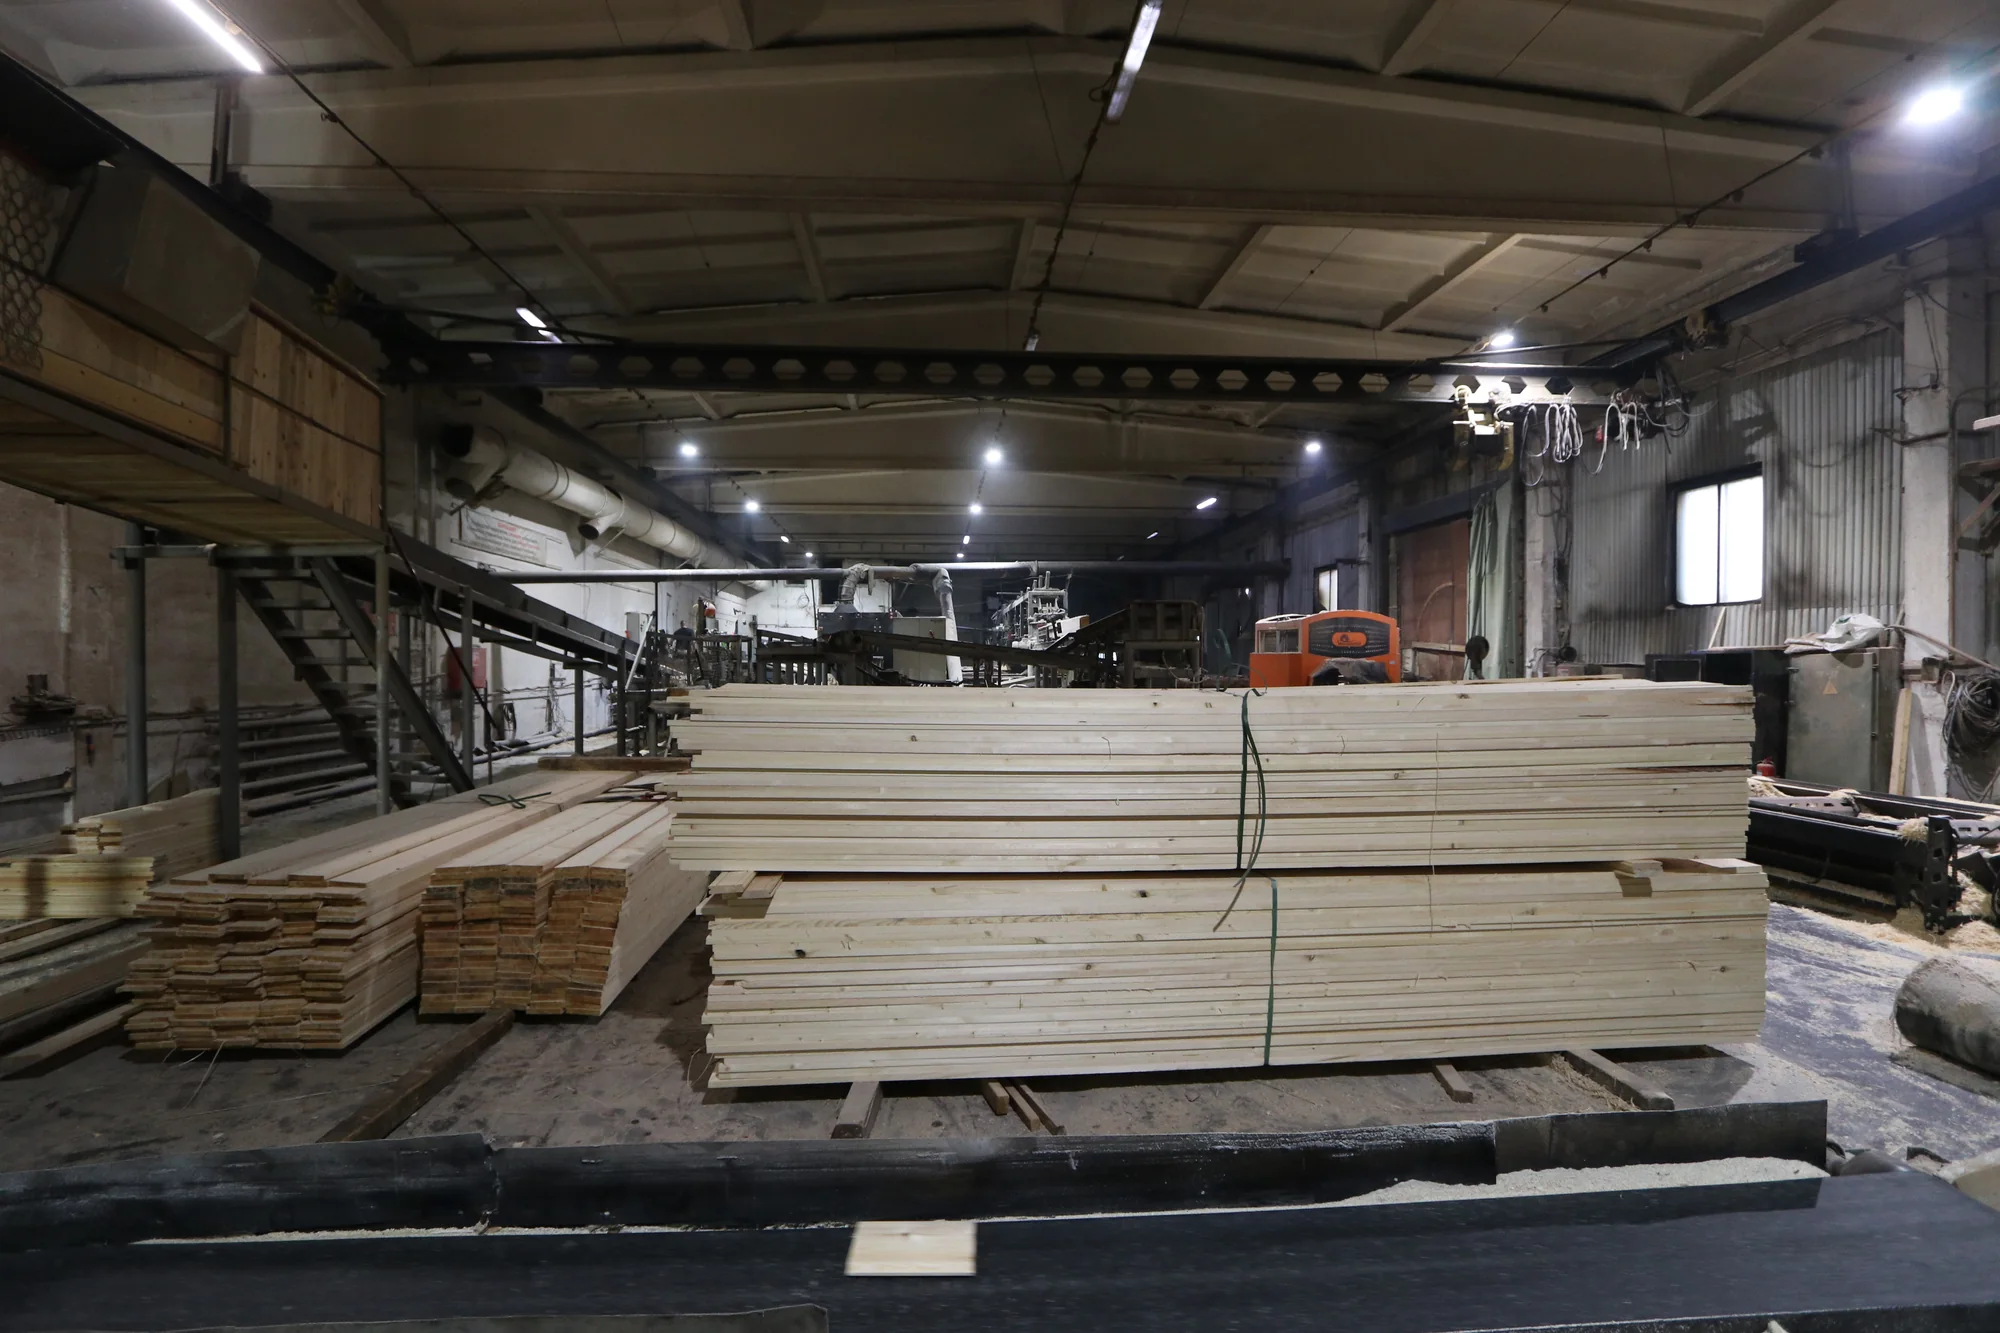
Для понятного сравнения возьмём два конкретных технологических маршрута. Первый: с круглого бревна снимают кору, на отдельном брусовальном станке получают лафет, а затем распускают лафет на многопиле KRAFTER. Второй: бревно закрепляют на углопильном станке и получают доски по заранее выбранной карте раскроя. В первом случае значительная часть решений уже принята до многопила: сформирована исходная заготовка и выбран постав пил. Во втором раскрой рассматривают непосредственно внутри сечения круглого бревна.
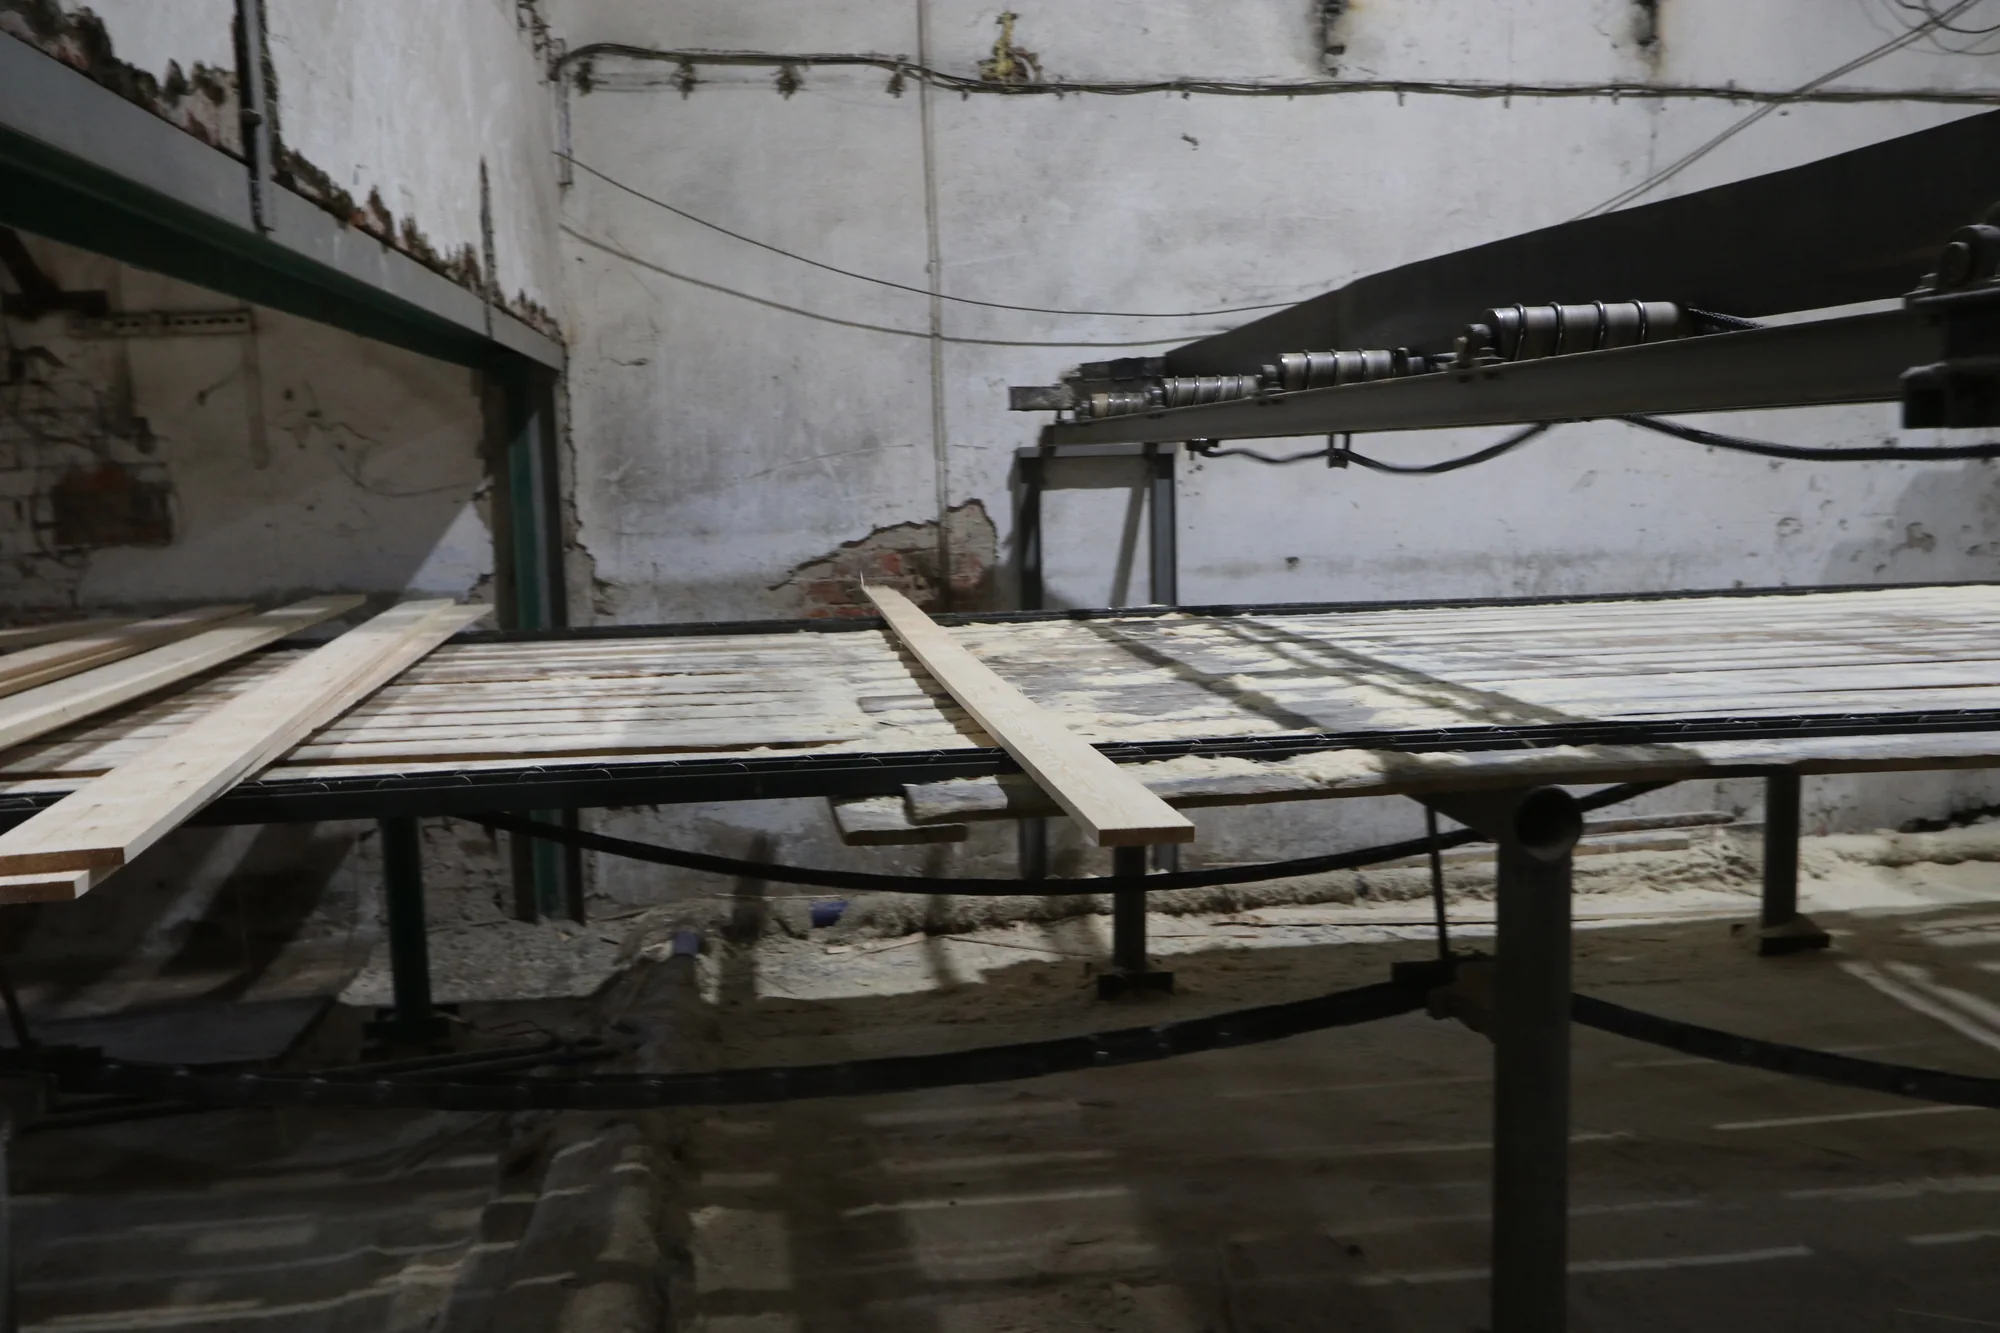
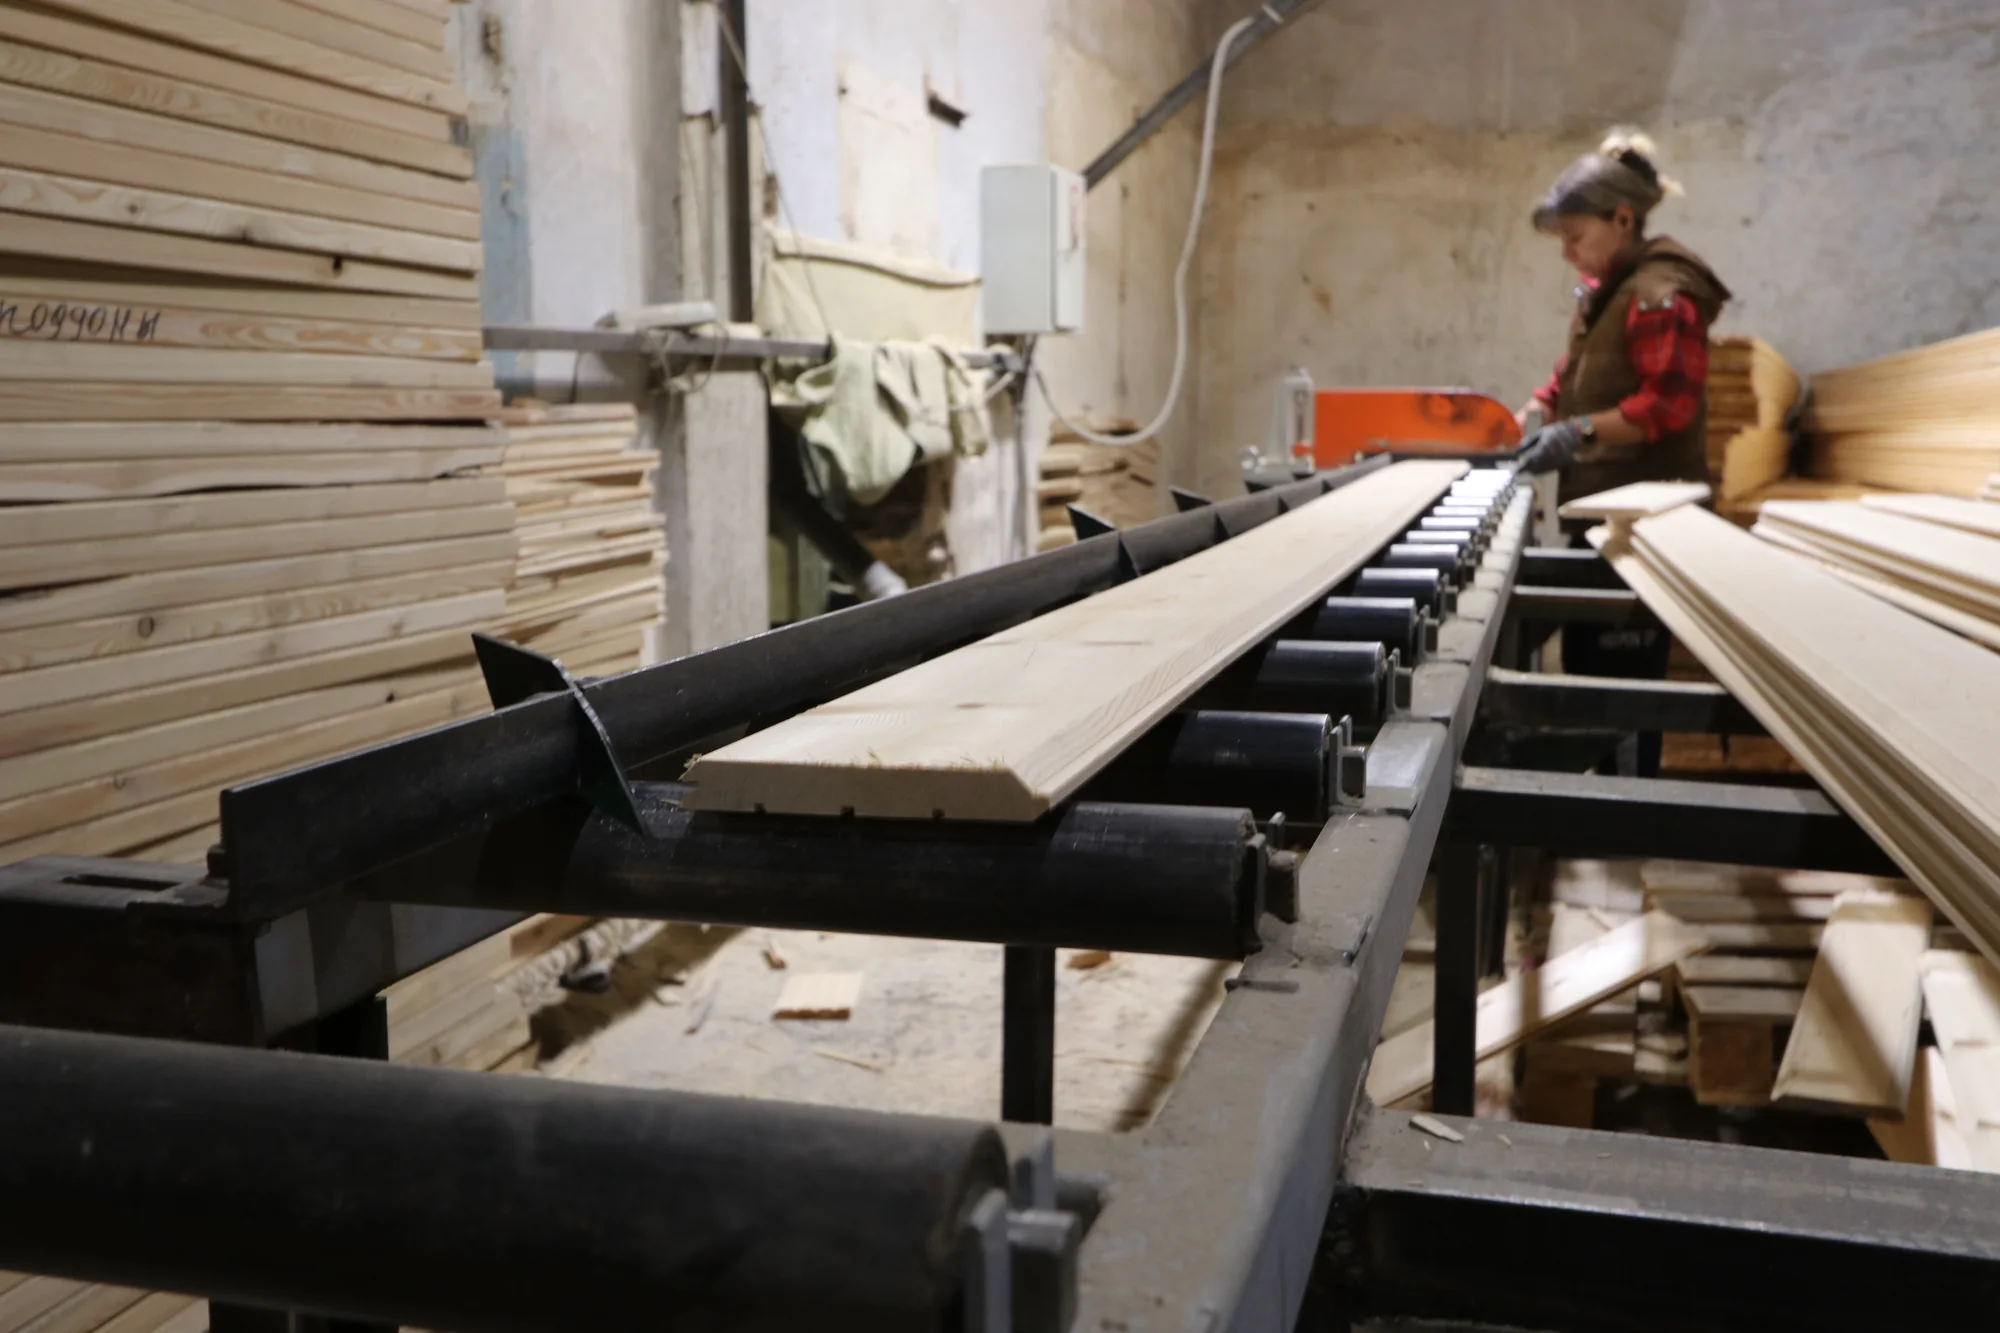
Дисковый многопил для лафета делает несколько продольных пропилов одновременно. Подготовленная заготовка проходит через пильный блок и разделяется на ряд досок. Углопильный станок использует резы во взаимно перпендикулярных плоскостях: сочетание этих резов позволяет формировать пласть и кромку будущего пиломатериала. Различие связано с организацией резания, а не с тем, какой станок выглядит крупнее или у какого больше мощность.
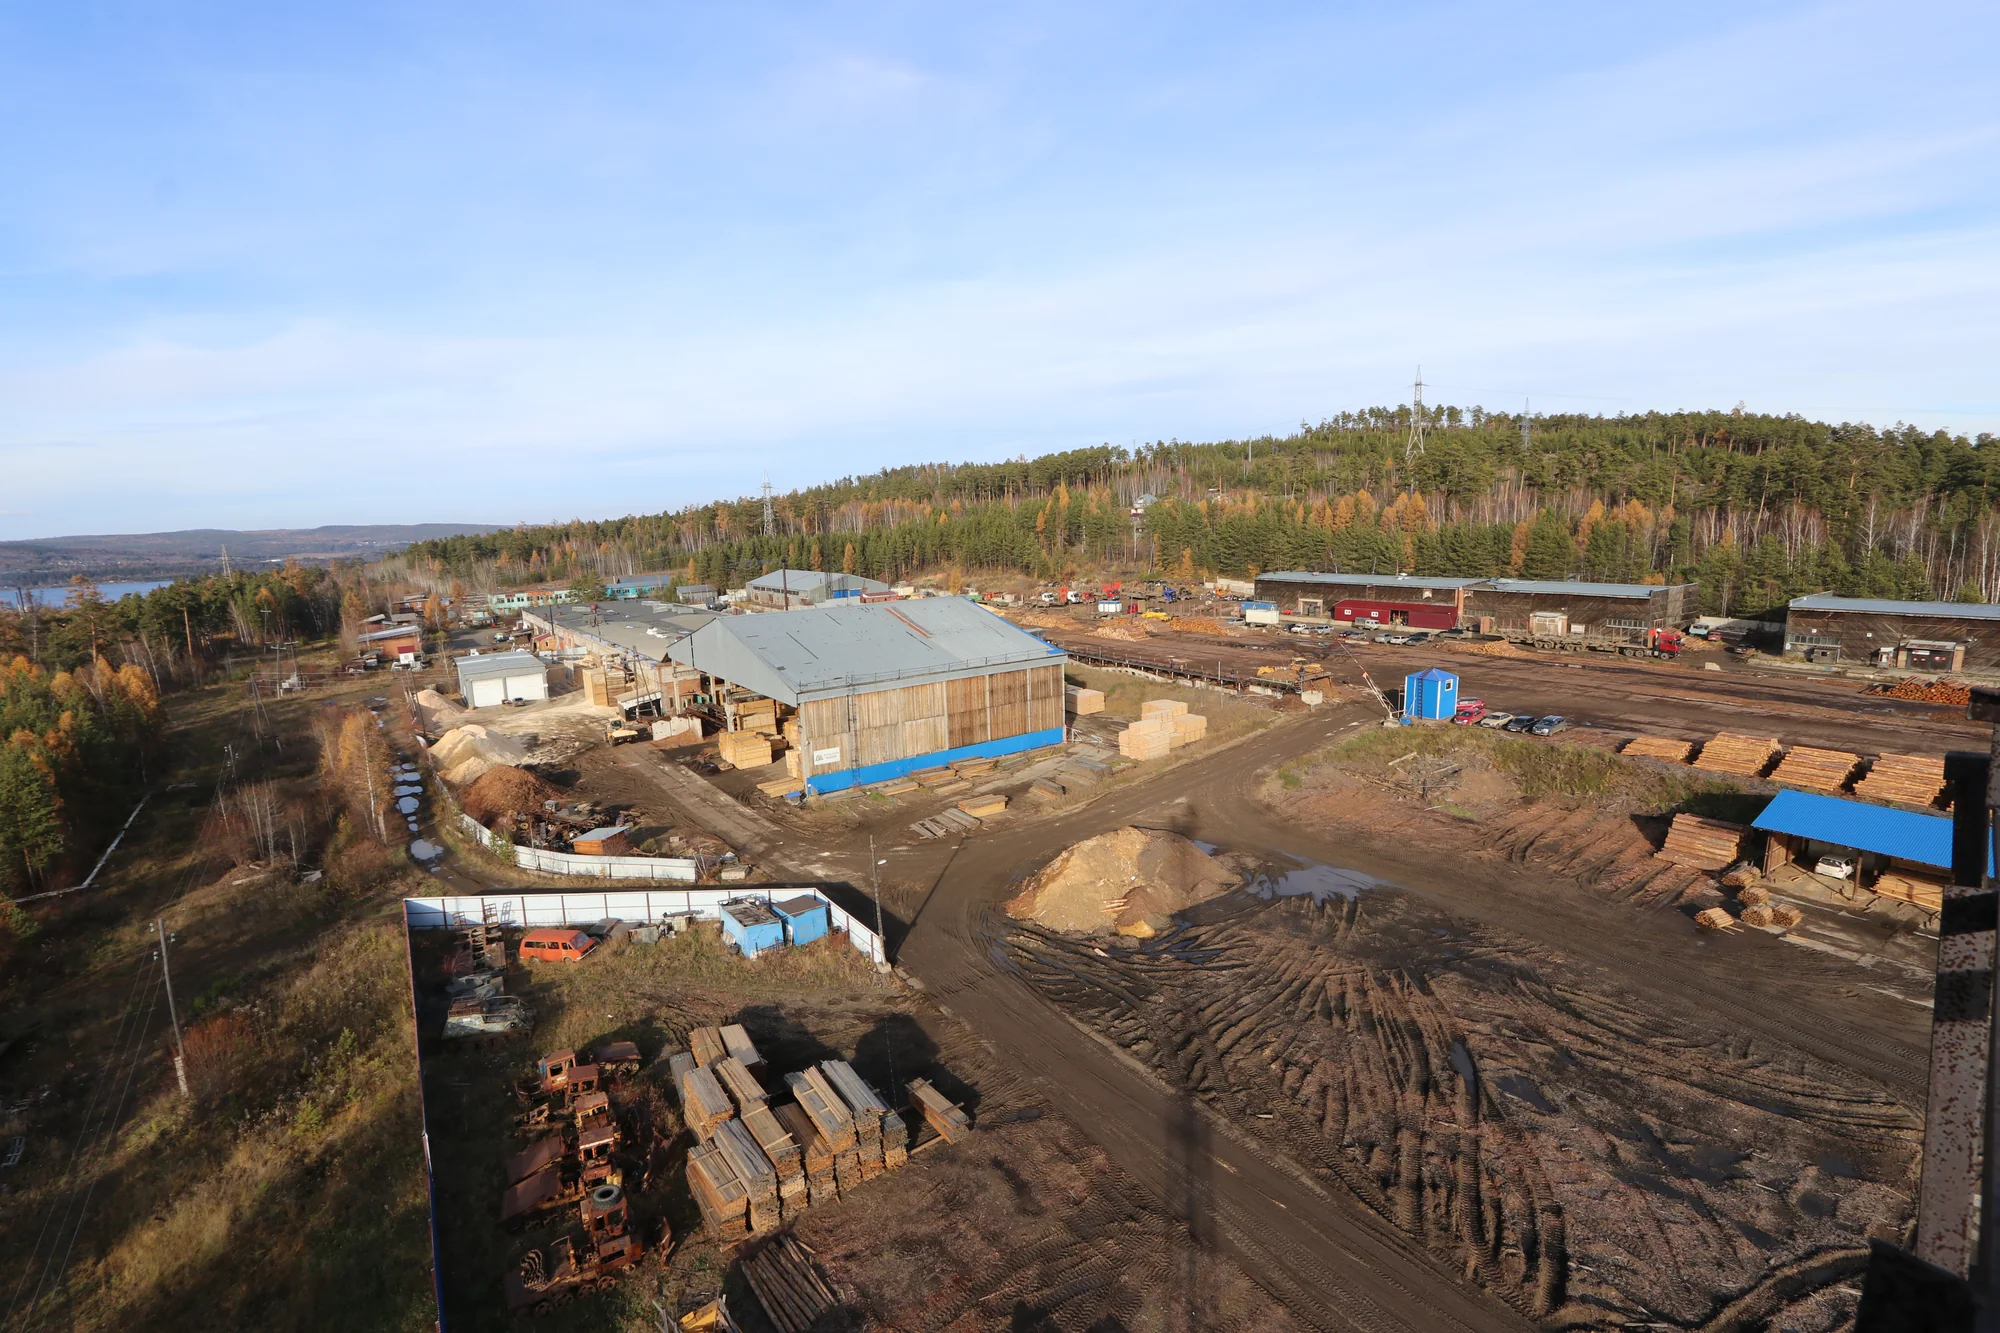
Название KRAFTER само по себе не определяет операцию. Под этим брендом выпускаются и бревнопильные станки первого ряда, и многопилы для бруса и лафета. Поэтому корректно сравнивать углопильную схему WoodVer с маршрутом «первичная распиловка → лафет → многопил KRAFTER». Называть любой KRAFTER станком исключительно для готового лафета было бы ошибкой.
Такое разделение подтверждается каталогом завода «Пилотехника»: бревнопильное оборудование и многопильные станки представлены как разные группы. Для покупателя планкена это полезная отправная точка: один бренд может объединять несколько последовательно работающих участков.
Что такое лафет и почему он нужен многопилу
В рассматриваемой схеме лафетом называют двухкантную заготовку: у неё сформированы две противоположные плоские поверхности, а две другие стороны могут сохранять округлую форму исходного бревна. Это промежуточный продукт распиловки. Он ещё не является ни готовой обрезной доской, ни заготовкой с окончательным профилем планкена.
Плоские поверхности нужны для устойчивого положения материала в следующей операции. Сначала необходимо получить сам лафет, затем подать его в многопильный станок с учётом конструкции транспортёра, прижимов и пильного узла. Снятие коры не заменяет брусовку: очищенное круглое бревно остаётся круглым, пока пилами или другим предусмотренным оборудованием не сформированы плоскости.
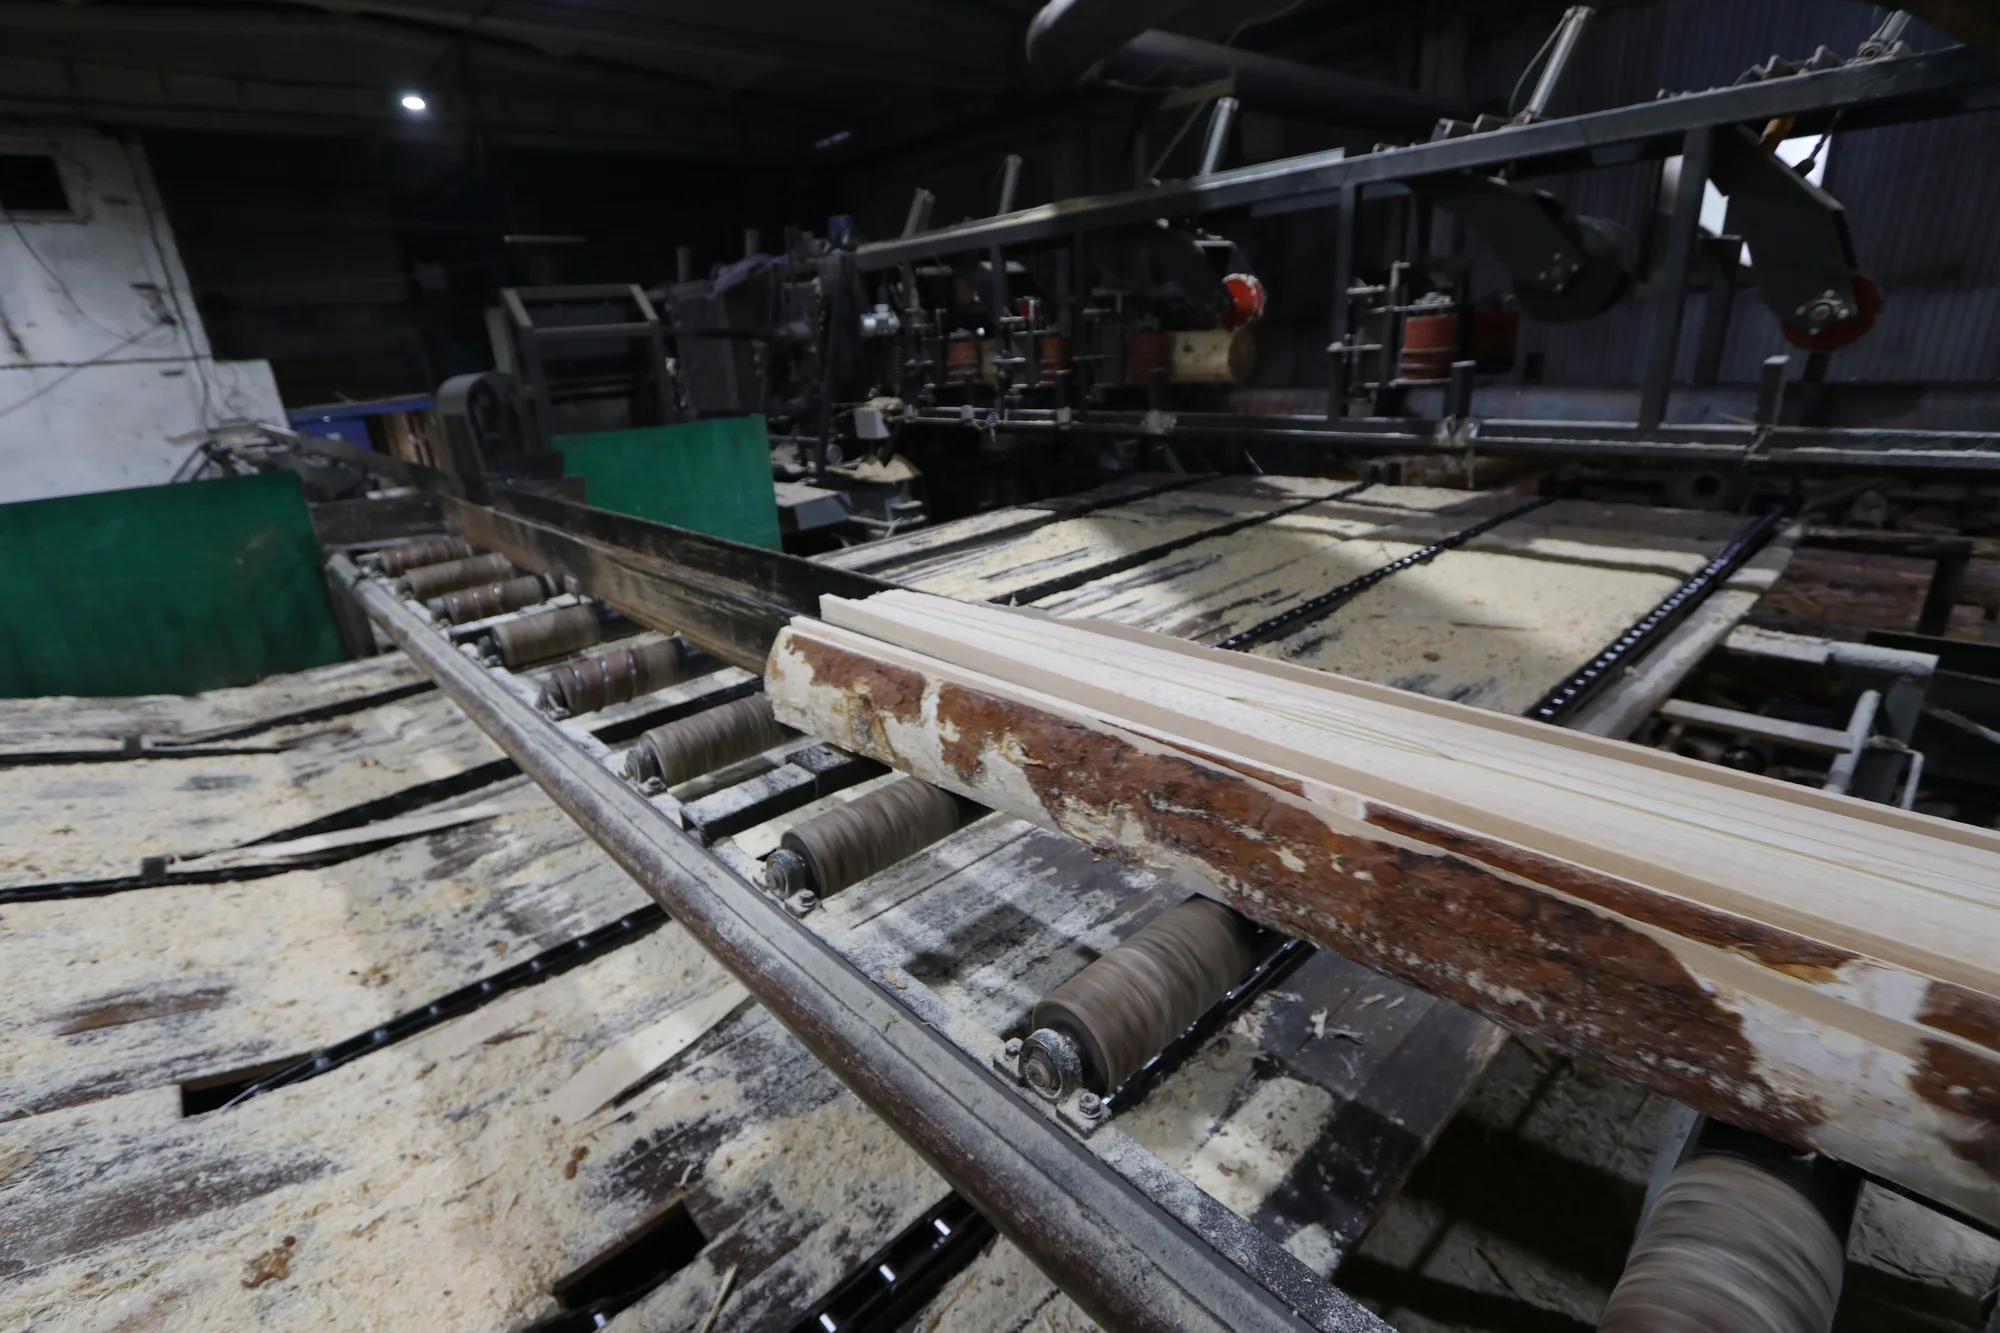
Если наблюдать только выход линии, легко объединить эти действия в одно: «станок превращает бревно в доски». Но для технического описания их нужно разделять. Окорка удаляет кору. Первичная распиловка формирует лафет и боковые материалы. Многопил делит подготовленную заготовку на несколько частей. Дальнейшая обработка кромок зависит от выбранного постава и формы полученных досок.
На нашей линии подготовка разделена на самостоятельные операции. Сначала очищенное от коры бревно проходит отдельный брусовальный станок. Полученный лафет поступает в многопил KRAFTER. Именно этот маршрут мы рассматриваем в статье: название бренда помогает обозначить участок, а объяснение технологии не зависит от маркировки модели.
Как работает многопил: принцип распиловки лафета на доски
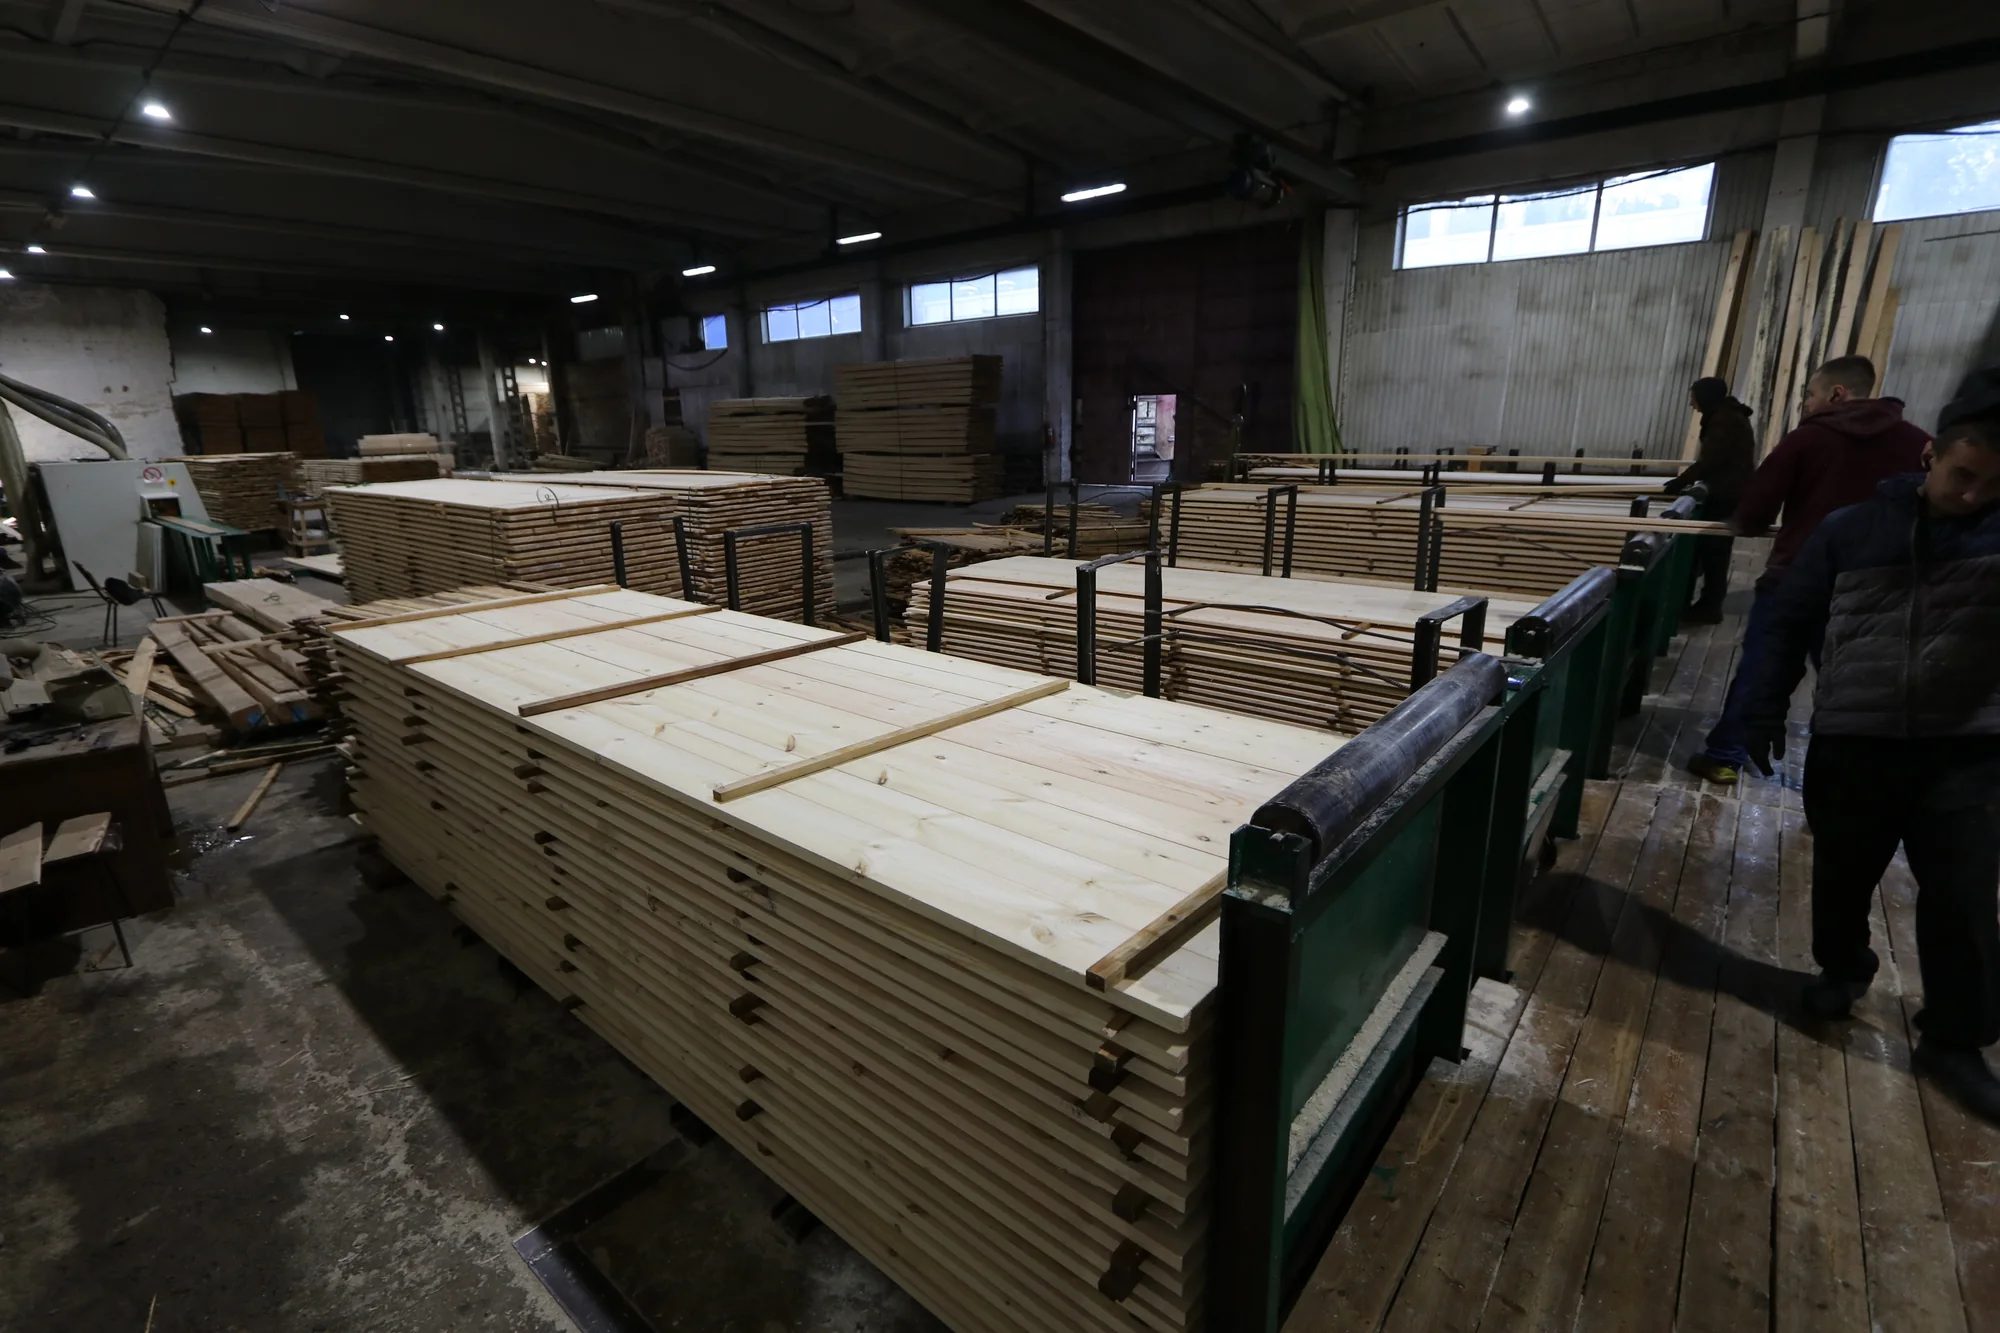
Представим партию сырья, из которой нужно регулярно получать доски одного набора сечений. После первичной распиловки на многопил поступает лафет. В пильном блоке заранее задают расположение пил — постав. Между соседними резами остаются будущие доски; часть древесины превращается в опилки в пределах ширины пропила.
Преимущество такой организации хорошо видно при повторяющейся работе. За один проход заготовки выполняется сразу несколько параллельных резов. Когда параметры лафета согласованы с поставом, следующую заготовку можно обрабатывать по той же схеме. Производство получает последовательный поток материала с заданной раскладкой сечений.
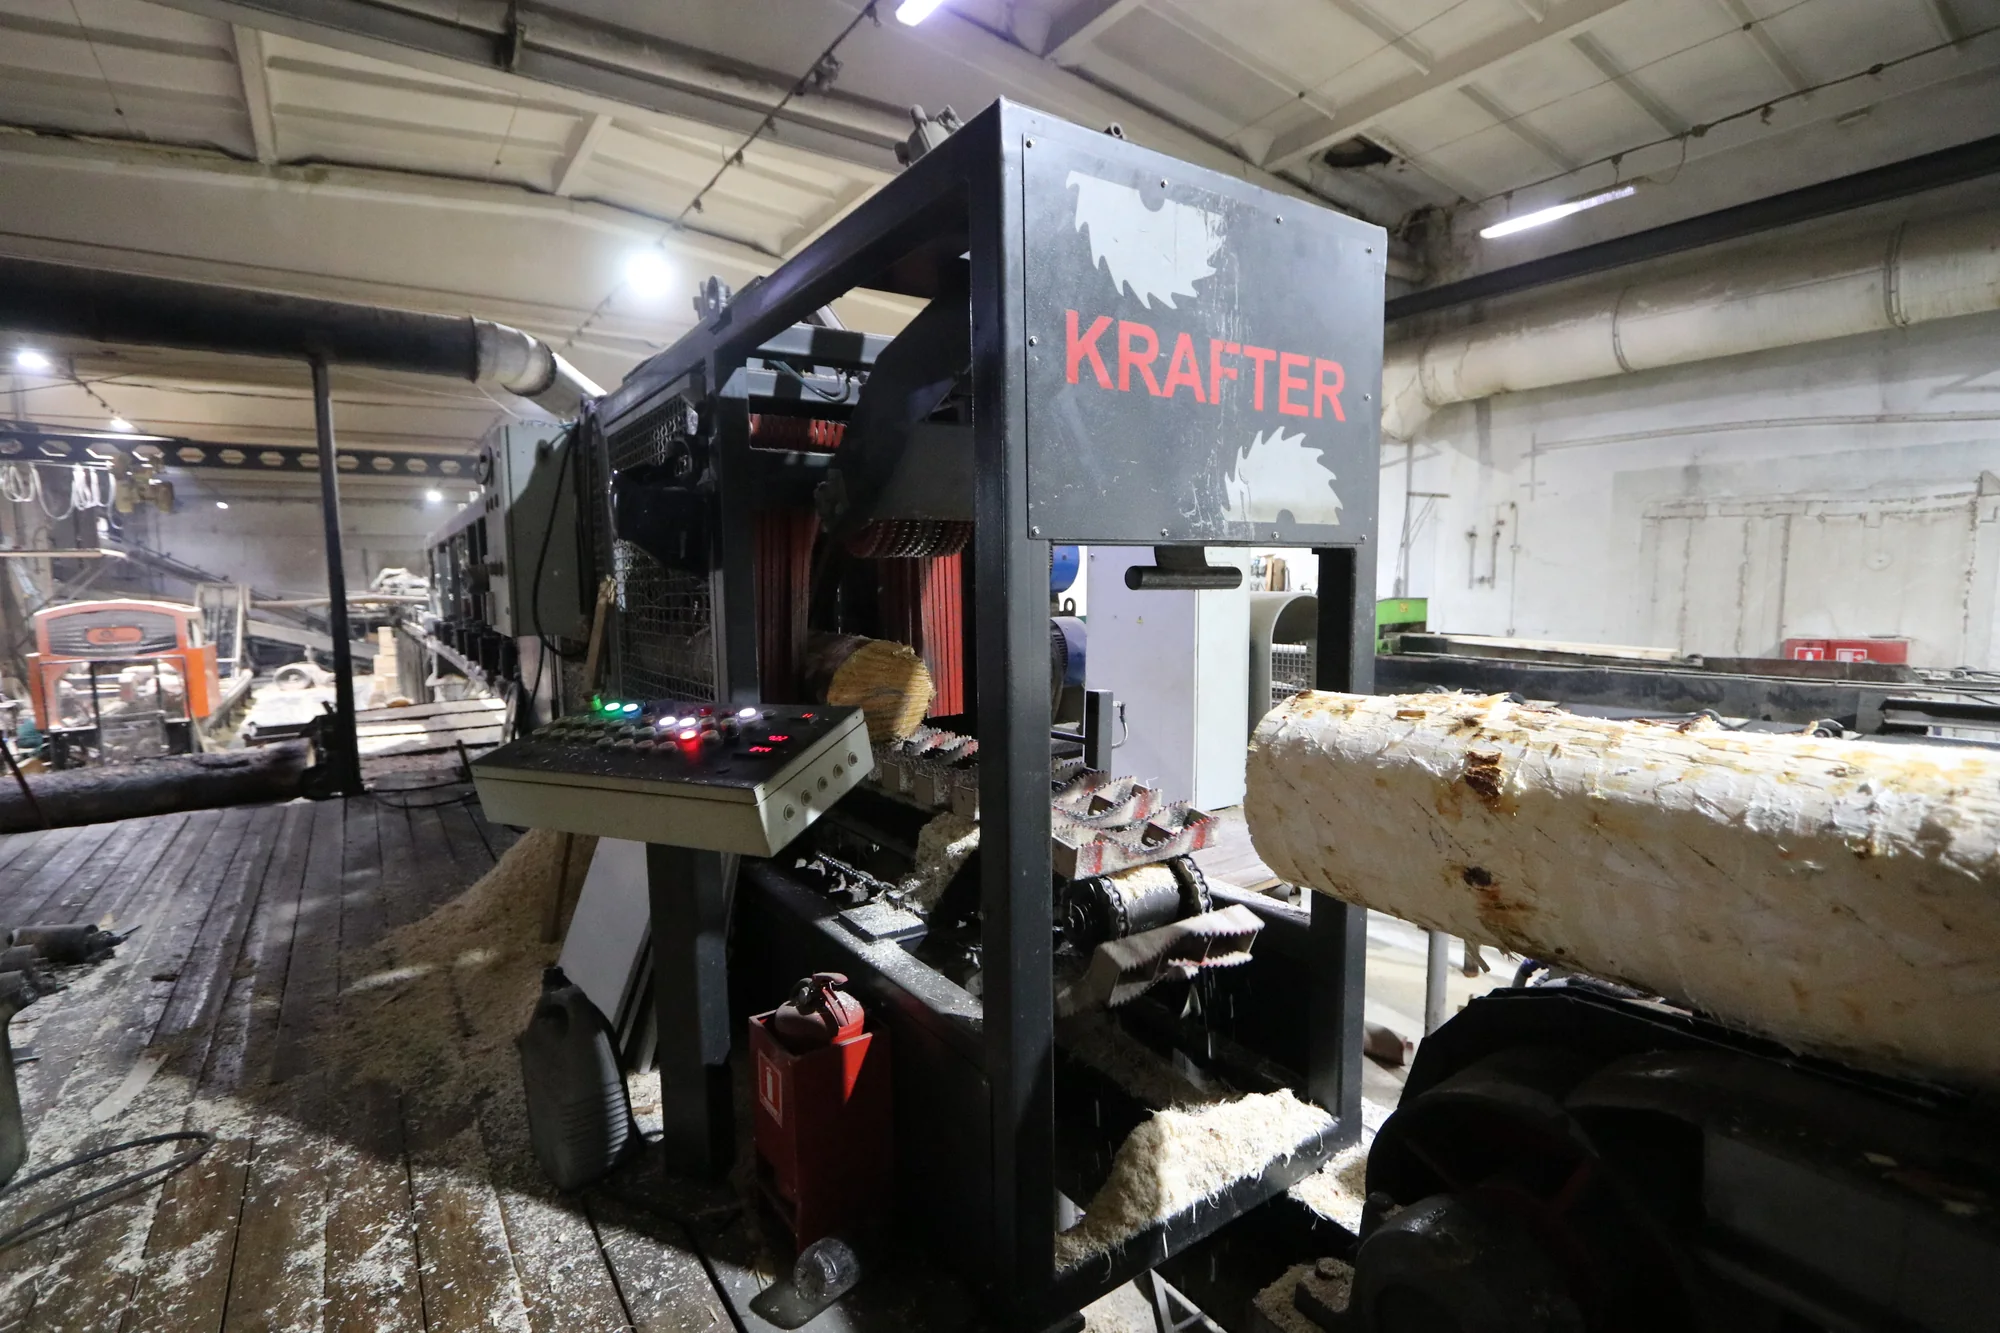
При этом фраза «несколько досок за проход» не означает, что любое количество досок можно получить из любого лафета. Нужно учесть его размер, допустимую высоту пропила, полезную ширину, число установленных пил и возможности подачи. Если у заготовки сохранились округлые боковые части, крайние материалы могут требовать дополнительной обработки. Получение обрезной доски определяется всей картой распила.
Результат зависит и от предыдущего участка. Если лафет получен с неподходящими размерами или с ошибками геометрии, многопил не отменит эти потери. Поэтому оценивать такой маршрут только по последнему станку неправильно: необходимо рассматривать подготовку круглого леса, получение лафета, его ориентацию, многопильный раскрой и обработку боковых досок.
В каталоге многопильного оборудования завода «Пилотехника» KRAFTER представлен как решение для роспуска подготовленного бруса. Для понимания технологии важны исходная форма заготовки и одновременное выполнение нескольких резов. Мощность, число пил и ограничения по сечению относятся уже к подбору конкретного оборудования.
Как работает угловая дисковая пилорама WoodVer
Угловая дисковая пилорама — распространённое название углопильного оборудования такого типа. Углопильный маршрут устроен иначе. На станок поступает круглое бревно, которое необходимо правильно разместить и закрепить. Доски получают сочетанием продольных резов в двух перпендикулярных плоскостях. За счёт этого обрезной пиломатериал можно формировать непосредственно из круглого сырья, последовательно выбирая участки его сечения.
WoodVer объясняет принцип своих угловых пилорам через расположение двух дисков под прямым углом и движение пильного узла вдоль закреплённого бревна. Подробности приведены в описании принципа пиления производителя. Именно такая геометрия резов дала название способу: «угловой» здесь относится к взаимному расположению рабочих плоскостей.
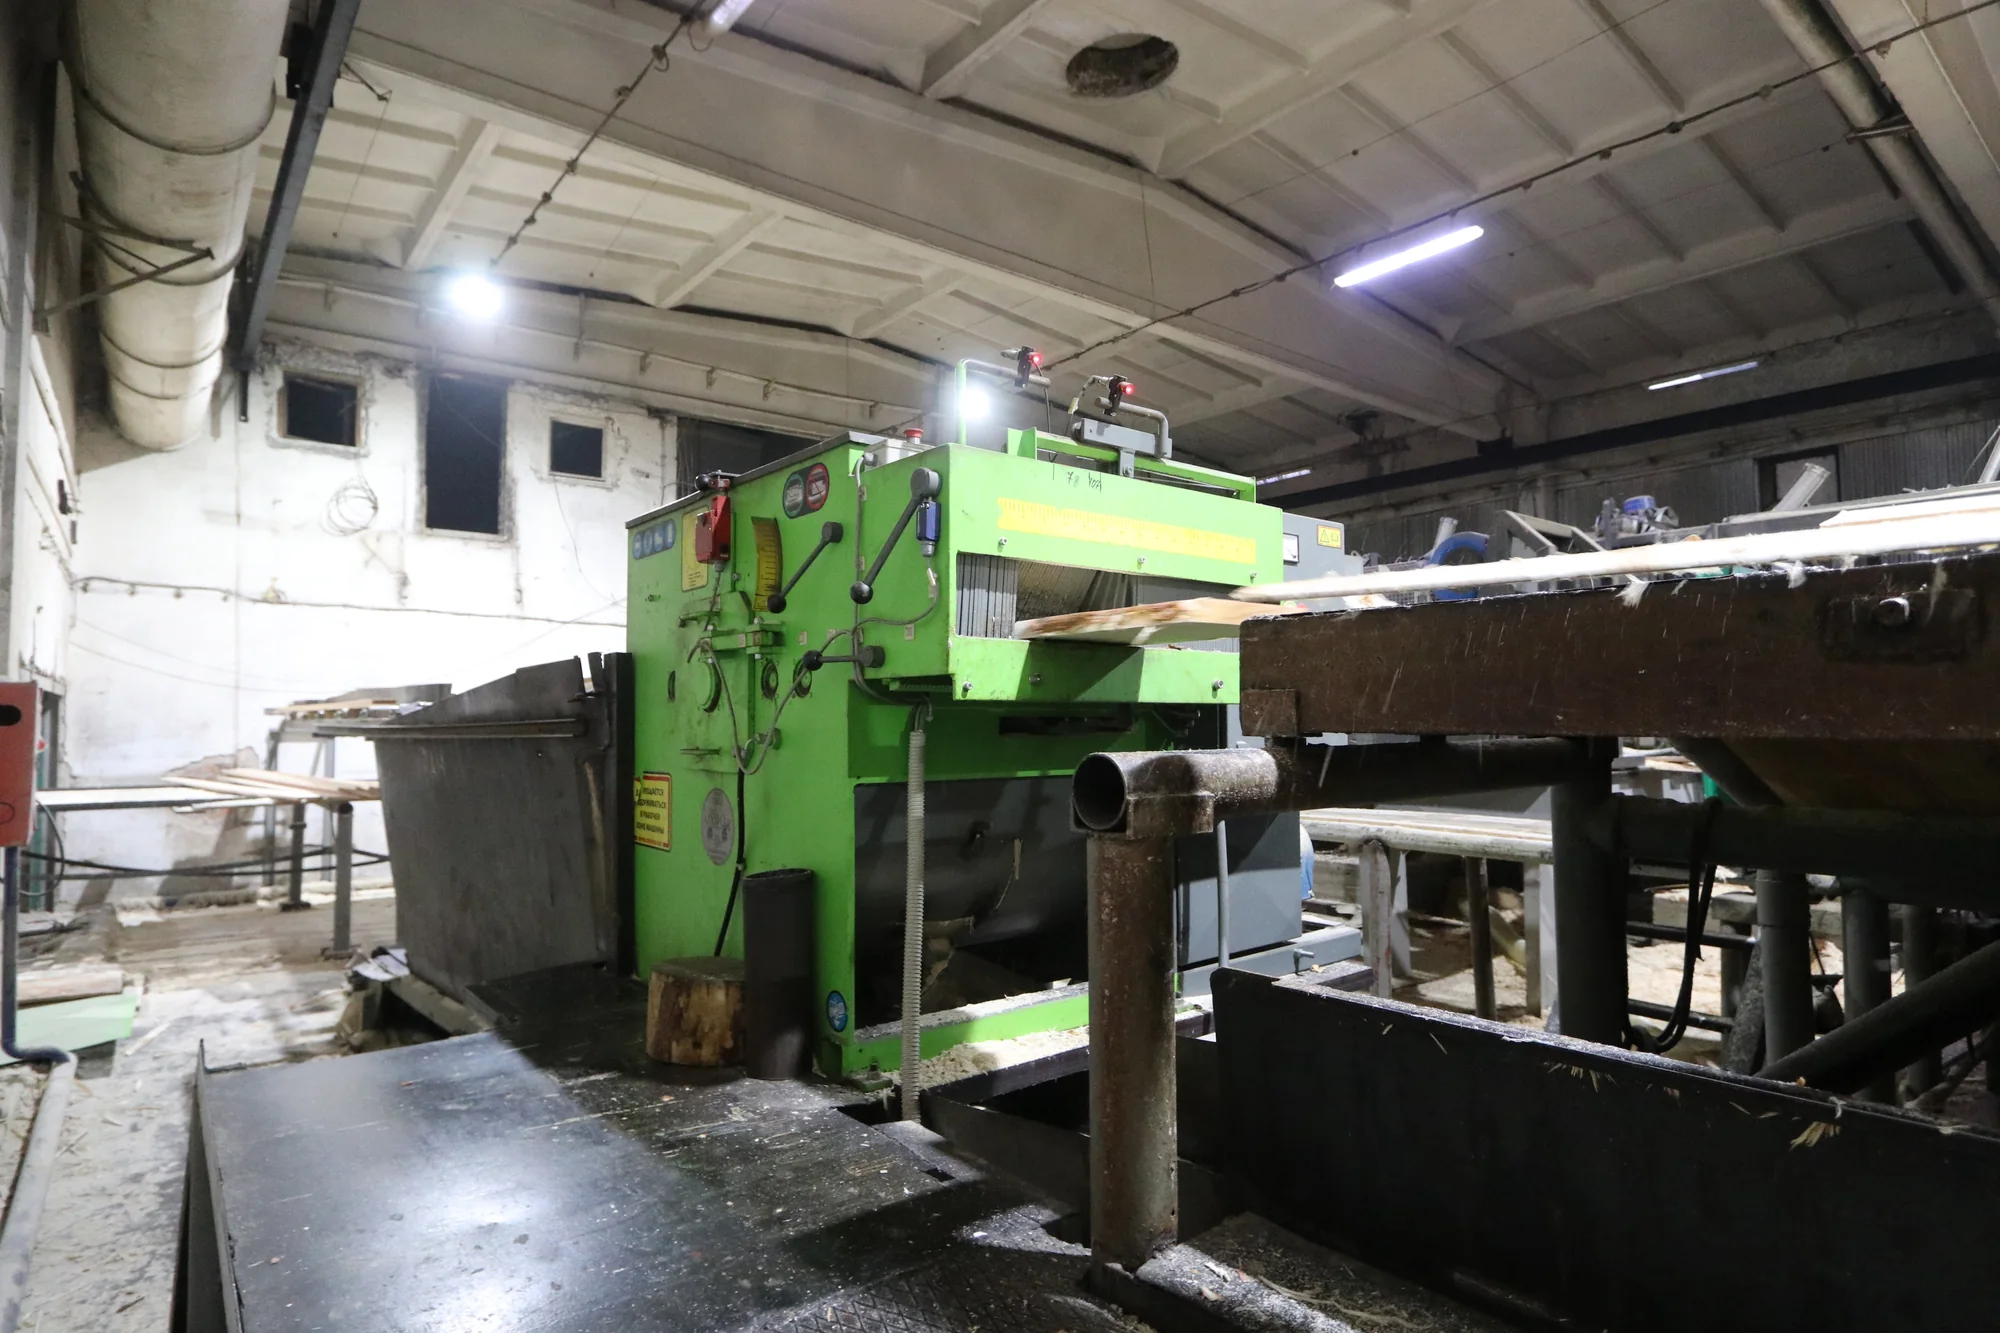
На описываемом производстве этот маршрут используется для крупного диаметра. Большое сечение позволяет рассмотреть несколько вариантов размещения нужных заготовок. Но из этого не следует универсальное правило, что всякий многопил предназначен только для тонкомера, а всякий углопильный станок — только для крупного леса. Допустимые размеры определяются конкретной машиной и всей системой подачи.
Производитель WoodVer описывает угловые дисковые пилорамы как оборудование для получения пиломатериала из круглого леса. В нашей задаче важно само сочетание резов, формирующих доску внутри сечения бревна. Подробности дополнительных режимов не меняют основного отличия от параллельного деления уже подготовленного лафета.
Практический смысл последовательного раскроя — возможность осмысленно размещать будущие изделия в доступном сечении. Например, важно получить не просто максимальное число отдельных досок, а нужное сочетание их размеров. Для производства планкена ценность имеет пригодная заготовка с необходимыми припусками, которая пройдёт сушку и последующее профилирование.
Программа раскроя бревна: зачем рассчитывать схему до пиления
Программа раскроя бревна помогает подготовить карту будущих резов. Перед фактической работой WoodVer на нашем производстве выполняется предварительный расчёт в программе. По существу, будущие доски сначала размещают внутри модели сечения: рассматривают, какие размеры можно получить и какой остаток останется. Только после выбора схемы начинается физическая распиловка.
Такой подход помогает связать сырьё с производственным заданием. Если клиентам нужны определённые ширины и толщины, недостаточно заполнить круг произвольными прямоугольниками. Нужно разместить востребованные заготовки, оставить необходимый запас на обработку и учесть пропилы. Небольшое изменение раскладки иногда позволяет получить дополнительную полезную заготовку вместо трудноиспользуемого остатка.
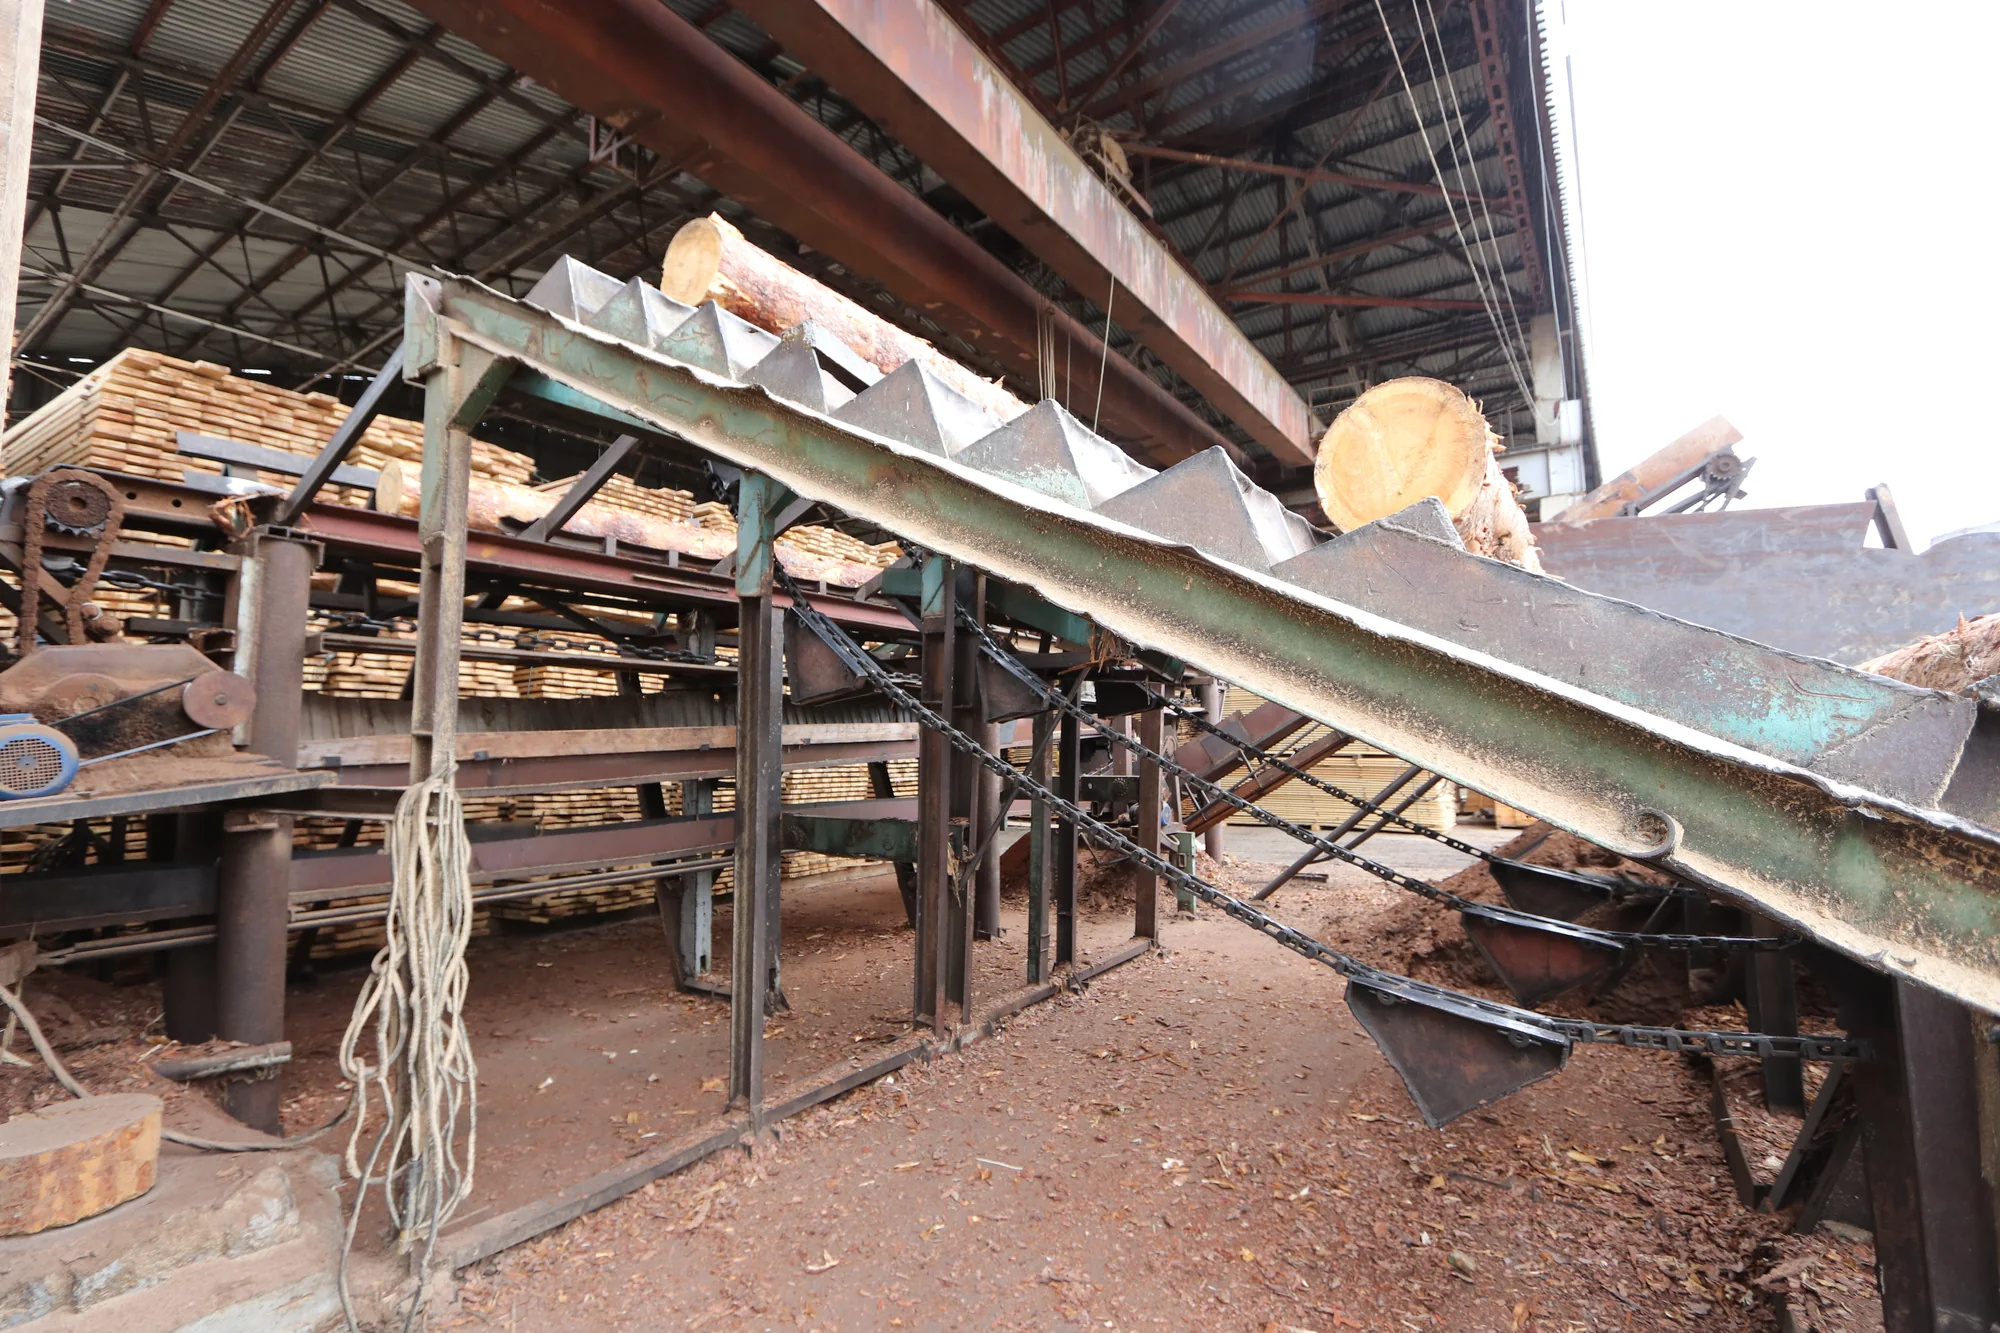
Это объяснение цели расчёта, а не обещание одинаковой экономии для всех брёвен. Эффект зависит от исходной геометрии, качества древесины, доступных сечений и ограничений оборудования. Внешняя форма также не раскрывает все внутренние пороки: карта раскроя не гарантирует заранее сорт каждой будущей доски.
На официальной странице программного обеспечения WoodVer описана оптимизация размещения заданных досок и выбор оператором предлагаемых вариантов. Производитель также разграничивает доступность отдельных режимов по моделям. Наличие такой программы само по себе не означает, что на конкретном предприятии установлены 3D-сканер, автоматическое распознавание внутренних дефектов или все возможные опции.
Поэтому точное описание нашего процесса звучит так: сначала рассчитываем рациональную карту на компьютере, затем распускаем бревно на углопильном оборудовании по выбранной схеме. Для читателя эта последовательность гораздо содержательнее общего обещания «современный станок с минимальными отходами».
Почему на одном маршруте бревно без коры, а на другом — с корой
На нашем производстве есть заметная разница в подготовке сырья: в маршруте с многопильной обработкой бревно предварительно очищают от коры, а на углопильный участок оно поступает с корой. Это описание организации двух потоков на предприятии. Оно не означает, что многопильный принцип сам по себе запрещает кору, а угловое пиление всегда отменяет предварительную очистку.
Здесь особенно важно уточнять, какую точку линии мы наблюдаем. На входе в маршрут может находиться уже окорённое круглое бревно. После первичной распиловки из него получают лафет. На входе непосредственно в многопил второго ряда будет уже этот лафет. Если назвать все три состояния одним словом «бревно», технологическая последовательность станет непонятной.
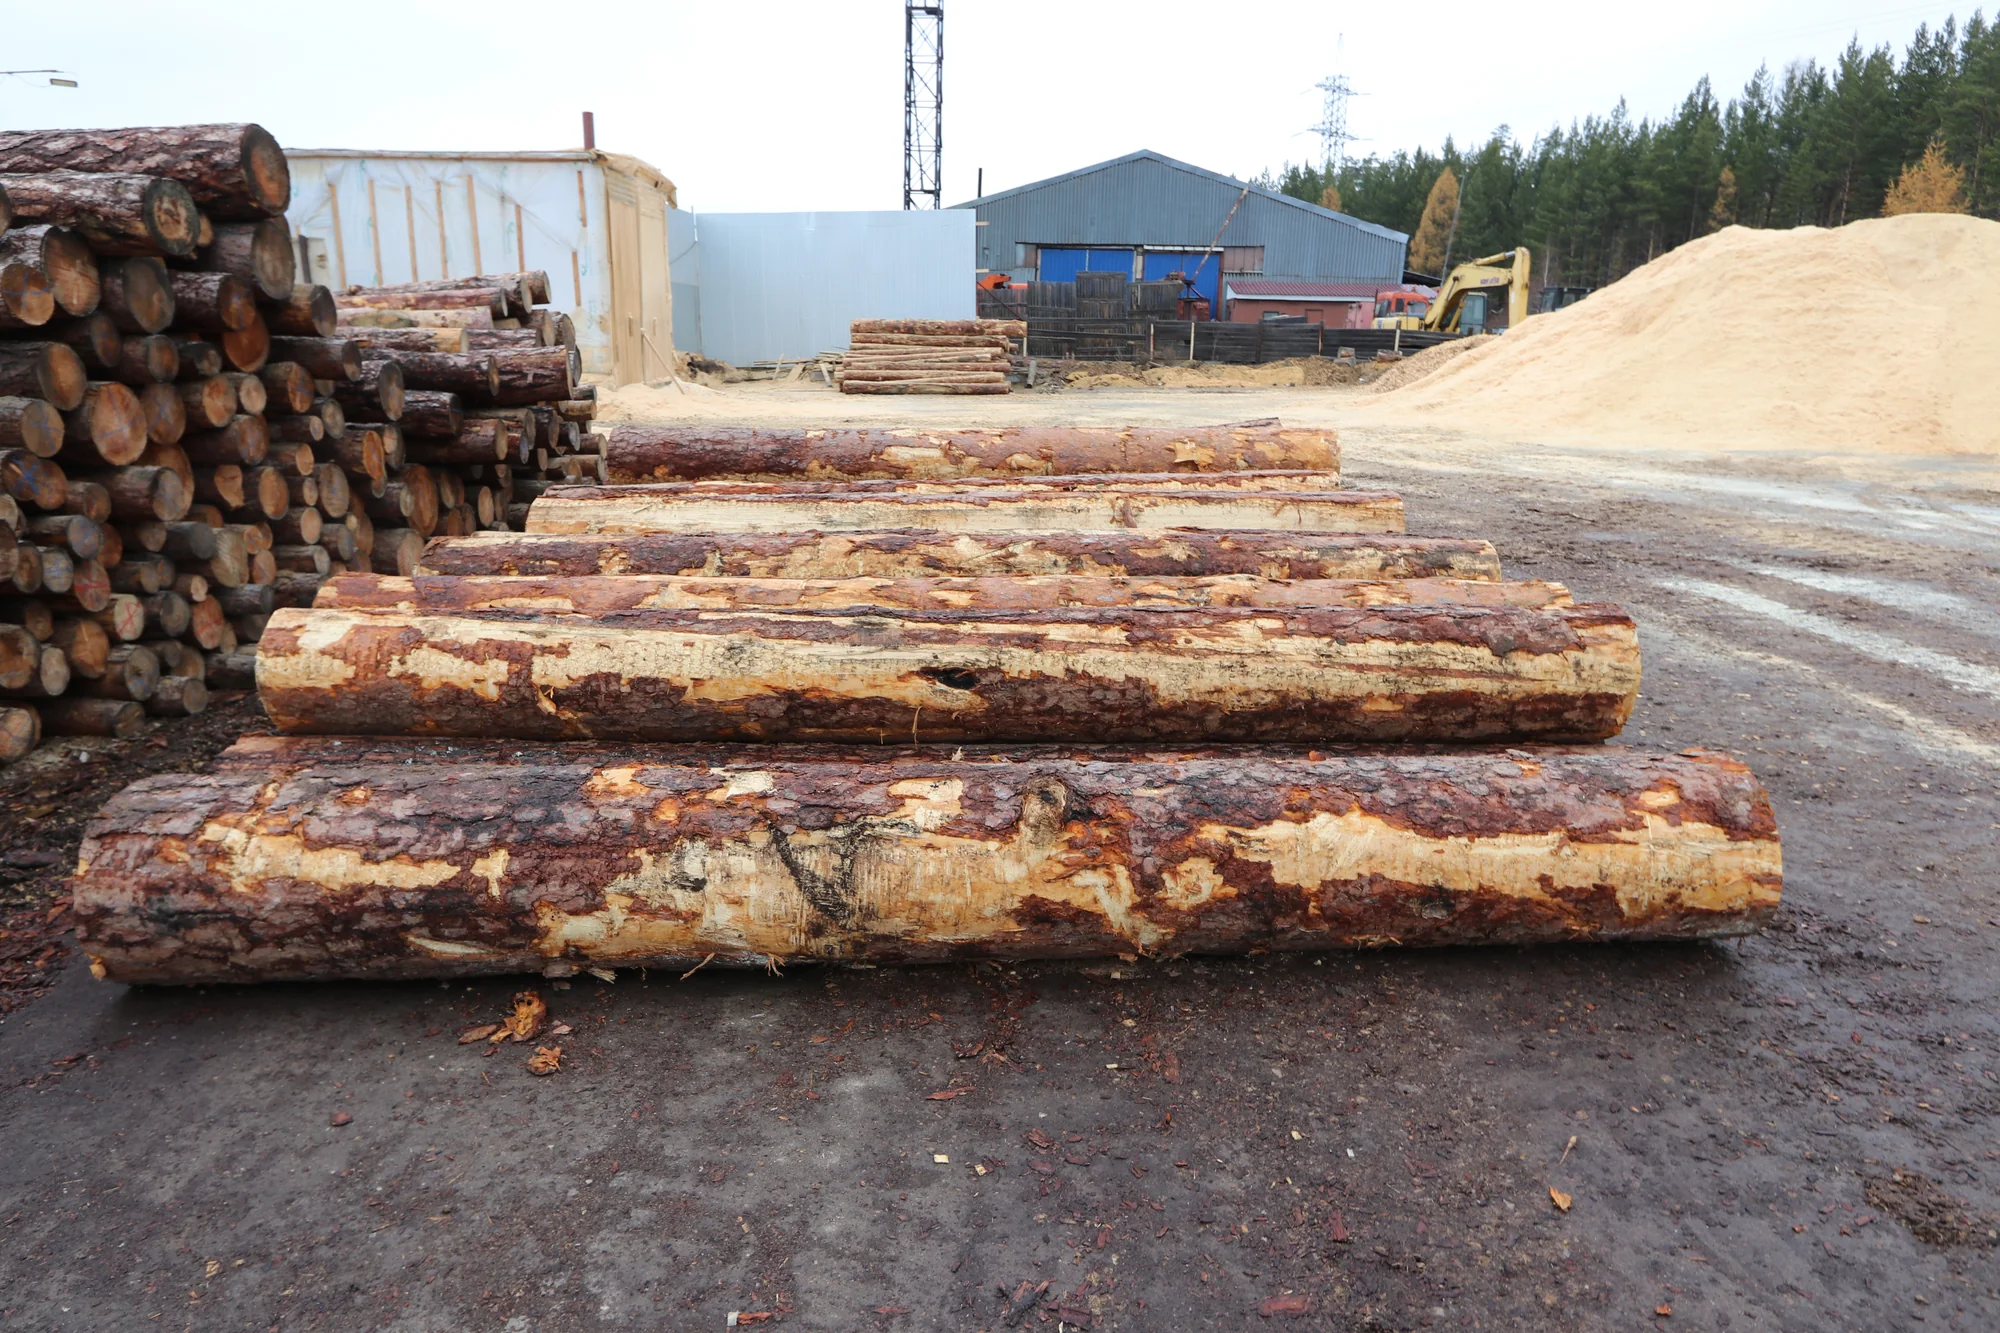
Углопильный станок в описанном потоке начинает работу с круглым сырьём с корой. Когда от периферии бревна отделяют наружные части, кора уходит вместе с соответствующим материалом. Однако факт наличия коры не говорит о допустимости песка, камней или иных включений и не заменяет требования к подготовке сырья.
Расположение окорочного участка бывает разным. Производитель Valon Kone объясняет, что окорку организуют как перед пильной линией, так и на участке сортировки. Следовательно, отсутствие коры у бревна в кадре чаще помогает понять предыдущие операции, чем однозначно определить тип следующего станка.
Есть и отдельный вопрос чистоты режущего инструмента. Wood-Mizer в материале о ресурсе ленточных пил обращает внимание на загрязнение сырья и очистку перед пилением. Этот источник относится к ленточному оборудованию; его интервалы обслуживания нельзя переносить на дисковые WoodVer или KRAFTER. Общая практическая мысль применима к оценке процесса: кора и загрязнённая поверхность — разные признаки, которые нельзя смешивать.
Схемы распиловки бревна на доски: сравнение двух маршрутов
Две схемы удобно проследить по состоянию материала на каждом участке. Стрелки ниже показывают последовательность операций, а не число станков или проходов.
Маршрут с многопилом KRAFTER: круглое бревно → окорка → отдельный брусовальный станок → лафет → многопил → пилёные доски и другие полученные материалы.
Угловое пиление WoodVer: бревно с корой → расчёт карты раскроя на компьютере → размещение и закрепление на углопильном станке → последовательное получение пилёных досок по выбранной схеме.
В обоих случаях схема распиловки бревна должна соответствовать производственному заданию. Диаметр сырья — один из исходных параметров карты раскроя; универсальной таблицы, которая без остальных условий гарантирует одинаковый выход, здесь нет.
Если таблица не помещается на экране, прокрутите её вправо.
| Что сравниваем | Маршрут с многопилом KRAFTER | Углопильная схема WoodVer |
|---|---|---|
| Исходный материал для сравниваемой операции | Подготовленный лафет или брус на многопиле второго ряда | Круглое бревно, размещённое и закреплённое для раскроя |
| Как выполняются резы | Несколько параллельных резов при проходе заготовки через пильный блок | Резы во взаимно перпендикулярных плоскостях, последовательно формирующие пиломатериал |
| Где принимается решение о раскладке | При получении лафета и выборе постава многопила | При составлении карты раскроя круглого бревна и выполнении выбранной схемы |
| Подготовка коры в нашем маршруте | Круглый лес предварительно окоряют; далее получают лафет | Бревно на углопильный участок подают с корой |
| Сильная сторона организации | Повторяющаяся обработка подготовленных заготовок несколькими пилами одновременно | Выбор размещения досок внутри сечения конкретного бревна |
| Что необходимо учитывать в выходе | Потери первичной распиловки, многопильного деления и последующей обработки | Наружные части бревна, все пропилы и остатки при выбранной карте |
| Результат для изготовления планкена | Пилёные заготовки, которым ещё нужны сушка и профилирование | Пилёные заготовки, которым ещё нужны сушка и профилирование |
Таблица сравнивает именно названные маршруты. Она не заменяет характеристики конкретных моделей и не распространяет свойства многопила второго ряда на бревнопильный станок того же бренда. Такая оговорка нужна по существу: смешение машин первого и второго ряда приводит к ошибкам и в оценке производительности, и в расчёте выхода.
Где образуются отходы и как правильно считать выход
У любой схемы есть несколько разных составляющих остатка: кора, наружные части бревна, опилки от пропилов, обрезки и древесина, которую невозможно использовать в требуемой продукции из-за размеров или пороков. Объединять их в одно число можно только с понятным способом измерения. Иначе сравнение двух участков будет выглядеть убедительно, но ничего не скажет об эффективности.
Самая частая ошибка — сравнить выход досок из готового лафета с выходом досок из целого бревна. У лафета наружные части уже отделены ранее. Если забыть об этих потерях, многопил получит искусственное преимущество в отчёте. Для честной оценки всей линии нужно вернуться к одной исходной базе: объёму сопоставимого круглого сырья.
Формула проста: выход пиломатериала = объём принятого пиломатериала / объём исходного сырья × 100%. Сложность заключается в определении обоих объёмов. Нужно одинаково учитывать кору, припуски, качество и момент измерения. Сырые пилёные доски и сухой строганый планкен относятся к разным стадиям; их нельзя без пояснений подставлять в один сравнительный показатель.
Условный пример: из партии объёмом 10 м³ получили 6 м³ принятого сырого пиломатериала. Выход на этой стадии составляет 60%. Допустим, другой маршрут дал 6,3 м³ из тех же 10 м³ сопоставимого сырья: 63%. Разница — 3 процентных пункта, или 0,3 м³. Эти числа иллюстрируют метод расчёта; они не являются измерениями нашего предприятия и не характеризуют конкретные WoodVer или KRAFTER.
Для планкена расчёт полезно продолжить: сколько древесины осталось после сушки, сколько снято при профилировании, какая часть принята в нужный сорт. Максимальный объём сырой доски ещё не означает максимальный выпуск востребованного материала. Иногда дополнительная узкая заготовка увеличивает кубатуру на пилении, но не подходит под текущую программу выпуска.
Использование остатков также учитывают отдельно. На нашем предприятии опилки и кора служат топливом для котельной. Это позволяет включать древесные остатки в энергетический цикл, однако не превращает их в товарный планкен. Снижение расходов на тепло и рост выхода доски — разные результаты, которые лучше показывать раздельно.
Какой способ производительнее и что выгоднее
Ответ зависит от производственного задания. Если уже подготовлен большой объём однотипного лафета, многопильное деление удобно организовать как повторяющуюся операцию. Если требуется рационально разместить несколько размеров в сечении крупного бревна, углопильная схема с предварительным расчётом даёт другой инструмент решения задачи. Эти особенности объясняют, почему предприятие может использовать оба маршрута.
Сравнивать только количество пил недостаточно. Несколько одновременных резов не делают подготовку сырья мгновенной. Последовательное пиление не означает автоматически низкую общую эффективность. Время загрузки, ориентации, получения лафета, смены постава, отвода досок и удаления остатков относится к тому же производственному циклу.
Поэтому производительность оценивают за одинаковый период и при одинаковой базе сырья. Следует уточнять, что означает заявленная кубатура: входящий круглый лес или выходящий пиломатериал. Далее учитывают ассортимент, фактическое время работы и простои. Если один участок считает кубометры сырья, а другой — готовых досок, полученные цифры нельзя сопоставлять напрямую.
Себестоимость тоже складывается из нескольких частей. Это стоимость круглого леса, доставка и сортировка, подготовка, энергия, инструмент, обслуживание, труд и дальнейшая обработка. Рациональный выбор — тот, при котором предприятие стабильно получает нужные заготовки с приемлемой полной стоимостью. Сравнение названий станков без такой модели затрат не даёт ответа.
На нашем производстве углопильный маршрут применяется для крупного диаметра, а другой поток организован через подготовку лафета и многопильное деление. Их сочетание позволяет распределять сырьё по производственным задачам. Конкретную экономию в процентах можно заявлять только после учёта сопоставимых партий, а не по рекламному максимуму из каталога.
Почему способ распиловки важен для будущего планкена
Покупатель видит гладкую доску с прямым или скошенным профилем. Но её исходное сечение было определено значительно раньше — при раскрое бревна и подготовке пиломатериала. Если заготовка слишком мала для необходимого припуска, последующее строгание не создаст недостающую древесину. Если лишний запас чрезмерен, больше материала придётся снять при обработке.
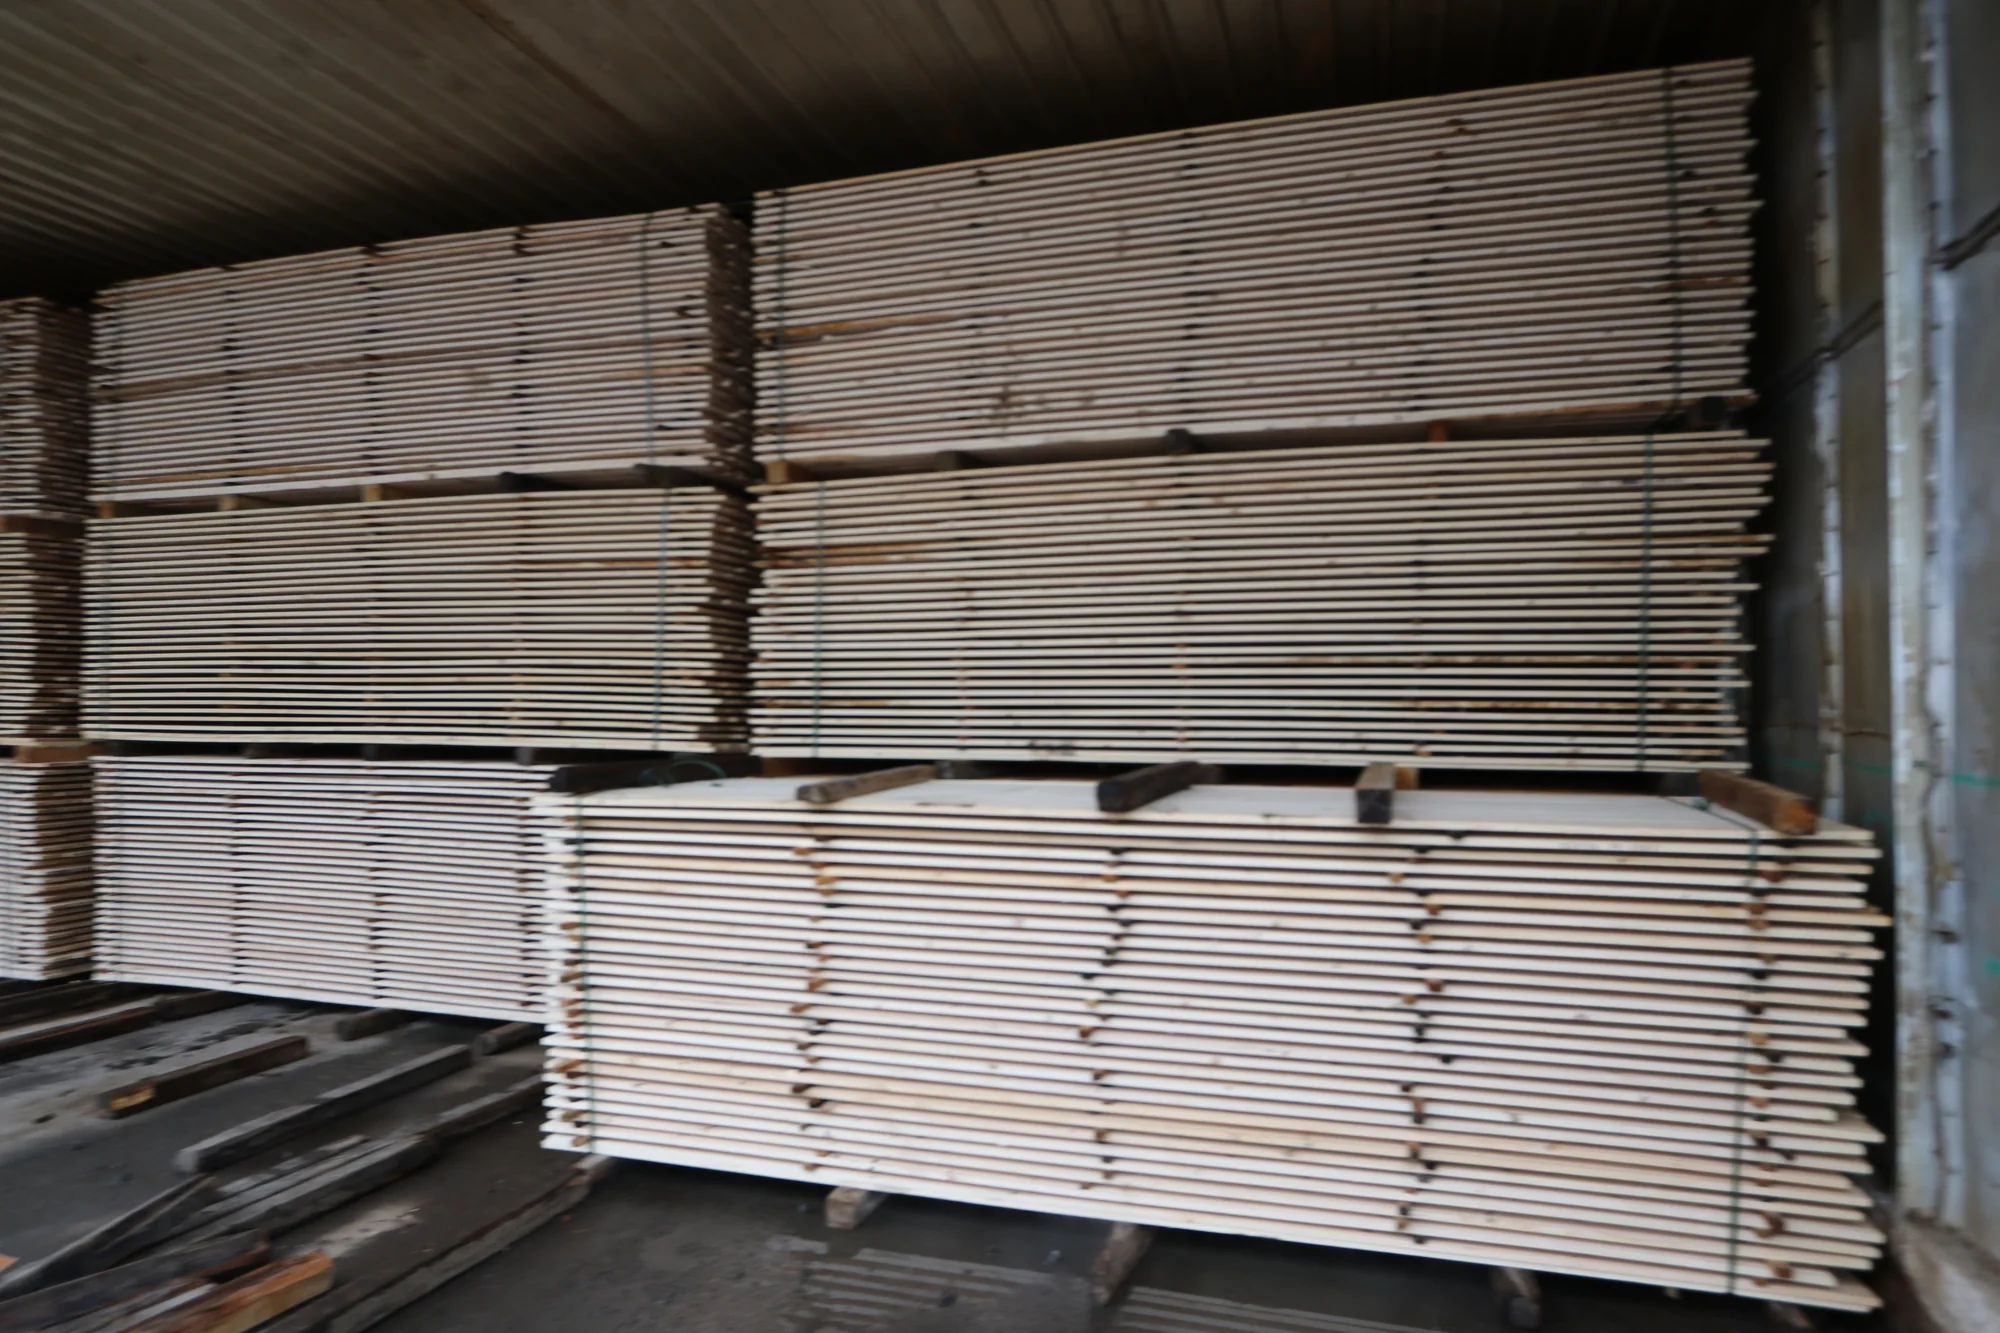
Поэтому карта раскроя и постав многопила должны соответствовать дальнейшему маршруту. Нужно понимать, какое сечение требуется после сушки и какой профиль будет получен на строгальном участке. Решение «пилить как можно тоньше ради большего числа досок» может оказаться невыгодным, если такие заготовки затем не выходят в требуемый размер.
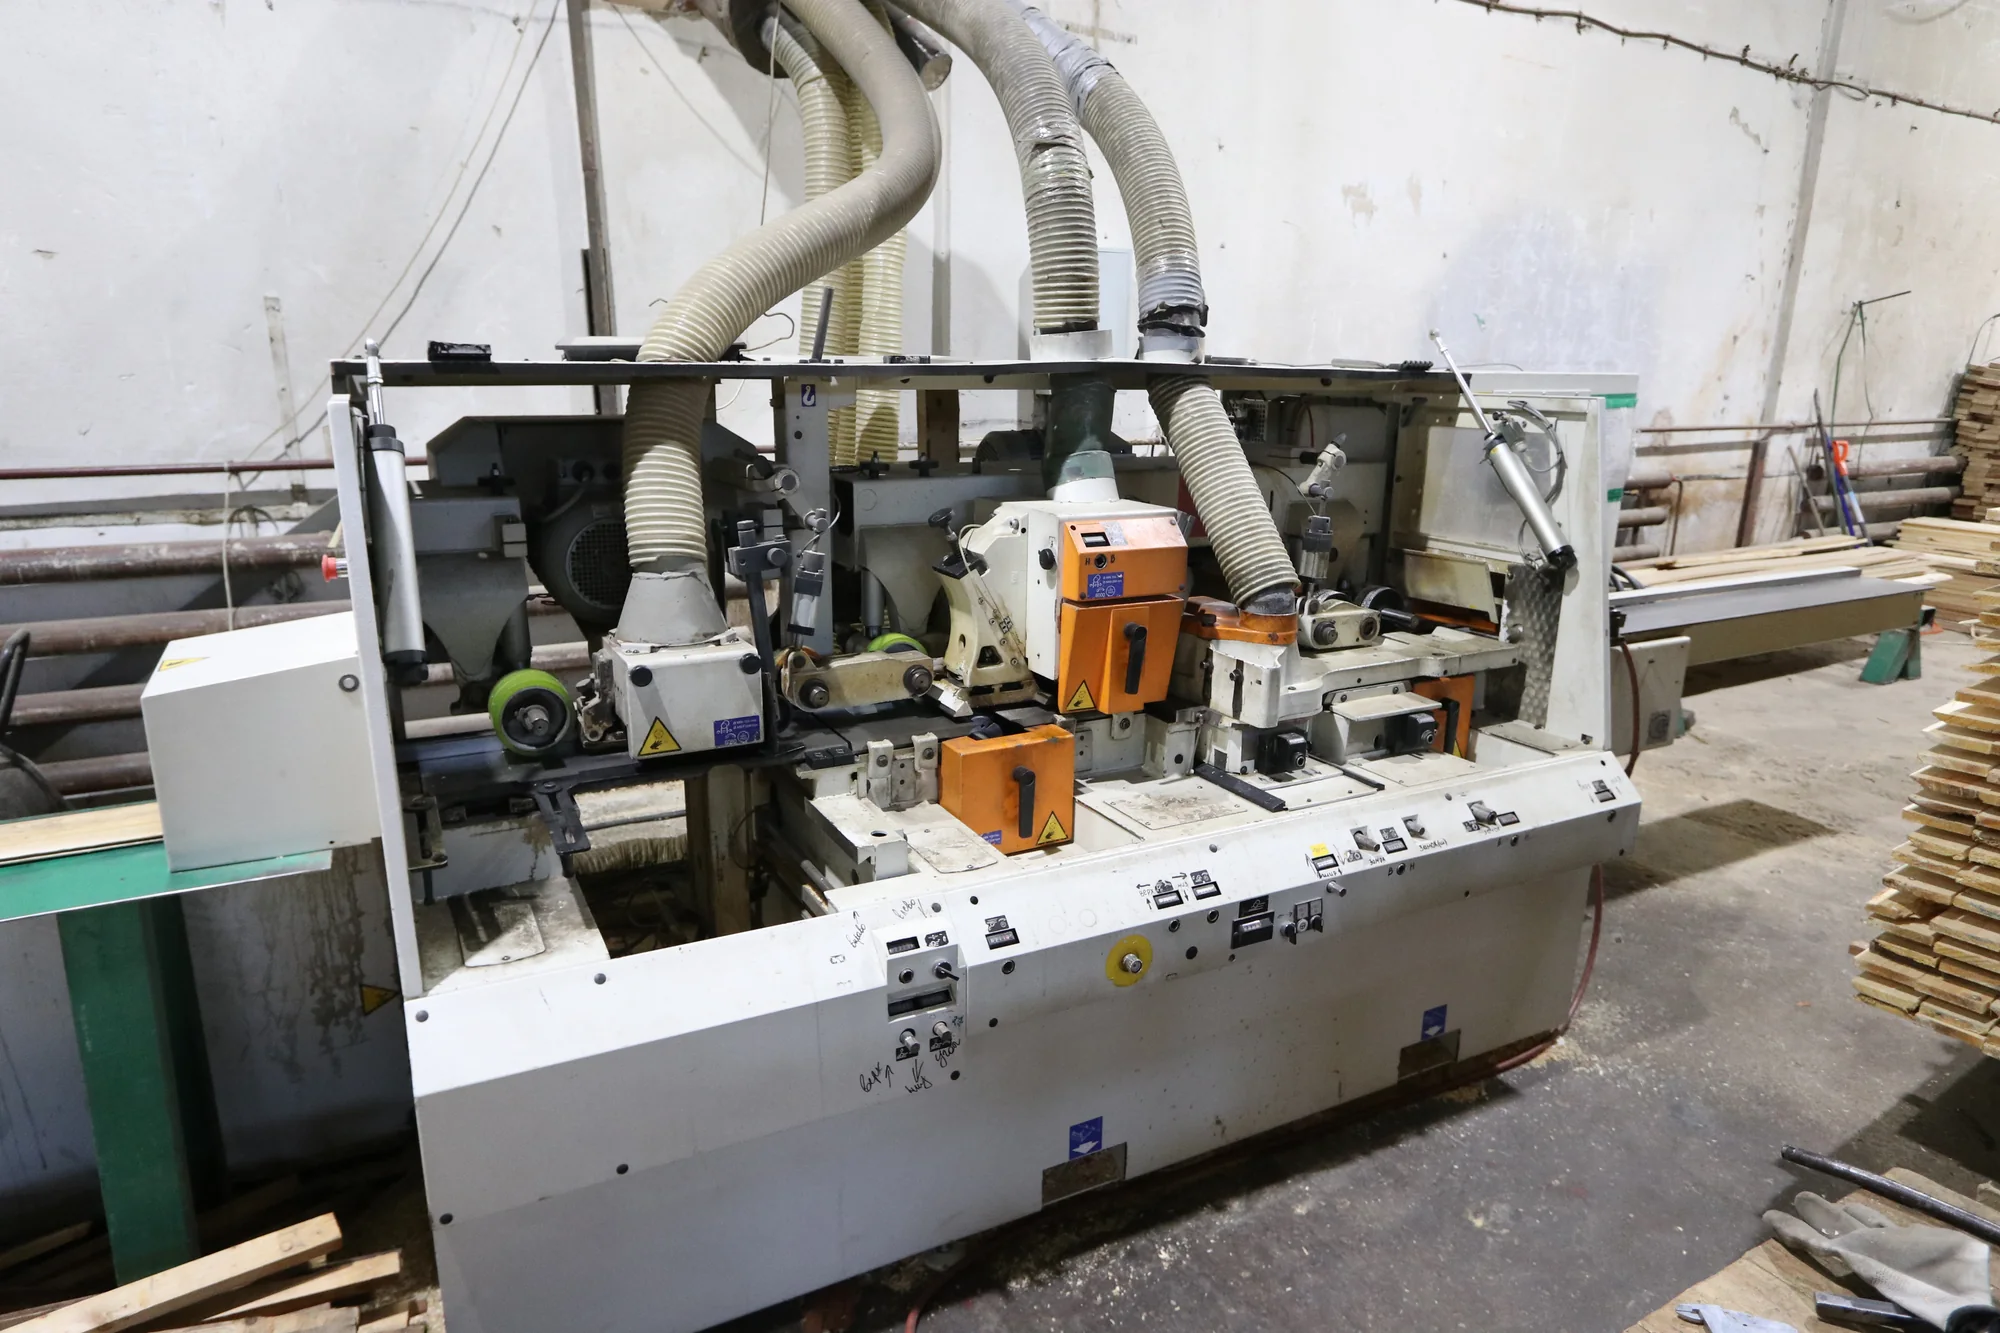
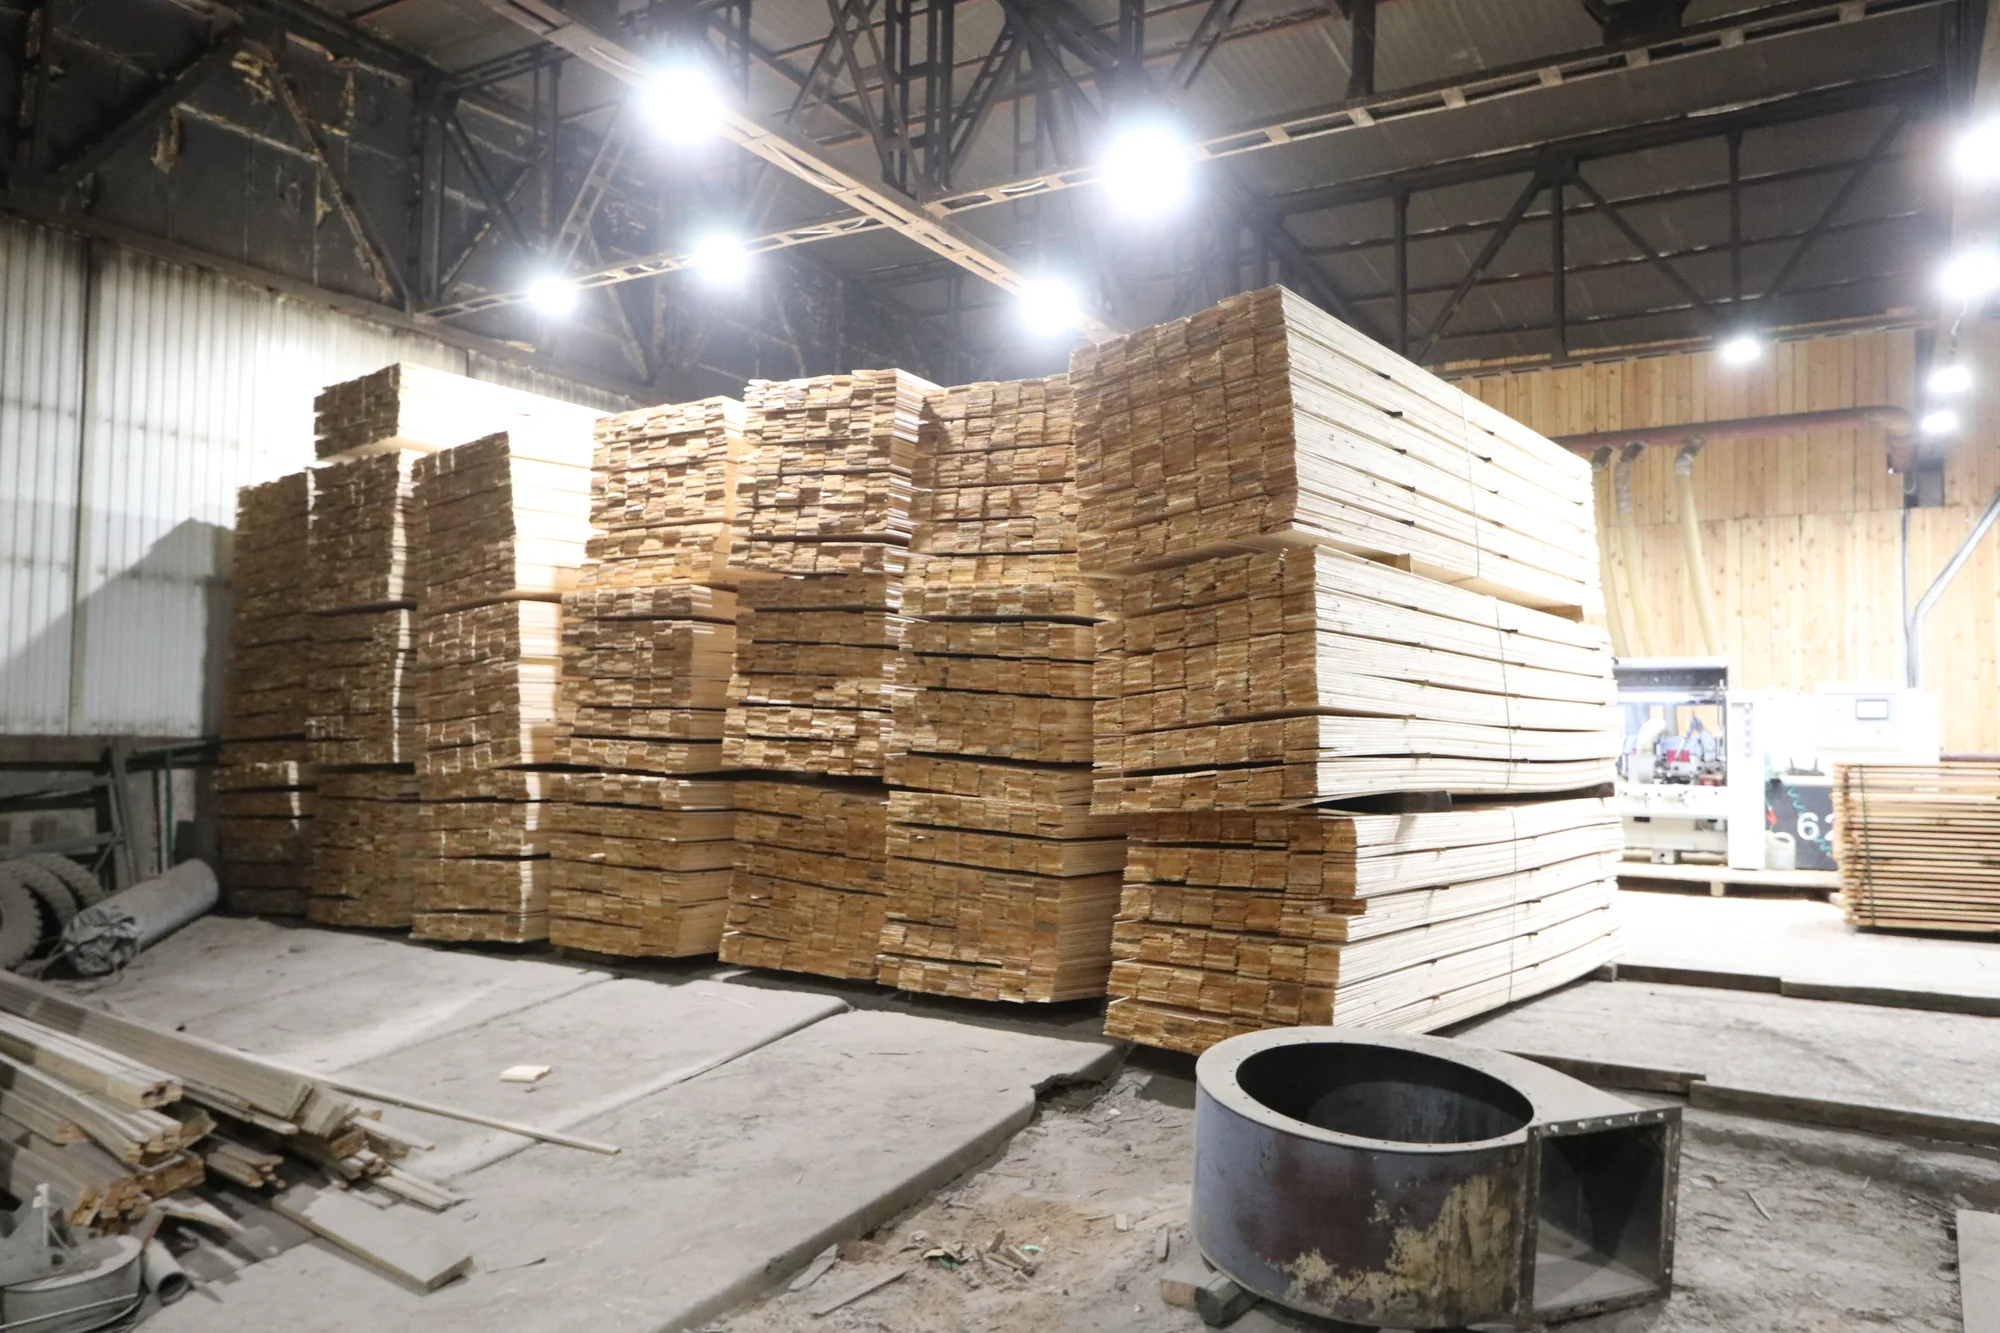
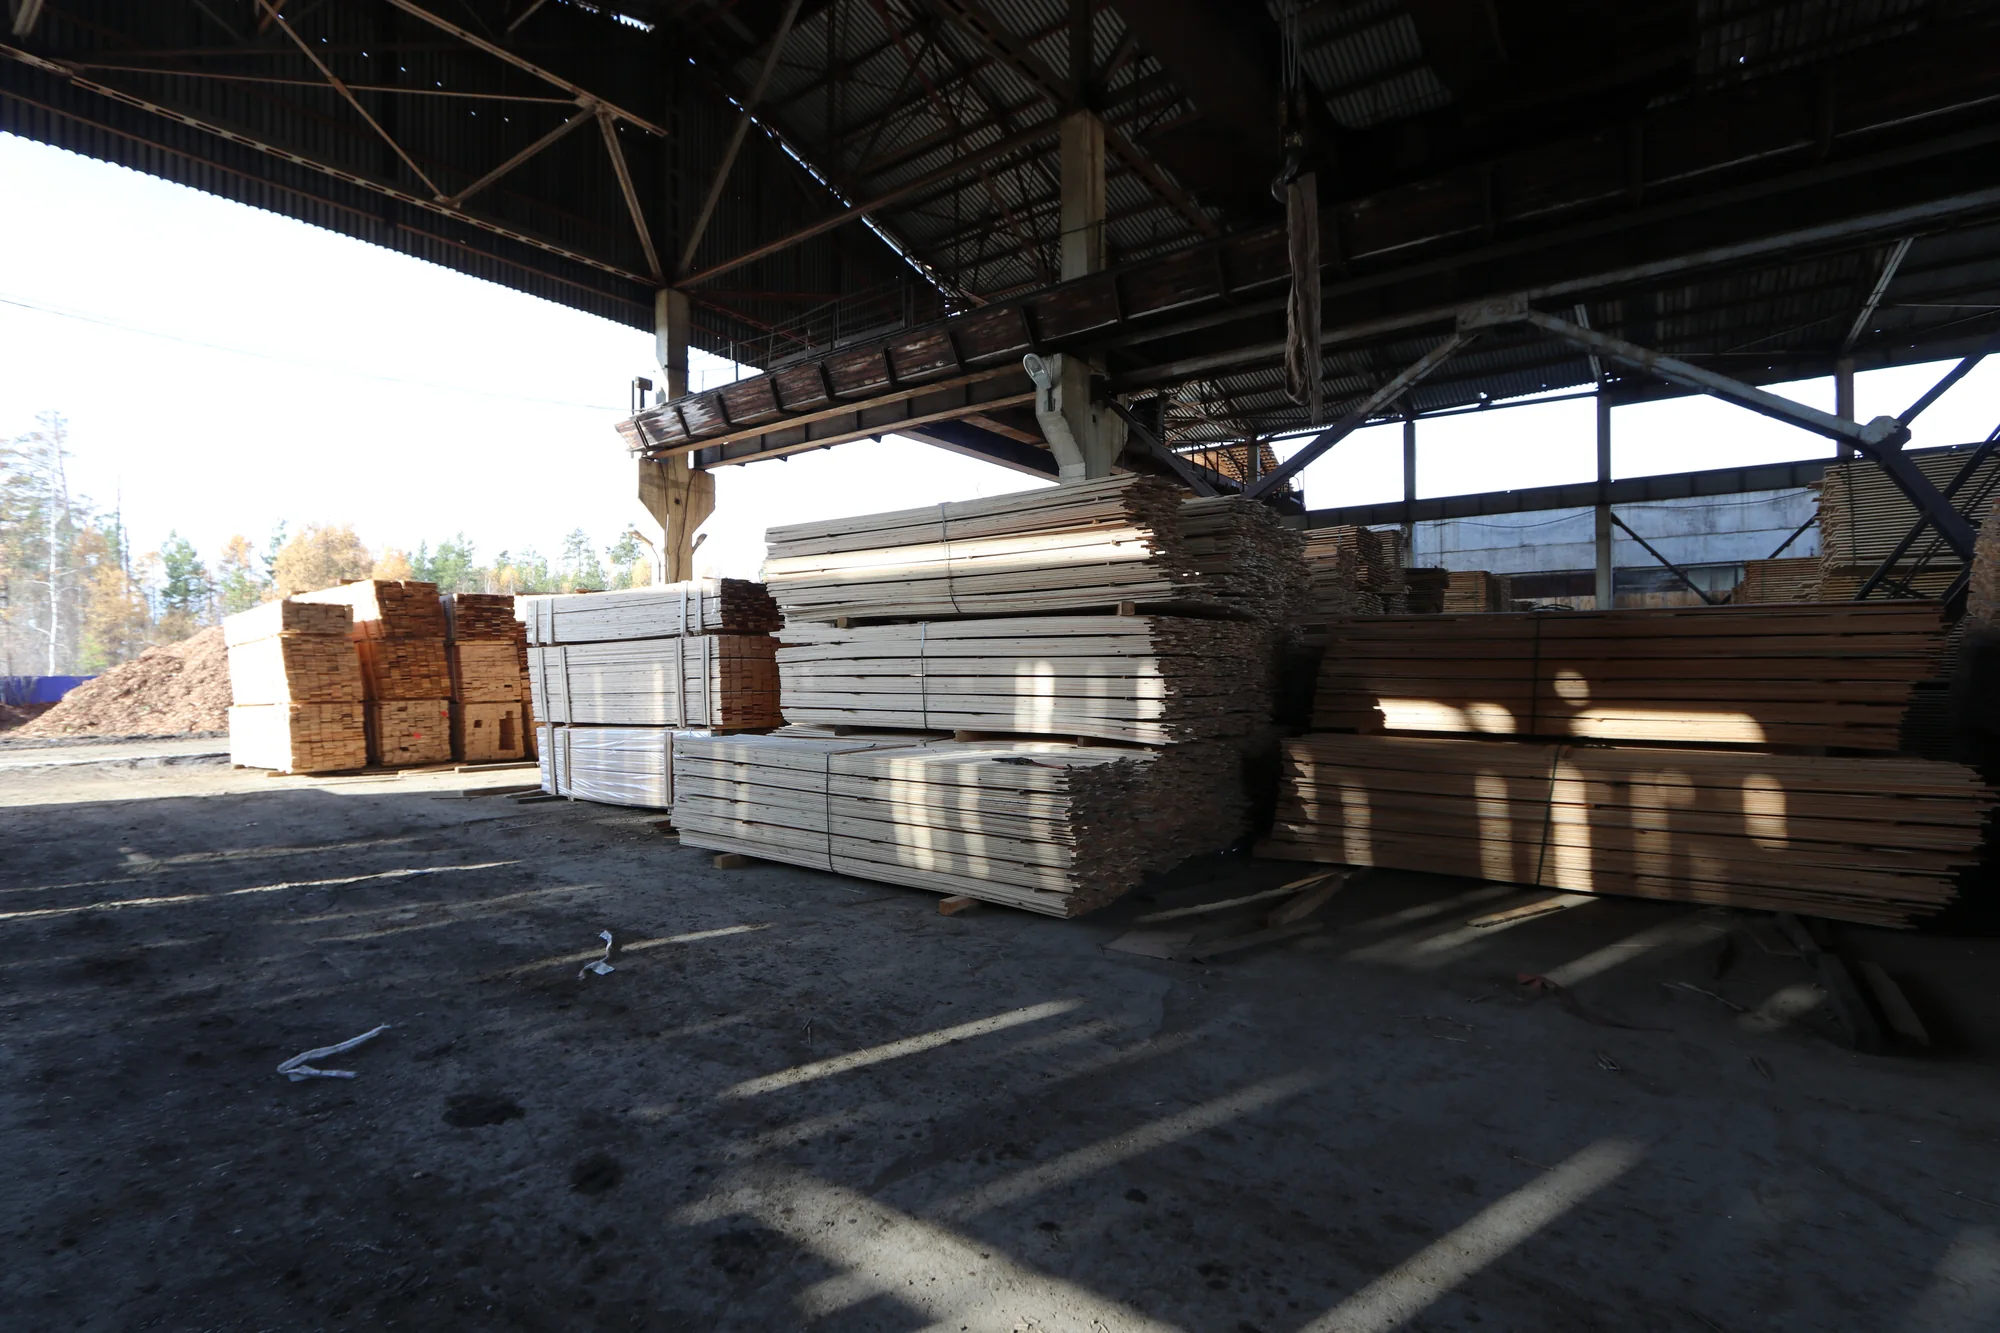
Сама распиловка ещё не делает материал планкеном. После неё древесина проходит сушку с контролем состояния партии, затем строгание и профилирование. На этих этапах формируются окончательная геометрия и поверхность изделия. Название пильного станка не заменяет измерение влажности и приёмку готовой доски.
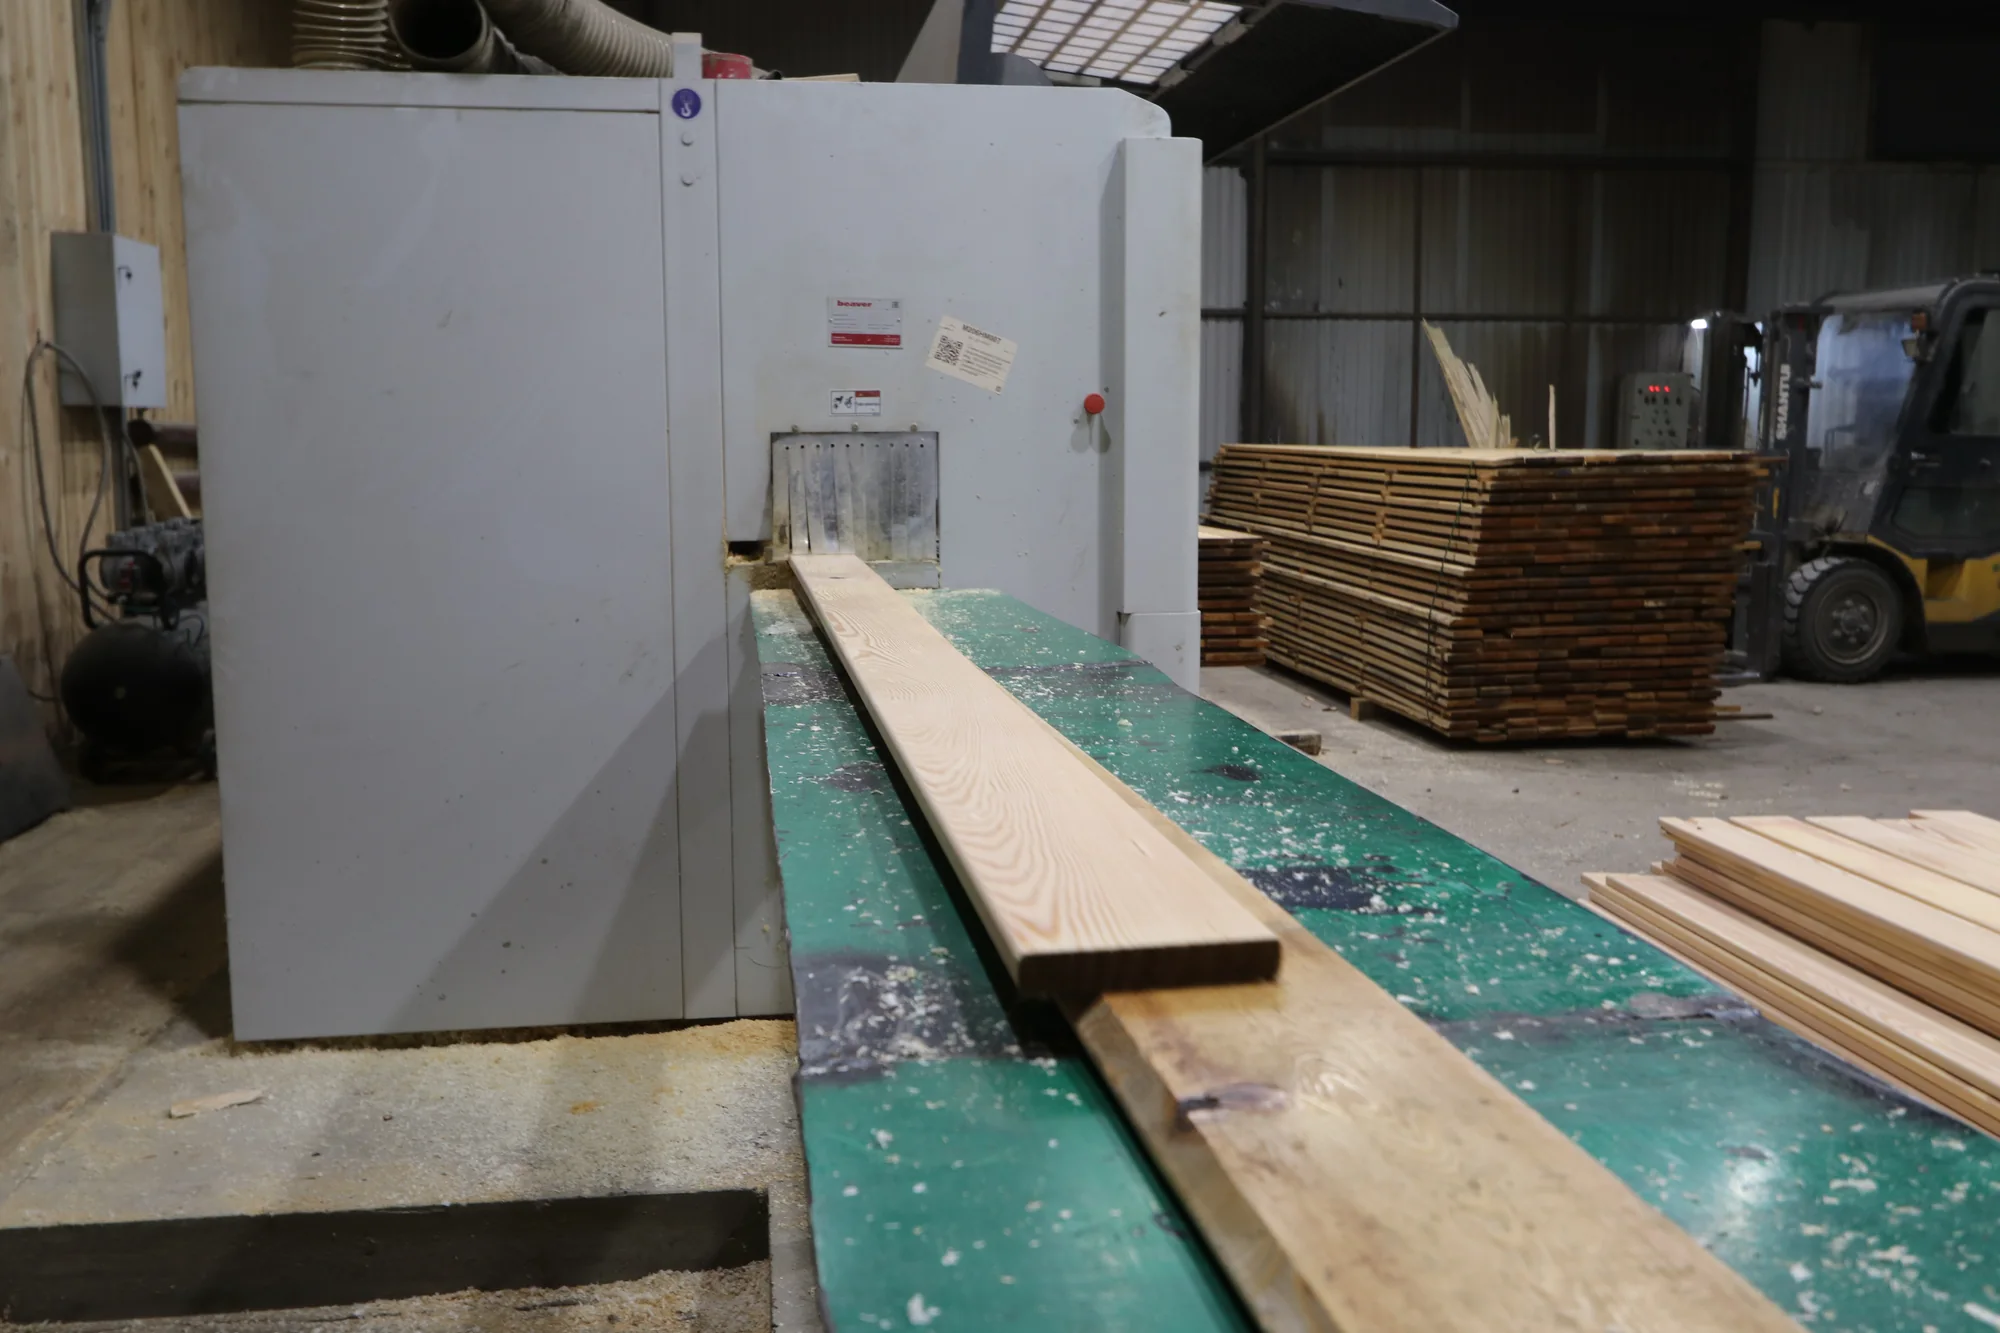
У нас работают две сушильные камеры по 200 м³, суммарная вместимость — 400 м³. В принятом производственном цикле сосновые заготовки сушатся около 6 суток, лиственница — 10–14 дней. Эти сведения характеризуют наше производство; конкретная партия требует контроля готовности. После сушки обработка продолжается на строгальном оборудовании, где используются два станка Beaver и один итальянский станок.
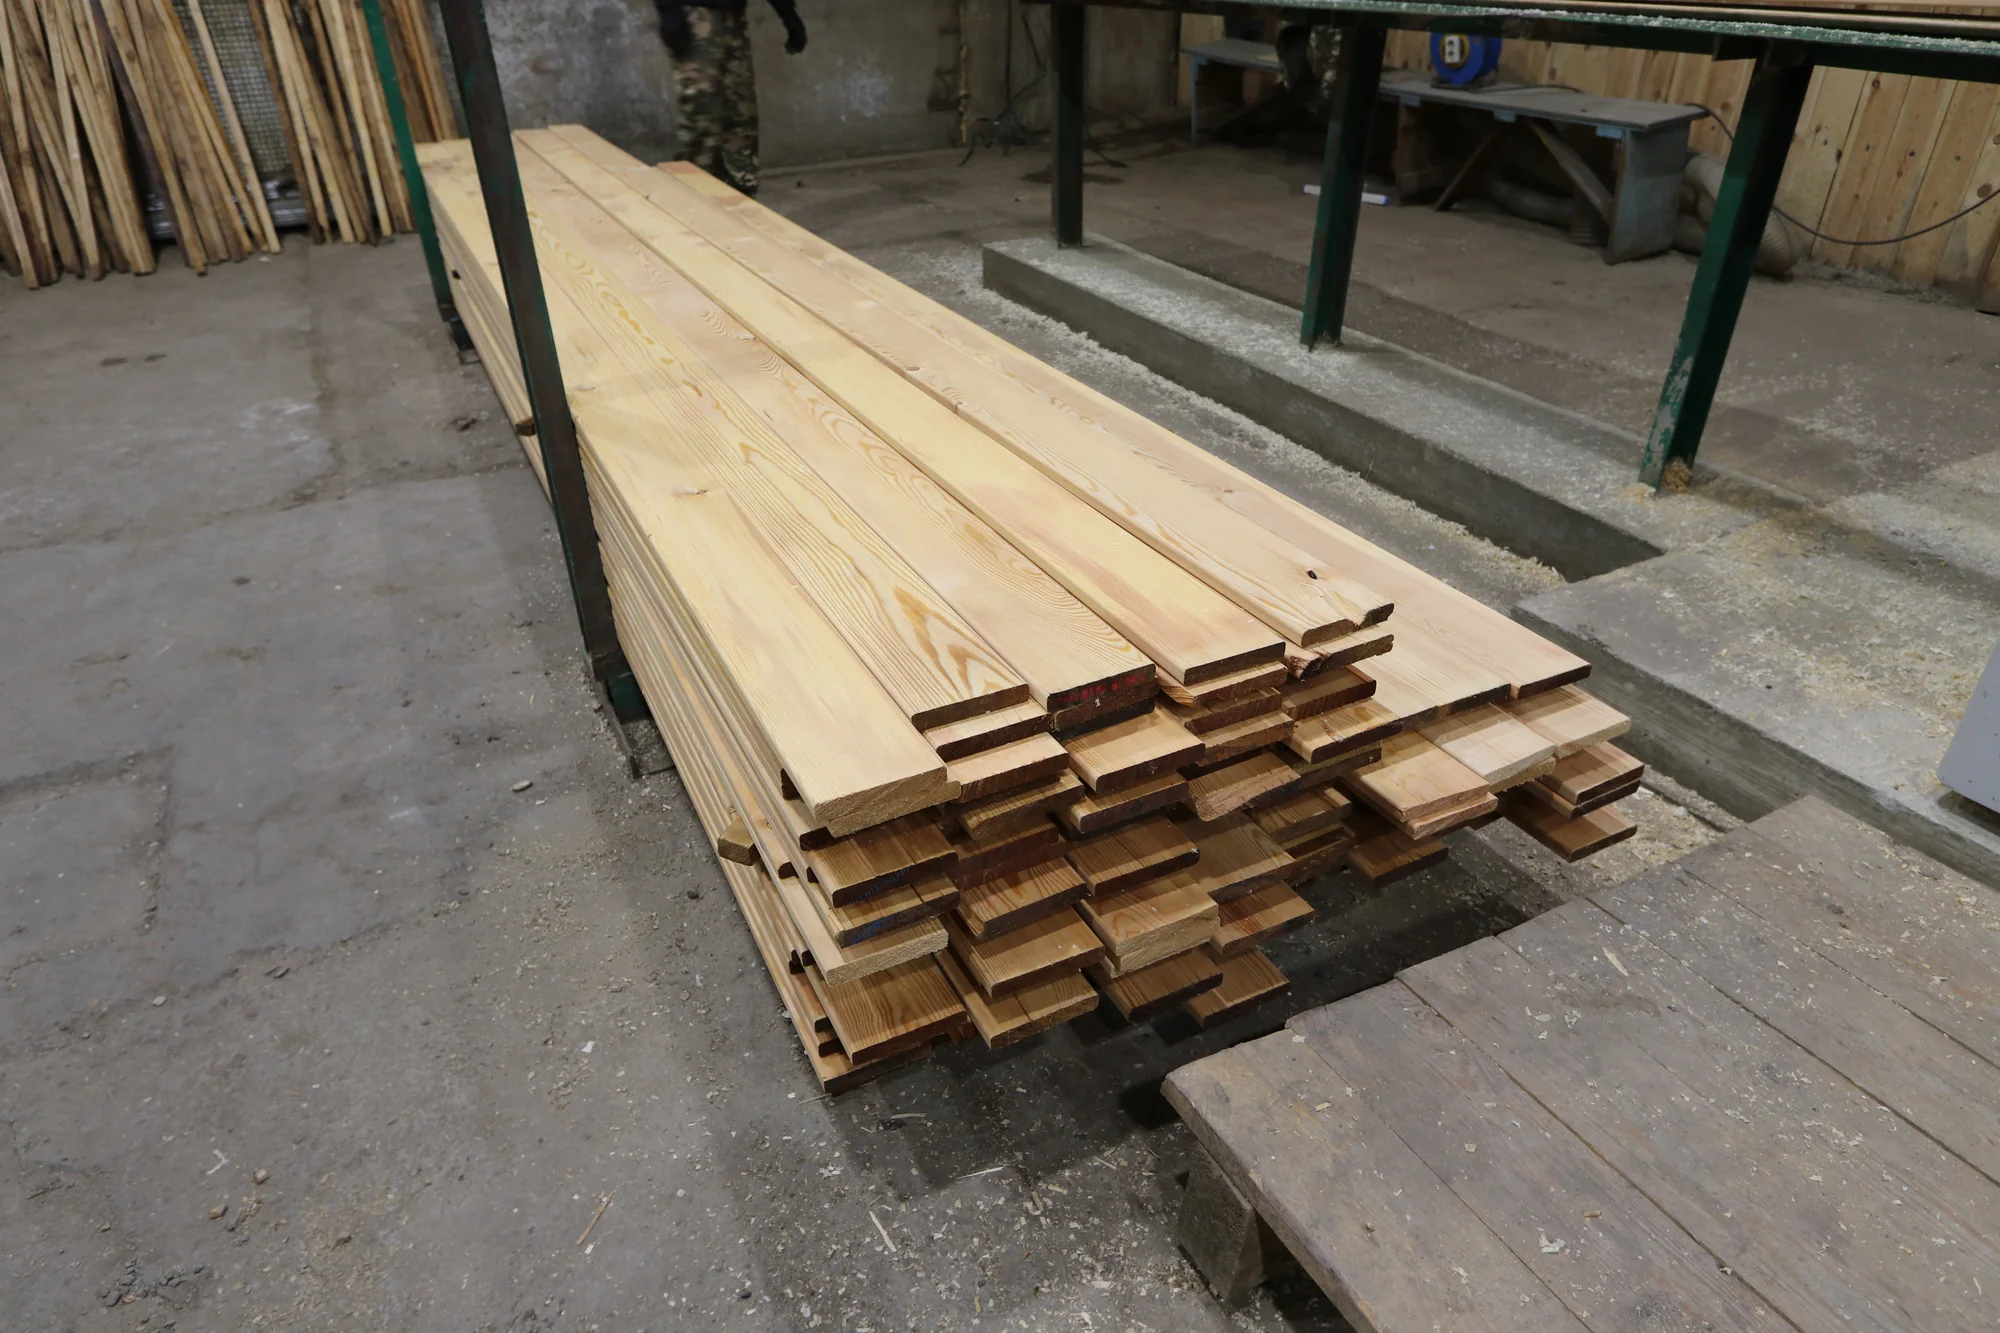
Полная последовательность показана в статье «Как делают планкен: 7 этапов от бревна до готовой доски». Здесь же внимание сосредоточено на распиловке: это самостоятельный этап, на котором нужно согласовать форму сырья, требуемое сечение и рациональное использование древесины.
Что спросить у производителя о распиловке древесины
Содержательный разговор о качестве начинается с конкретики. Важно выяснить, с каким сырьём работает предприятие, как выбирает схему раскроя и на какой стадии проверяет размеры. Фраза «у нас мощный многопил» не объясняет, как был получен лафет. Фраза «у нас компьютерный раскрой» не показывает, по каким требованиям затем принимают доску.
- Как подбирают маршрут под диаметр, состояние сырья и требуемый ассортимент?
- Где выполняют окорку и как подготавливают поверхность перед пилением?
- Какое оборудование получает лафет и какой многопил его делит?
- Что учитывают в компьютерной карте: размеры заготовок, припуски, пропилы?
- Как измеряют выход: от круглого бревна, от лафета или после полного цикла?
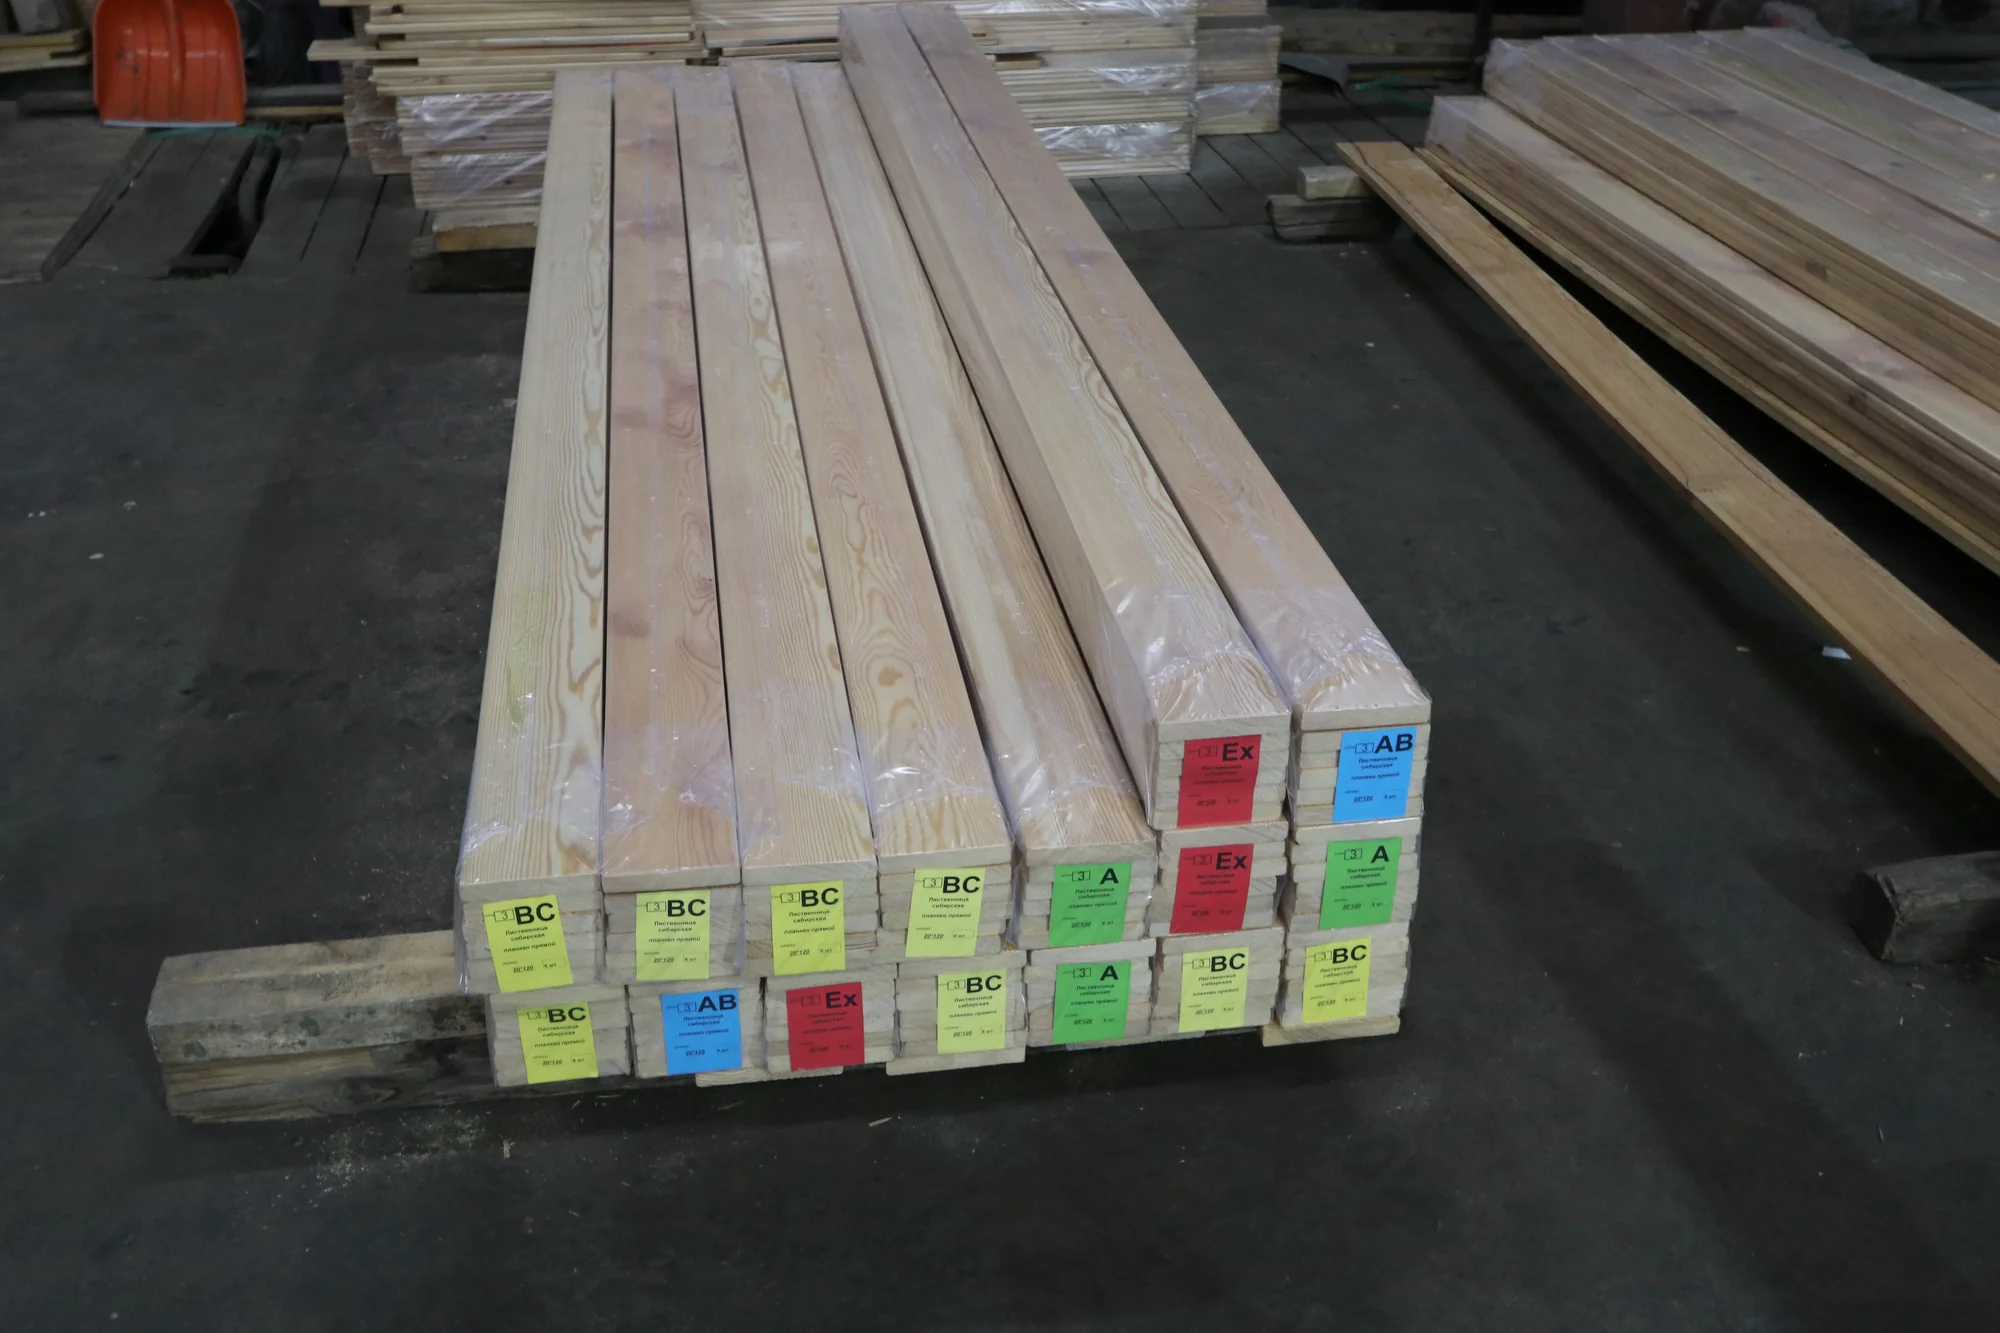
- Какие размеры, влажность и правила сортировки фиксируют для готового планкена?
Ответы позволяют связать оборудование с фактическим результатом. Для клиента важен планкен, соответствующий заказанному профилю, размерам и качеству. Производственная схема помогает объяснить происхождение этого результата, когда предприятие показывает реальные операции и понятные точки контроля.
Частые вопросы о многопильном и углопильном станках
Что получают из брёвен при продольной распиловке?
В зависимости от схемы получают брус или лафет, обрезные и необрезные доски, горбыль и другие боковые материалы. Часть древесины переходит в опилки при выполнении пропилов. В нашем маршруте через брусовальный участок сначала получают лафет, затем многопил делит его на доски. При угловом пилении доски последовательно формируют из круглого бревна.
Может ли многопильный станок пилить круглое бревно?
Существуют бревнопильные машины, работающие несколькими пилами с круглым сырьём. Но многопил второго ряда для лафета выполняет другую операцию. У KRAFTER представлены обе категории, поэтому ответ зависит от конкретной модели. Нельзя описывать всю линейку по одному многопилу или одной фотографии.
Почему перед многопильной обработкой снимают кору?
В описанном производственном потоке это предусмотренная операция подготовки круглого леса. Затем из бревна получают лафет. Непосредственно в многопил второго ряда поступает уже подготовленная заготовка. Окорка и получение лафета выполняют разные задачи, даже когда относятся к одному участку.
Если WoodVer пилит бревно с корой, окорка вообще не нужна?
По одному маршруту нельзя делать такой вывод. Подача с корой характеризует описываемый процесс, а требования к подготовке и очистке определяются оборудованием и состоянием сырья. Наличие коры нельзя приравнивать к разрешению пилить загрязнённую поверхность.
Угловое пиление автоматически даёт радиальный распил?
Нет: взаимное расположение пил и ориентация годичных слоёв в готовой доске — разные характеристики. WoodVer выделяет радиальный режим в перечне возможностей определённых моделей и программ. Следовательно, название «углопильный» само по себе не подтверждает радиальный распил всей партии.
Какой станок оставляет меньше отходов?
Это устанавливают по сопоставимым партиям и единой методике. Для многопильного маршрута нужно учесть потери до получения лафета. Для углопильного — все остатки при раскрое круглого бревна. После этого можно сравнивать выход требуемых заготовок, затраты и дальнейший результат после сушки и профилирования.
Можно ли выбрать планкен только по марке пильного оборудования?
Марка помогает понять техническую базу предприятия, но приёмку продукции проводят по её фактическим характеристикам. Проверяют породу, сорт, профиль, размеры, влажность и состояние поверхности. На нашем производстве разные схемы распиловки служат общей задаче: получить пригодную заготовку для следующего этапа изготовления планкена.
Другие статьи